- 品牌
- 瑞福麟,北仔
- 品名
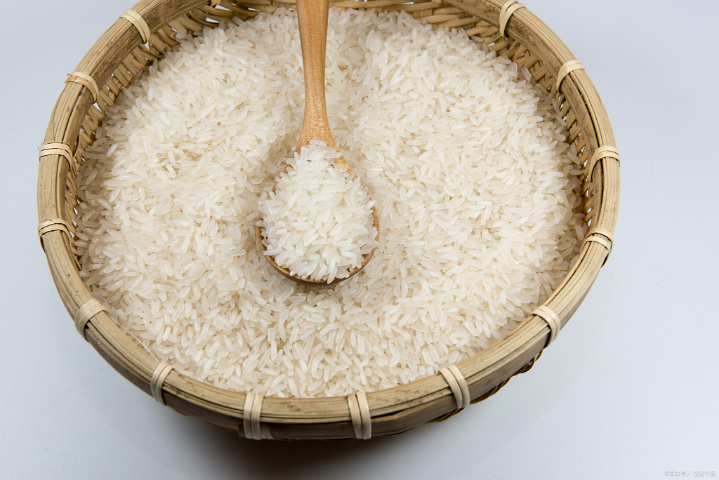
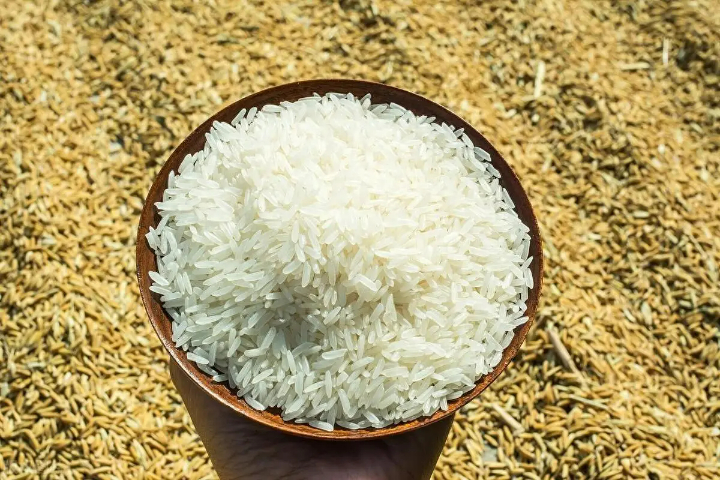
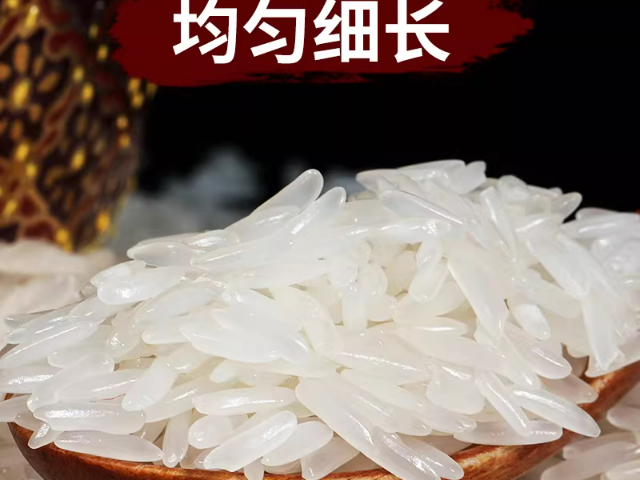
- 月牙米,中华龙丝苗米
- 特产
- 是
- 售卖方式
- 包装
- 生产厂家
- 滁州金弘安米业有限公司
- 产地
- 安徽滁州
- 厂家
- 滁州金弘安米业有限公司
【“北仔”品牌,安徽省商标的市场号召力】 “北仔”是金弘安旗下的关键品牌,也是安徽省商标。经过二十年的市场深耕,“北仔”系列大米已经深入人心,成为万千家庭餐桌上的常客。对于经销商而言,代理一个已经拥有较高度和美誉度的品牌,意味着更低的市场教育成本和更快的动销速度。选择“北仔”,就是选择了市场的信任。【“青凤”品牌,追求口感的品质之选】 如果您瞄准的是追求口感的消费群体,“青凤”牌系列大米将是您的利器。这个品牌金弘安对品质高的不懈追求,米粒饱满、洁净有光泽、食之有嚼劲,深受美食爱好者的青睐。无论是商务宴请还是节日馈赠,“青凤”都能彰显品味,是市场的品质之选。金弘安绿色大米,源自生态优越的种植基地,远离污染,纯净自然。滁州瑞福麟绿色大米口感糯香不粘牙
【强大的物流能力,将好米快速送达全国】 金弘安地处安徽滁州,地理位置优越,交通便利,是连接南北的物流枢纽。我们拥有完善的物流配送体系,并与多家物流公司建立了长期合作关系,确保产品能够快速、安全地送达全国各地的经销商手中。高效、低损耗的物流服务,是我们对合作伙伴的又一重要承诺。【线上线下齐发力,品牌宣传的强力支持】 作为“中国好粮油”示范企业,金弘安得到了的大力支持,副县长曾亲自直播“带货”,为品牌背书 。同时,我们积极拥抱新零售,与各大电商平台深度合作,构建了线上线下一体化的营销网络。选择金弘安,您将获得强大的品牌宣传支持,共享我们积累的市场声量和流量红利。来安月牙米绿色大米产地直销每一批大米都有检验报告,安全数据清晰可查。
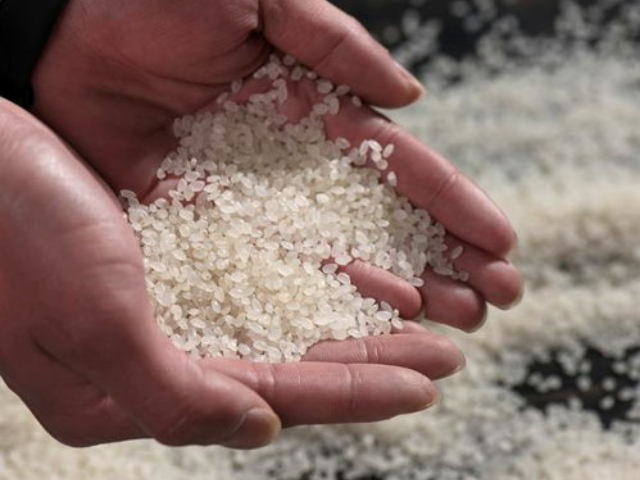
【“中国好粮油”的滁州样板,实至名归】 当国家启动“中国好粮油”行动计划,为何滁州来安将示范企业的重任交给金弘安?答案藏在细节里。作为安徽省“中国好粮油”示范县确定的示范企业,金弘安不*拥有40多万亩订单种植基地,更在“五优联动”(优粮优产、优购、优储、优加、优销)上做出了教科书级的示范 -1。在这里,从田间到餐桌的每一个环节都被严格把控,我们不*是粮食的加工者,更是质量粮油供应链的整合者。选择金弘安,就是与国家标准同行,与行业榜样共赢。
【稻鸭共生的生态智慧,还原自然本味】走进金弘安的有机稻田,您会看到一幅和谐的生态画卷:鸭子在稻间穿梭,吃虫除草,粪便还田增肥。这就是我们采用的“稻鸭共生”生态种植模式,完全摒弃化肥和农药,让水稻在自然的环境中生长。这种返璞归真的古老智慧,换来的是一粒粒纯净无污染、带着自然清甜的有机大米。用这样的米煮出的饭,每一口都是大自然的原汁原味。【6000亩关键种植区,高标准农田的样板间】在金弘安耘泰农场,6000亩关键种植区土地平整、沟渠相通、路网相连,实现了“田成方、路相通、渠相连、旱能灌、涝能排”的高标准建设。这里不*是质量稻米的产地,更是现代农业的展示窗口。每一寸土地都经过精心打理,每一株水稻都享受着科学管护。这片土地的丰收,正是金弘安大米品质稳定的根本保障。一日三餐,值得用更好的米来犒劳自己和家人。
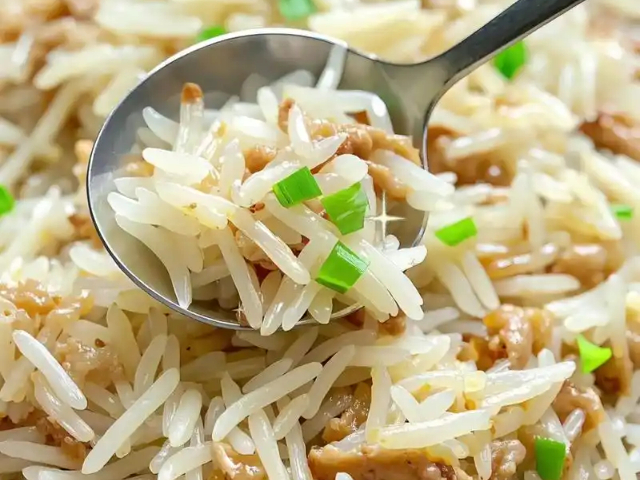
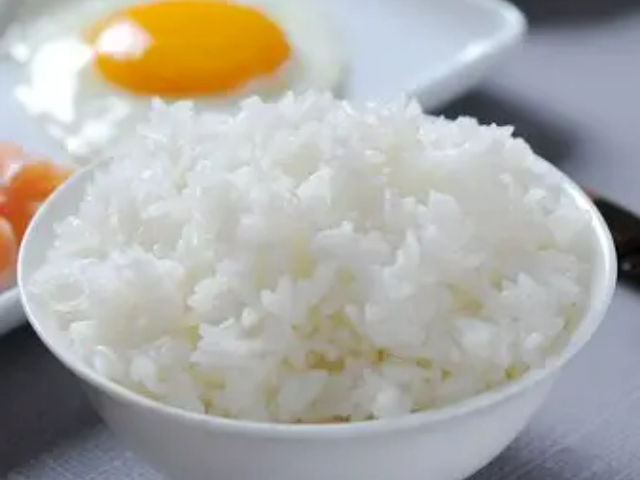
煮出一锅好饭,对米的要求很高。金弘安绿色大米,煮出来的米饭软硬度恰到好处——入口绵软细腻,咬下去松糯不粘牙,同时又有一种恰到好处的弹性,在齿间轻轻回弹。而很多普通大米,要么煮出来太硬,夹生难嚼;要么煮得太烂,黏成一团,毫无口感可言。金弘安的这种“刚刚好”,正是质量品种和科学培育的结晶。金弘安绿色大米是一个“全能选手”,无论是做白米饭、炒饭、煲仔饭、煮粥,都能出色发挥。炒饭粒粒松散,煲仔饭锅巴酥脆,煮粥米油浓稠。而很多普通大米则“挑场景”——有些适合煮粥但不适合做炒饭,有些炒饭好吃但煮粥寡淡。金弘安的品质,让它可以从容应对各种烹饪需求,无论是家常便饭还是宴客大餐,都能完美胜任。绿色大米,是品质生活的选择,更是对健康的负责。来安真空包装绿色大米厂家批发价
拒绝高毒农药,用物理和生物手段守护稻田的纯净。滁州瑞福麟绿色大米口感糯香不粘牙
【投资3.7亿的产业布局,全产业链的底气】 商机往往青睐于有重资产壁垒的企业。2019年,金弘安再次投入巨资扩建,总投资高达3.7亿元,形成了集种植、仓储、烘干、加工、销售于一体的完整产业链闭环 -6。这不*意味着产能的跃升,更意味着在原料把控、成本控制、品质稳定上拥有了话语权。我们拥有自己的关键种植区——耘泰农场,流转土地近3万亩,从源头锁定了质量粮源。这种“重资产、全链条”的模式,正是金弘安能够持续稳定供应品质高大米,并成为众多经销商长期合作伙伴的底气所在。滁州瑞福麟绿色大米口感糯香不粘牙
滁州金弘安米业有限公司成立于2003年4月16日,是一家坐落于安徽省滁州市来安县汊河镇的其他有限责任公司。公司法定代表人为陈顺成,注册资本为4180万元。作为一家专注于食品制造业的企业,金弘安米业经过二十余年的发展,已从单纯的粮食加工企业,成长为集种植、加工、仓储、销售、科研及生态旅游于一体的农业产业化省级重点企业和“中国好粮油”示范企业。公司在来安汊河经济开发区拥有现代化的生产基地,总占地面积230亩,固定资产投入超过3.7亿元。公司具备强大的粮食处理能力,拥有年产20万吨质量大米的生产能力,并配备了日低温烘干能力1500吨的先进设备以及30万吨的仓储容量,确保了从收获到储存的粮食质量与安全。2021年,公司大力推进数字化转型,建设了数字化工厂,实现了智能自动化生产。目前,其大米加工车间已实现全自动化生产线运行,从上料、筛选到包装一气呵成,极大地提高了生产效率和产品稳定性。


- 苏皖交界处瑞福麟绿色大米品质保证 2026-11-01
- 苏皖交界处丝苗米绿色大米哪里卖 2026-10-31
- 苏皖交界处冲氮保鲜绿色大米源头厂家 2026-10-31
- 来安特色绿色大米推荐厂家 2026-10-31
- 来安丝苗米绿色大米营养丰富 2026-10-30
- 金弘安绿色大米批发团购 2026-10-30
- 长三角地区醇美口感绿色大米联系方式 2026-10-29
- 长三角地区颗粒饱满绿色大米口感糯香不粘牙 2026-10-29
- 滁州口感好绿色大米批发团购 2026-10-29
- 苏皖交界处特色绿色大米源头厂家 2026-10-29
- 生态营养绿色大米厂家现货 2026-10-27
- 滁州特色绿色大米发货迅速 2026-10-27