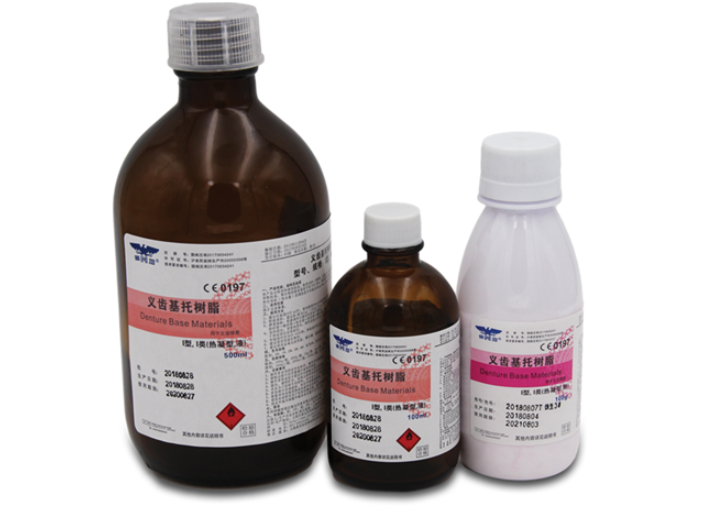
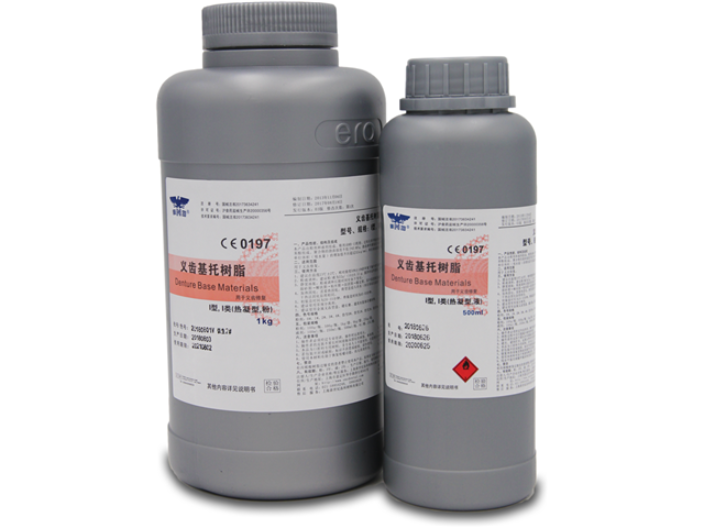
- 品牌
- 新世纪齿科,SND
- 型号
- 01
牙托粉颗粒的细小化和尺寸一致性,通常依赖特定的加工工艺来实现。球磨法是较为常用的一种方式,将粉体与研磨介质一同置于密闭容器中,通过罐体旋转使介质与颗粒之间产生持续的撞击和剪切作用,从而将团聚体打散并使颗粒趋于均匀。通过调整球磨时间、转速以及研磨介质的尺寸和材质,可以在一定程度上控制终产物的粒径范围。喷雾干燥法则是将混合液以雾滴形式喷入热气流中,使溶剂快速蒸发后获得球形度较好的颗粒,但设备要求和运行成本相对较高。超声辅助分散法同样可用于改善颗粒的均匀程度,但同样面临成本方面的限制。颗粒的粒径分布和形状特征对基托成型质量有直接影响,粒径过大或分布过宽时,材料在充填过程中的铺展均匀性下降,可能影响基托组织面与模型之间的匹配精度,进而干扰义齿就位后的密合程度和稳定感。牙托粉与硅橡胶印模材料配合使用,可提高义齿模型的精确度。福建自凝牙托粉电话
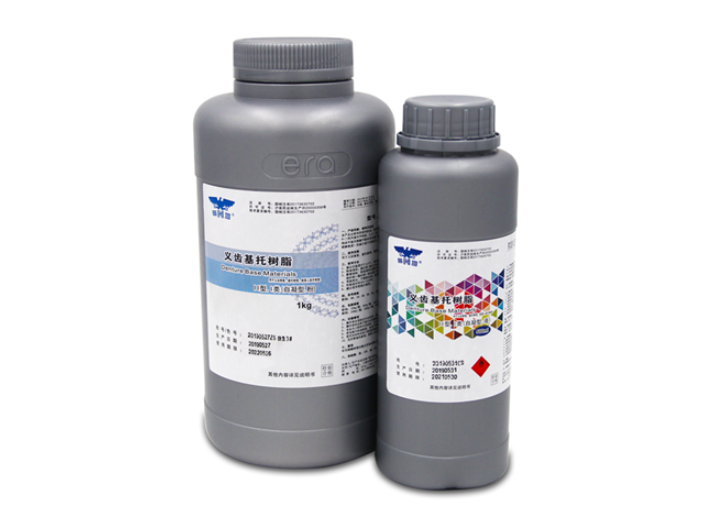
热凝牙托粉的型号设置通常针对不同的加工批量和使用场景进行区分,不同型号在聚合速度、分子量分布、粉体粒度和力学性能等方面可能存在相应的差异。该类型产品可在100℃沸水中经20分钟完成聚合反应,且聚合过程中气泡的发生率较低,这是其区别于传统热凝产品的重要技术特征。在抗着色性能的测试中,将由其制成的基托试样浸泡于5%浓度的咖啡溶液中持续7天,浸泡区域与未浸泡区域之间的色差在常规观察下不明显,表明该材料对饮食中的常见色素具有较强的抵抗能力。耐磨性和机械强度方面的数据,则与义齿在加工和日常使用过程中基托的完整性和尺寸稳定性密切相关。不同型号之间的性能差异为技师提供了根据具体病例需求进行精确选型的可能性,有助于在保证基托质量的同时合理控制制作成本。福建自凝牙托粉电话抗细菌牙托粉通过载银纳米粒子实现抗细菌,对白色念珠菌抑制率达90%。
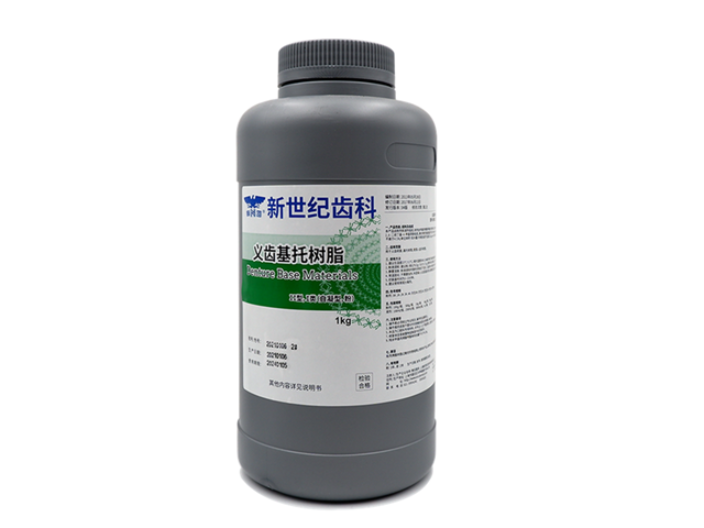
调配过程中的注意事项首先在于配比准确。牙托粉与牙托水的配比是决定义齿基托质量的关键因素之一,通常两者的配比比例为3比1,或根据产品说明书的具体要求进行调配。若牙托粉比例过高,混合物会过于干燥,流动性差,难以均匀充填到模具中,容易导致义齿基托出现气泡、孔洞等缺陷;若牙托水比例过高,混合物则会过于稀软,在聚合过程中容易产生变形,且固化后的基托强度不足。在调配时,应使用精确的称量工具,严格按照比例进行操作,避免凭经验估计而导致配比不准确。
牙托粉的各项特性与其成分组成密切相关,这些特性直接决定了它在口腔修复中的适用性和实际应用效果。首先,牙托粉具有良好的可塑性,当它与牙托水混合后,会经历从粉末状逐渐转变为具有良好可塑性的面团状的过程。在这一阶段,牙科技师可以根据患者口腔的具体形态进行精细塑形,使其能够完美贴合患者的口腔黏膜和牙槽骨。其次,固化后的牙托粉具有适中的硬度与强度,能够保证义齿在日常咀嚼过程中有效抵抗食物的磨损,维持良好的形态,同时承受咀嚼力的作用,减少基托断裂、变形的概率。此外,牙托粉制成的义齿基托密度相对较低,使得义齿整体重量较轻,患者佩戴时不会感到过于沉重和不适。牙托粉制作的基托在37摄氏度水中浸泡七天后吸水值符合标准,尺寸稳定性良好。
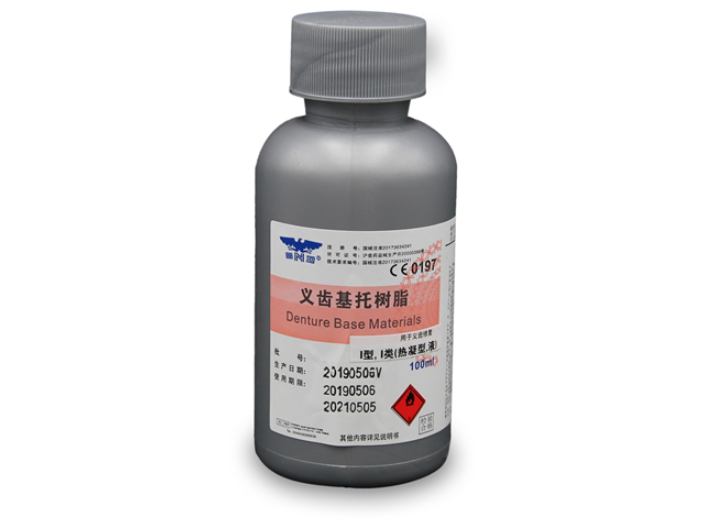
牙托粉的聚合过程是在粉液混合后逐步启动的。液体渗入粉体颗粒内部使其溶胀,材料从松散粉末转变为具有一定黏稠度和塑形能力的团状物,填入型盒后通过加热引发聚合反应。当温度升至68至74℃时,粉体中的引发剂分解产生自由基,驱动单体发生链式聚合,材料由可塑态转变为刚硬的固态结构,形成符合义齿形态要求的基托。这一反应机制对温度和时间的控制较为敏感,操作中需按照设备要求设定升温程序,以保证聚合的均匀性和成品的尺寸准确度。牙托粉材料易于抛光,可获得光滑表面。东北牙托粉电话
全口义齿基托依赖牙托粉塑形,良好贴合度是义齿稳定的基础。福建自凝牙托粉电话
快速热凝型牙托粉在聚合条件上与常规热凝产品存在明显差异,这种差异体现在聚合温度和时间的设定上。该材料可直接置于100℃的沸水浴中加热聚合,从型盒放入到固化完成只需20分钟。相比之下,传统热凝义齿基托树脂通常需要从室温开始以一定的升温速率逐步加热至100℃,这一升温过程本身就需要一定时间,且温度达到100℃后还需维持45分钟以上才能确保聚合充分。在物理性能方面,抗着色测试数据显示基托试样经5%咖啡溶液浸泡7天后色差不明显;力学性能方面,挠曲强度≥100MPa、挠曲弹性模量≥2600MPa的数据与基托在日常咀嚼使用中的抗断裂和抗变形能力直接相关。这些性能数据为用户评估材料的临床适用性提供了可量化的参考依据。福建自凝牙托粉电话