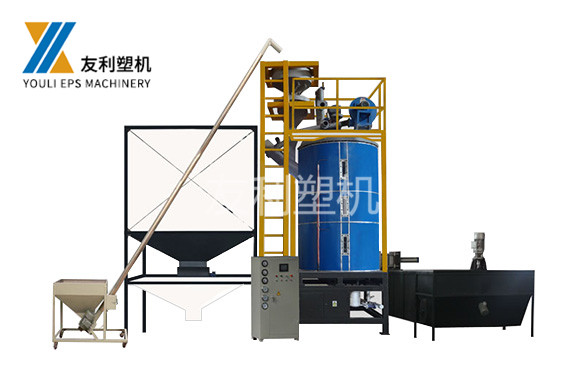
预发泡工艺参数的控制直接关系到珠粒密度和后续制品的质量,是EPS生产中需要重点管理的环节。影响发泡效果的主要参数包括蒸汽压力、加热时间、进料速度以及搅拌状态等。蒸汽压力决定加热强度和发泡速度,压力过高容易造成珠粒发泡过度、密度过低甚至结块,压力过低则发泡不足、密度偏高;加热时间过长会加剧过度发泡和珠粒破损,过短则膨胀不充分。进料速度和搅拌状态影响珠粒在筒内的停留和受热均匀性,进料过快可能使部分珠粒受热不足,搅拌不均则会造成发泡不一致。实际生产中,上述参数需要根据原料特性、目标密度和环境条件综合调整,并通过密度检测进行验证,形成稳定的工艺条件。由于发泡密度对成型质量和制品强度有直接影响,工艺控制的目标是使珠粒密度稳定在设定范围内,减少批次波动。为此,设备通常配备相应的蒸汽调节、计量和检测装置,便于操作人员设定和监控参数。工艺控制还需要与后续熟化和成型环节相配合,使整个流程的参数相互协调,从而保证制品的密度、强度和尺寸的稳定性。淄博友利机电全体员工真诚为您服务。莱芜EPS全自动连续切割机设备多少钱
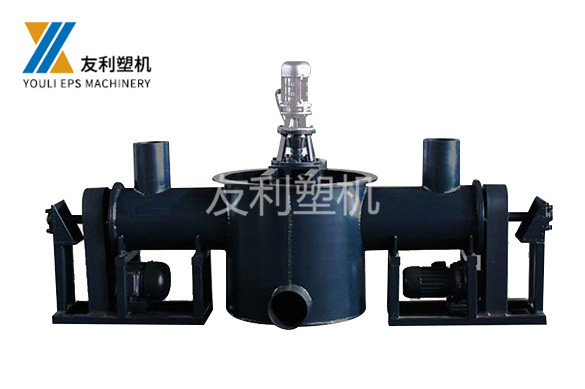
产能匹配是EPS生产线配置中的关键问题,指各工序设备的加工能力要相互协调,避免出现前后环节能力失衡影响整体产出。一条完整的EPS生产线通常包括发泡、成型、切割、包装和回收等环节,各环节的产能应以其中关键环节为基础进行匹配:如果成型产量大于切割能力,切割环节就会成为瓶颈,导致半成品积压;反之如果切割能力大于成型产量,切割设备就会经常处于待料状态,投资得不到充分利用。因此配置生产线时,需要根据目标产品的规格和产量,测算各环节的实际产出,并留出合理的余量,使设备之间能够顺畅衔接。除了单机产能,生产线的配置还涉及物流衔接、节拍协调和自动化程度:采用输送装置和联动控制可以减少人工转运和等待,使生产衔接更顺畅;自动化程度较高的生产线能够提高生产效率并减少人工依赖,但也相应增加投资和维护要求。产品品种较多的生产,还需要考虑设备切换规格的灵活性和换型时间。总体而言,生产线配置应围绕目标产品和企业实际,在产能、自动化程度和投资之间取得平衡,通过合理的匹配实现稳定高效的生产,而不是简单地追求单机的高指标。江西欧式构件切割机设备多少钱友利塑机为客户提供更科学的合理选材。

明确产品规格:按“线条尺寸+造型复杂度”筛选设备功能EPS线条的尺寸大小、造型复杂度,直接决定设备的切割行程、刀头类型和控制系统精度。不同产品规格对应的设备要求差异:常规简单造型(尺寸≤300mm,造型为阴阳角线、腰线、平板线):这类线条结构简单,切割难度低,普通半自动或入门级数控设备即可满足。要求是“切割直线度精细”,刀头选择普通电热丝即可,无需额外配置复杂的造型切割功能,能有效控制采购成本。中大型复杂造型(尺寸300-800mm,造型为欧式雕花、弧形线条、异形装饰件):这类线条对设备的“精细度”和“灵活性”要求较高,必须选择数控切割设备,且需具备多轴联动功能(至少3轴)。刀头需搭配可旋转电热丝或铣刀,控制系统需支持CAD图纸导入,能将复杂造型转化为切割路径,确保造型还原度高、尺寸偏差小(建议偏差≤)。超大型线条(尺寸≥800mm,如大型罗马柱、梁托):这类线条不尺寸大,且多为立体造型,需要选择大行程的全自动数控切割设备,切割行程至少满足1000mm×2000mm×800mm(长×宽×高)。同时,设备需配备大功率加热系统和稳定的机架结构,避免因切割行程过大导致设备抖动,影响切割精度;部分超大型线条还需要定制的夹具。
后期出现问题也难以快速解决。样品测试:要求厂家用你常用的EPS板材、按照你生产的线条规格进行现场切割测试。重点观察切割精度(用卷尺、卡尺测量尺寸偏差)、切割边缘光滑度(是否有毛刺、焦糊)、切割效率(单位时间内的切割长度)。同时,可要求厂家提供之前为其他客户生产的设备案例,实地走访这些客户,了解设备的实际使用效果。售后服务:询问厂家的售后服务政策,重点确认以下几点:是否提供安装调试、是否提供操作人员培训、质保期多长(建议选择质保期≥1年的厂家)、质保期内是否提供上门维修、后期配件供应是否及时。质量的售后服务能避免设备出现故障后“无人维修”,减少停机损失。五、成本测算:不止是采购价,全生命周期成本更重要很多采购者选型时只关注设备的采购价,却忽略了后期的“全生命周期成本”(包括人工成本、能耗成本、维护成本、废品损失等)。实际上,全生命周期成本才是决定设备“性价比”的——有些设备采购价低,但后期人工成本、废品损失高,反而更不划算。成本构成:全生命周期成本=采购成本+运营成本+维护成本+废品损失采购成本:设备的购买价格,是一次性投入——半自动台式设备,半自动数控设备2-8万元,全自动设备15-80万元。友利塑机注重于产品的环保性能,将应用美学与环保健康结合起来。

预发泡珠粒的密度及其稳定性是EPS生产中的重要质量指标,对成型制品的强度、重量和尺寸都有影响。发泡倍率越大,珠粒密度越成的制品越轻,但其强度和尺寸稳定性可能会下降;发泡倍率较小则密度较高,强度和硬度提升,重量增加。因此密度需要根据制品的用途合理设定,保温用的制品偏向较低密度以兼顾保温与轻量,承重和浮力用的制品则偏向较高密度以保证强度。密度的稳定性同样重要:同一批珠粒如果密度波动较大,成型时会出现熔结不均、局部强度不足或收缩变形等问题,影响制品的一致性。影响密度稳定性的因素包括原料的发泡剂含量和珠粒规格、蒸汽压力和加热时间的稳定性、进料均匀程度以及环境温湿度等。为减少波动,生产中通常对预发过程实施参数监控,并对预发后的珠粒进行密度检测,必要时调整工艺或重新发泡。预发后的珠粒在输送和储存过程中也要避免过度挤压和长时间积压,防止珠粒变形或二次发泡。通过对密度和稳定性的控制,可以为成型环节提供质量稳定的原料,是保证EPS制品整体质量的基础。淄博友利机电努力实施人才兴厂,优化管理。河南EPS立式板机设备厂
友利塑机以精良的产品品质和优先的售后服务,全过程满足客户的质量需求。莱芜EPS全自动连续切割机设备多少钱
能精细还原雕花细节,但成本高、损耗快。采购时需根据产品造型选择对应的刀头,避免“大材小用”或“小材大用”。加热功率与温控精度:加热功率决定切割速度和厚度——功率越大,切割速度越快,能切割的EPS板材越厚(建议选择功率≥2000W的设备,可满足常规厚度EPS板材切割)。温控精度决定切割边缘质量,建议选择温控精度≤±5℃的设备,能避免因温度过高导致的焦糊或温度过低导致的切割不顺畅。刀头寿命与更换便捷性:电热丝是消耗品,需关注其使用寿命(质量电热丝寿命≥500小时)和更换便捷性——选择刀头拆卸简单、无需工具的设备,能减少停机更换时间,提升生产效率。机架与工作台:稳定性的“基础支撑”机架和工作台的结构强度直接影响设备的稳定性——若结构不稳定,切割过程中容易出现设备抖动,导致切割偏差。关注两点:机架材质与结构:机架建议选择“质量钢材”(如Q235钢材),并经过焊接加固和时效处理,能提升结构强度和稳定性;避免选择铝合金或薄钢板材质的机架,这类机架承重能力差、容易变形。同时,关注机架的结构设计——是否有加强筋、是否采用一体化焊接,这些设计能进一步提升设备稳定性。工作台面精度与承重:工作台面需平整光滑,平面度误差≤。莱芜EPS全自动连续切割机设备多少钱
确保EPS板材在切割过程中固定牢固。明确工艺要求:按“切割质量+**标准”确定设备配置不同客户对EP...
【详情】EPS生产设备体系是由原料处理、发泡成型、切割加工、包装和辅助回收等多个环节构成的成套装备系统,各环...
【详情】操作规程和人员培训是保证设备安全和高效运行的重要条件,尤其对于结构和控制相对复杂的数控设备,规范的操...
【详情】EPS设备行业的市场需求和竞争格局与下游应用和相关产业发展有着紧密联系,呈现出一定的特点。需求方面,...
【详情】切割设备在EPS加工体系中处在承接成型、面向成品的位置,是把块体或成型件加工成具体规格产品的关键环节...
【详情】EPS设备行业的市场需求和竞争格局与下游应用和相关产业发展有着紧密联系,呈现出一定的特点。需求方面,...
【详情】EPS生产设备体系是由原料处理、发泡成型、切割加工、包装和辅助回收等多个环节构成的成套装备系统,各环...
【详情】物料输送和自动化衔接是EPS生产线实现连续作业的重要条件,通过输送装置把各工序连接起来,减少人工搬运...
【详情】预发泡工艺参数的控制直接关系到珠粒密度和后续制品的质量,是EPS生产中需要重点管理的环节。影响发泡效...
【详情】易损件和耗材的更换与管理是EPS设备运行维护的重要内容,合理的备件管理能够减少因等待备件造成的停机时...
【详情】发泡成型环节是EPS生产中蒸汽和能源消耗较为集中的部分,其能耗和效率水平对生产成本和环境影响较为明显...
【详情】了解EPS加工设备的主要技术参数,是选型和使用设备的基础,这些参数反映了设备的加工能力和适用范围。对...
【详情】