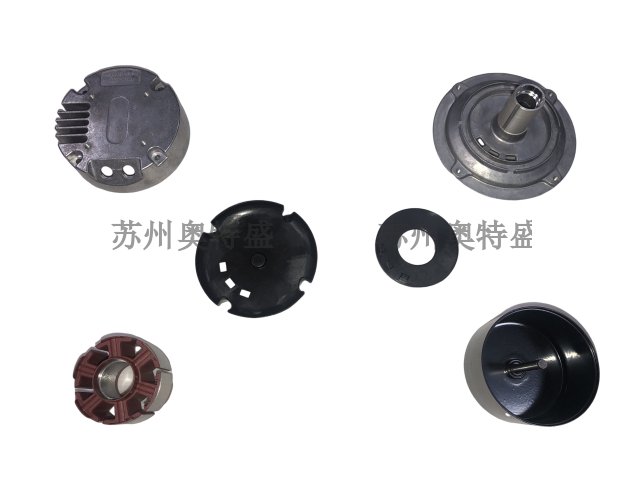
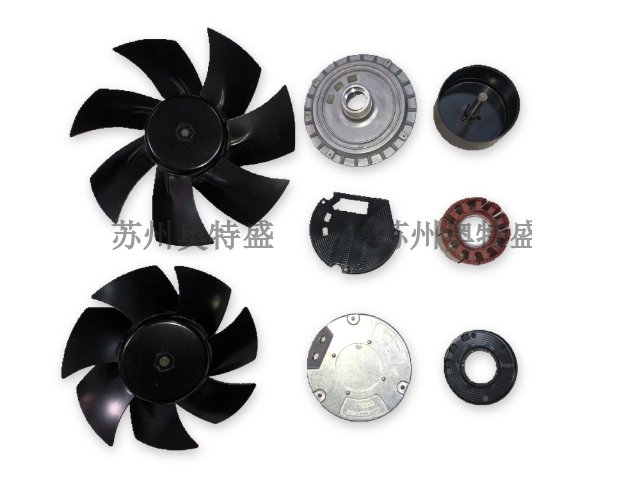
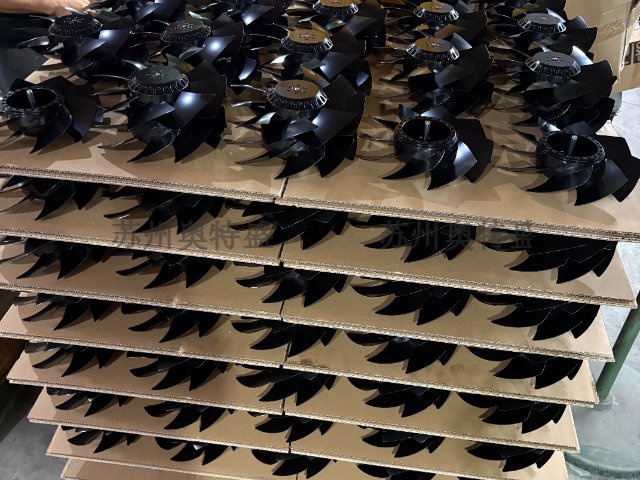
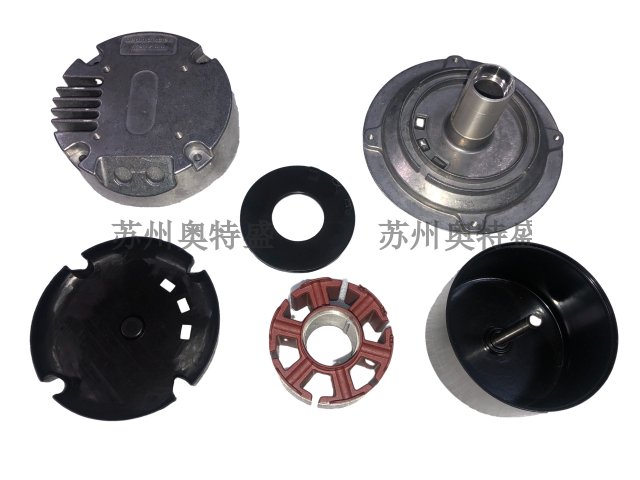
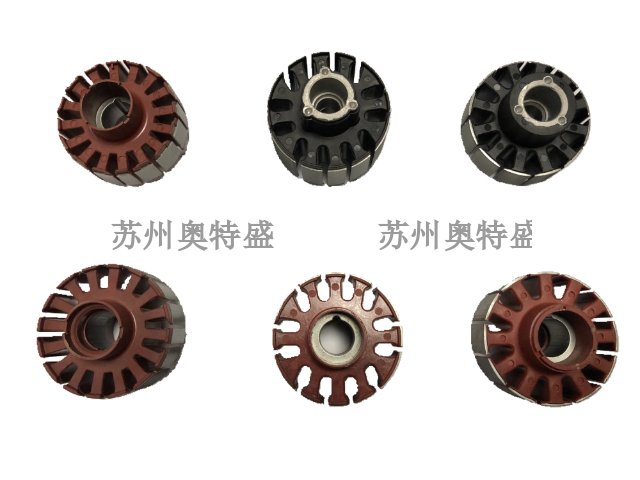
散热风机端盖的定位销孔设计,可以实现端盖和机壳之间的高精度重复对位。在端盖和机壳的对接法兰面上,可以加工出两个不对称分布的定位销孔,装配时先将定位销穿过两个部件的销孔完成对位,再锁附连接螺丝,从而完全避免装配过程中出现的同轴度偏移问题。后续如果需要拆解维护,再次装配时依然可以依靠定位销快速恢复原始的对位精度,也不会因为多次拆装出现转轴同轴度偏差,从而保证风机长期运行的振动稳定性不会受拆装操作的影响。在潮湿环境中,端盖表面需进行阳极氧化或喷塑处理,提升抗腐蚀能力。湖北专业端盖出厂价
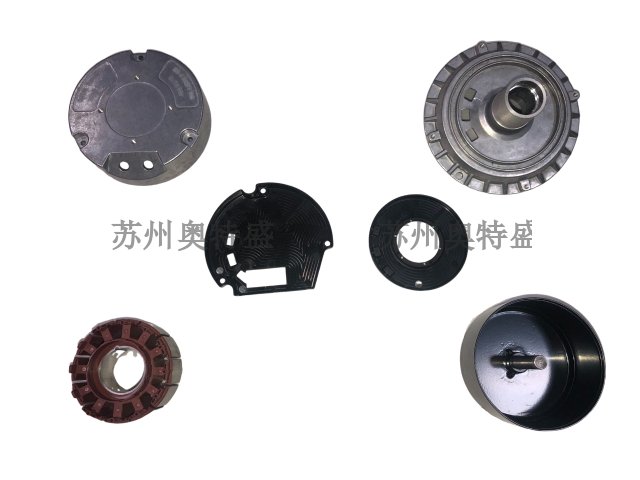
散热风机端盖的轴承压装工序,是装配过程中的关键控制点。将轴承压入端盖的轴承室时,需要采用的压装工装,让压力均匀作用在轴承的外圈端面上,不能直接对轴承的内圈施加压力,否则会导致轴承内部的滚道与滚动体出现挤压损伤,轴承运行过程中噪音与磨损速度都会明显上升。压装过程中需要实时监控压装的行程与压力变化,当压力出现异常突变的时候,立刻停止作业,排查是否出现轴承装偏、卡滞的问题,避免不合格部件流入下一道工序。推荐端盖推荐货源铝合金端盖多采用压铸工艺,尺寸稳定且重量轻,适合中小型风机批量生产。
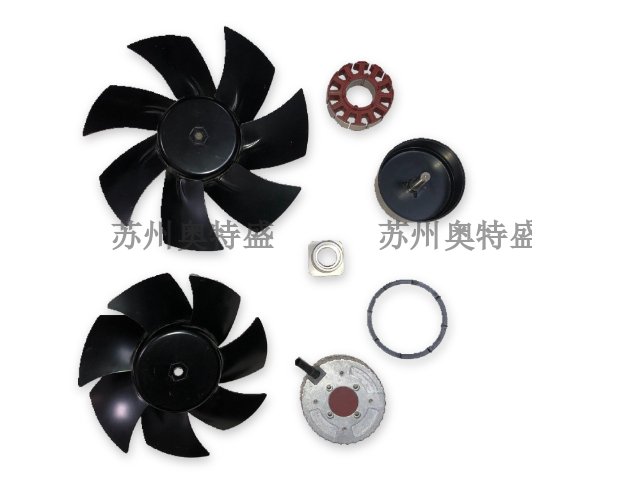
铝合金压铸成型的端盖,生产过程中需要重点控制内部的气孔、缩松缺陷。熔融的铝合金液在高压射入模具型腔的过程中,如果型腔内的空气无法顺利排出,或者金属液凝固过程中补缩不充分,就会在端盖的轴承室、安装面等关键位置形成内部缺陷。这些缺陷会降低端盖的结构强度,长期受力后容易出现开裂的问题,还会影响轴承室的尺寸稳定性。压铸模具设计阶段,需要在料流末端开设足够的排气槽与溢流槽,调整压铸的射料速度与保压压力,减少卷气、补缩不足带来的缺陷问题。
塑料端盖的玻纤取向优化设计,可以部件的整体结构刚性。玻纤增强的塑胶材料在注塑填充过程中,玻纤会沿着料流的流动方向排布,如果取向分布不合理,部件不同位置的机械强度会出现明显的各向异性,部分受力薄弱位置容易出现开裂。通过调整端盖的浇口位置与数量,引导料流在型腔内形成合理的流动路径,让玻纤在轴承室周边的受力区域形成交错分布的状态,关键受力位置的抗冲击与抗蠕变能力,让塑料端盖在长期受力工况下也能保持结构稳定,不容易出现形变开裂。轴承室需设计合理的公差配合,保证轴承在热态和冷态下均能平稳工作。
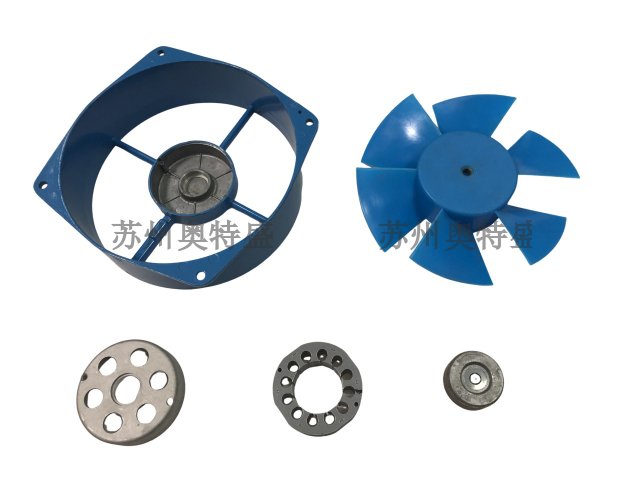
塑料端盖的注塑成型过程中,熔接痕的控制是工艺管控的重点。当熔融塑胶在型腔内从多个浇口同时填充,不同方向的料流汇合位置就会形成熔接痕,这个位置的结构强度会明显低于其他区域,受到外力冲击的时候很容易从熔接痕位置出现开裂。加工过程中可以通过调整模具温度、料温、调整浇口位置等方式,改善料流汇合时的融合状态,降低熔接痕对部件结构强度的负面影响。部分对结构强度要求较高的位置,还可以通过增加排气结构,让料流汇合位置的少量空气顺利排出,进一步熔接位置的结合强度。端盖的振动会传递至整机,因此需进行动平衡或模态分析,避开共振频率。上海风机用端盖零部件
安装脚常直接集成在端盖上,其位置精度影响风机与配套设备的对接。湖北专业端盖出厂价
端盖的预装定位凸点设计,可以整机自动装配线的对位效率。在端盖的对接法兰面上,一体冲压或者注塑出多个对称分布的小型定位凸点,对应的机壳对接面上设计有匹配的定位凹槽,自动化装配设备抓取端盖向机壳对位的时候,只需要旋转到正确的角度,凸点就可以直接滑入凹槽内,实现快速的周向定位,不需要额外的视觉识别系统反复调整对位角度。这类结构可以大幅自动化装配线的运行节拍,减少装配过程中的对位等待时间,整条产线的生产效率。湖北专业端盖出厂价
苏州奥特盛精密机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同苏州奥特盛精密机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!