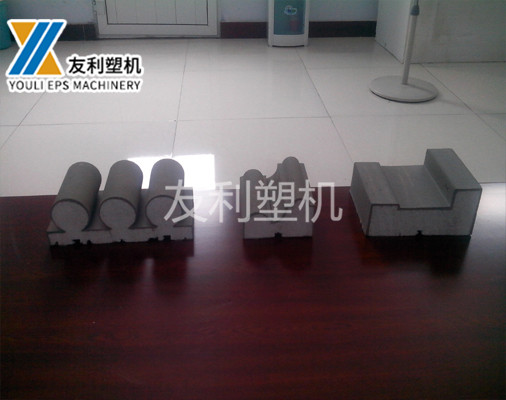
三维切割和异形造型加工是EPS切割设备中面向复杂产品的能力,用于把块状泡沫加工成具有空间曲面、斜面和异形轮廓的构件,满足建筑装饰、模型制作和造型设计等方向的需要。实现三维加工的方式主要有两类:一类是通过多轴运动使电热丝或刀具在空间内按轨迹运动,走出一条空间曲线或曲面,从而切出锥面、斜面、回转体和复杂轮廓;另一类是采用水平、垂直以及倾斜方向的多组电热丝组合切割,把块体逐步切分成具有立体轮廓的坯体,再配合人工修整完成造型。数控切割设备通过读取设计文件生成刀具路径,并结合多轴联动实现复杂形状的自动加工,常见于建筑装饰线条、欧式构件、造型部件和艺术造型的加工。异形加工对设备的要求主要体现在运动轴数、轨迹平滑度和控制能力上:轴数越多,可实现的形状越复杂;轨迹需要平滑过渡,避免在曲面上留下明显接刀痕或振纹。同时,工件在加工中的固定和各次装夹的定位也会影响复杂造型的加工效果。三维切割和异形造型能力使EPS在造型领域的应用更为灵活,也是数控切割设备区别于普通分片设备的重要方面。友利塑机在客户和行业中树立了良好的企业形象。北京EPS泡沫板生产设备厂家
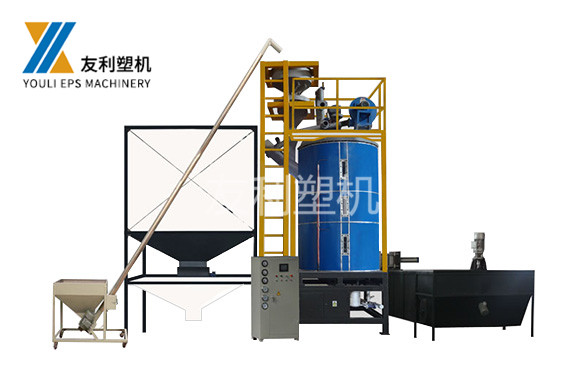
发泡成型环节是EPS生产中蒸汽和能源消耗较为集中的部分,其能耗和效率水平对生产成本和环境影响较为明显。预发泡和成型过程都需要蒸汽加热,蒸汽的产生方式、管路的保温状况以及设备的热效率都会影响能耗水平;蒸汽在加热制品之后通常以冷凝水和废蒸汽的形式排出,如果热量未得到有效利用,会造成能源浪费。改善能耗的主要途径包括:优化工艺参数,使蒸汽用量与实际需要相匹配,减少过量通汽;加强蒸汽管路的保温和冷凝水回收,降低输送过程中的热损失;采用真空冷却等方式缩短成型周期,提高单位时间产出;对设备进行定期维护,保证蒸汽阀门和密封件的正常工作,减少泄漏。生产效率方面,成型周期由进料、加热、保温、冷却和脱模等环节的时间组成,缩短各环节时间而又不制品质量需要工艺与设备配合。较短的成型周期意味着更高的产出,但也对蒸汽和冷却系统的响应能力提出要求。此外,生产的批量组织、模具更换时间和设备故障停机等也影响整体效率。通过工艺优化、设备维护和生产组织的改进,发泡成型环节可以在一定程度上降低能耗、提高效率,从而提升EPS生产的综合效益。河南EPS真空板材机设备厂家淄博友利机电展望未来,信心百倍,追求高远。

物料输送和自动化衔接是EPS生产线实现连续作业的重要条件,通过输送装置把各工序连接起来,减少人工搬运和等待,提高整体效率。在生产流程中,需要输送的物料主要包括预发泡珠粒、熟化后的珠粒、成型块体和加工后的制品,以及需要回用的废料。珠粒的输送多采用气力输送方式,通过管道和气流把珠粒从预发机输送到熟化仓、储料仓或成型设备,具有布置灵活、封闭输送、减少撒漏和粉尘的特点;输送过程中需要控制风速和输送量,避免珠粒磨损或堵塞。块体和制品的输送多采用辊道、皮带或链板等机械输送方式,配合上料、定位和转运装置,与切割设备和包装设备衔接。切割线上,块体从一端进入,经各切割工位加工后从另一端输出,中间通过输送装置完成转运;边角料则由输送装置或负压装置引入回收破碎设备。为了实现生产的自动化衔接,各设备的运行节拍需要相互协调,并通过控制系统实现联动,使物料按顺序、按节拍流转,避免某一环节过快或过慢影响整体。物料输送与自动化衔接程度较高的生产线,能够减少人工干预、稳定生产节拍并降低劳动强度,是EPS生产向连续化、规模化发展的重要支撑,其设计和配置需要与前后工序的产能相匹配。
节能与环保是EPS设备发展中日益受到关注的方向,也是行业可持续发展和合规生产的要求。节能方面,EPS生产的蒸汽和电力消耗较为集中,通过改进设备的热效率、优化工艺参数和回收利用冷凝水等措施,可以降低单位产品的能耗。例如,优化蒸汽控制使能量供给与实际需要相适应,减少不必要的蒸汽消耗;提高设备和管路的保温水平,减少热损失;采用效率较高的驱动和控制系统,降低电力消耗。环保方面,主要包括粉尘、废气和噪声的控制以及废弃物的处理。生产过程中产生的粉尘需要通过除尘设备收集处理,减少向车间的扩散和对外排放;成型和干燥环节产生的水蒸气和少量气味气体应通过通风和处理设施排放;设备运行中的噪声也应在设计和使用中加以控制。废弃物的处理重点在于边角料和废料的回收利用,通过破碎回用减少废弃物产生;对无法回用的部分应按规定妥善处理。此外,为改善作业环境,设备在设计中更注重密封、除尘和操作的便利性,减少有害因素对操作人员的影响。随着环保要求的提高,具备良好节能环保性能的设备更受青睐,节能环保也成为设备技术发展和更新换代的重要驱动之一。淄博友利机电产品质量好,收到广大业主一致好评。

EPS是可发性聚苯乙烯(ExpandedPolystyrene)的缩写,是以聚苯乙烯树脂为基体、加入发泡剂后经预发泡和模塑成型制得的轻质多孔高分子材料。其制造过程通常包括预发泡、熟化和模塑三个阶段:含有发泡剂的聚苯乙烯珠粒在蒸汽加热积膨胀,形成内部封闭气泡的珠粒,经熟化使发泡剂与空气充分交换,再在模具中二次加热熔结,得到具有一定强度和尺寸的泡沫块体或成型制品。EPS内部由大量单独闭孔构成,气体填充比例很高,因而密度很低,常见密度范围为8至30千克每立方米,低密度品类可更低,高密度品类则可达35至50千克每立方米。由于闭孔结构对热量传递的阻隔作用,EPS的导热系数较低,通常在0.030至0.041瓦每米每开之间,保温隔热性能良好;同时其吸水率低、缓冲性能好、质地轻、便于加工成型,抗压强度随密度增加而提高。EPS还具有较好的耐候性和化学稳定性,在建筑、包装、冷链、海洋浮力以及造型制品等领域得到应用。EPS的这些特性决定了其加工方式和相应装备的需求,也为EPS加工设备的发展提供了基础。友利塑机拥有业内人士和高技术人才。青海EPS设备生产厂家
友利塑机从国内外引进了一大批先进的设备,实现了工程设备的现代化。北京EPS泡沫板生产设备厂家
EPS加工设备在运行中可能出现一些常见问题,了解其原因和处理方法有助于及时排除故障,减少生产中断。切割设备中较常见的问题包括切口不光滑、有拉丝或波浪、尺寸偏差、电热丝断丝等。切口不光滑或拉丝通常与温度偏低或切割速度过快有关,可适当提高温度或降低速度;切口出现波浪多因电热丝张紧不足或受热伸长,需要调整张力或更换电热丝;尺寸偏差可能来自电热丝松弛、传动间隙或参数设置不当,应检查相关部件和参数;断丝则常与温度过高、张力过大或电热丝老化有关,需要调整参数或更换电热丝。雕刻设备中常见的问题包括加工表面粗糙、崩边、断刀和加工尺寸不准等,多与主轴转速、进给速度、刀具磨损和装夹稳定性有关,可通过调整参数、更换刀具或改善装夹来解决。发泡成型设备可能出现密度偏差、制品熔结不良、变形或生产周期偏长等问题,通常与蒸汽压力、加热时间、冷却效果和模具状态有关,需要通过调整工艺参数和检查设备来处理。处理这些问题时,应先分析原因再采取措施,避免盲目调整;对于反复出现或涉及设备部件的问题,宜及时联系专业人员检修,并做好记录以便积累经验。北京EPS泡沫板生产设备厂家
确保EPS板材在切割过程中固定牢固。明确工艺要求:按“切割质量+**标准”确定设备配置不同客户对EP...
【详情】EPS生产设备体系是由原料处理、发泡成型、切割加工、包装和辅助回收等多个环节构成的成套装备系统,各环...
【详情】操作规程和人员培训是保证设备安全和高效运行的重要条件,尤其对于结构和控制相对复杂的数控设备,规范的操...
【详情】EPS设备行业的市场需求和竞争格局与下游应用和相关产业发展有着紧密联系,呈现出一定的特点。需求方面,...
【详情】切割设备在EPS加工体系中处在承接成型、面向成品的位置,是把块体或成型件加工成具体规格产品的关键环节...
【详情】EPS设备行业的市场需求和竞争格局与下游应用和相关产业发展有着紧密联系,呈现出一定的特点。需求方面,...
【详情】EPS生产设备体系是由原料处理、发泡成型、切割加工、包装和辅助回收等多个环节构成的成套装备系统,各环...
【详情】物料输送和自动化衔接是EPS生产线实现连续作业的重要条件,通过输送装置把各工序连接起来,减少人工搬运...
【详情】预发泡工艺参数的控制直接关系到珠粒密度和后续制品的质量,是EPS生产中需要重点管理的环节。影响发泡效...
【详情】易损件和耗材的更换与管理是EPS设备运行维护的重要内容,合理的备件管理能够减少因等待备件造成的停机时...
【详情】发泡成型环节是EPS生产中蒸汽和能源消耗较为集中的部分,其能耗和效率水平对生产成本和环境影响较为明显...
【详情】了解EPS加工设备的主要技术参数,是选型和使用设备的基础,这些参数反映了设备的加工能力和适用范围。对...
【详情】