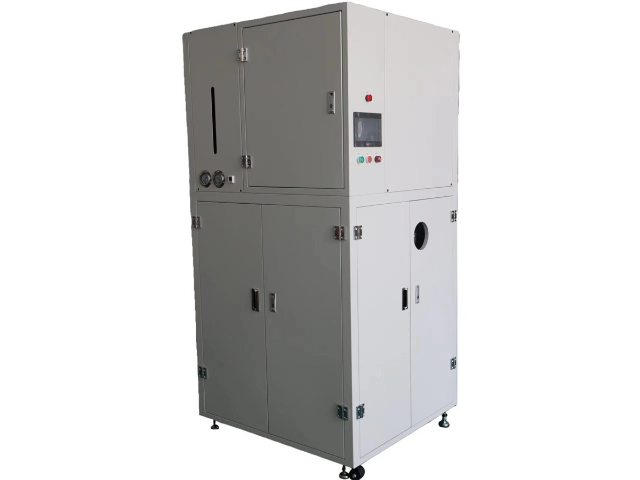
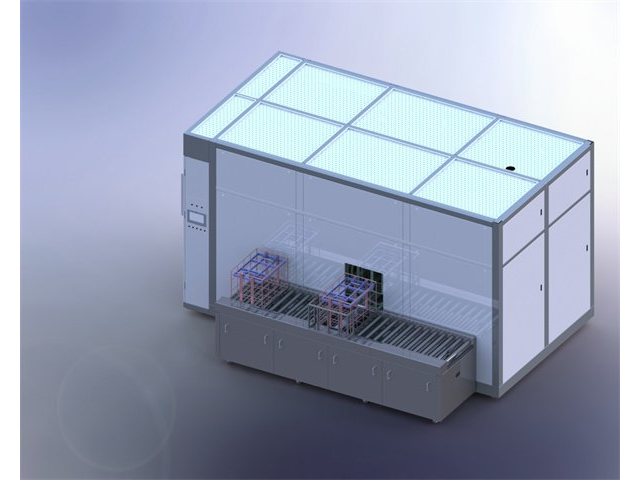
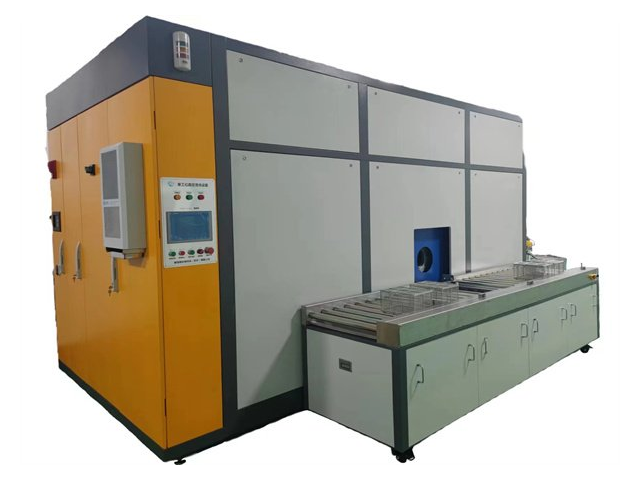
出色家具木工机械润滑系统清洗中,会使用含煤油的清洗溶剂,这类废溶剂含有木屑和润滑脂残渣,传统回收设备难以彻底去除木屑,导致清洗后机械部件出现磨损。真空蒸馏回收机采用 “木屑过滤 + 润滑脂分解 + 真空蒸馏” 工艺:首级通过振动筛(孔径 0.5mm)过滤木屑,分离效率达 99.8%;第二级加入润滑脂乳化剂,将残渣分解为乳浊液;蒸馏阶段控制真空度在 - 0.085MPa、温度在 150℃,实现煤油回收,同时配备在线浊度仪,确保回收溶剂清澈度达标。某家具制造企业使用该设备后,煤油回收率达 90%,每年节省溶剂成本约 35 万元,木工机械部件磨损率降低 70%,设备使用寿命延长 2 年,减少木屑与润滑脂混合危废排放约 25 吨,符合家具行业绿色生产要求。真空蒸馏回收机可定制大型回收机型,适配大规模工业生产回收需求。漳州改性醇真空蒸馏回收机供应商

轴承制造过程中,精密清洗环节会使用高纯度溶剂,产生的废溶剂含有少量金属碎屑和油污,若不回收利用会增加企业成本。真空蒸馏回收机配备了高精度过滤系统,能有效去除废溶剂中的金属碎屑和油污,再通过真空蒸馏实现溶剂回收。某轴承企业使用该设备后,废溶剂回收率达 91%,回收的溶剂纯度符合精密清洗要求,可直接回用于轴承清洗,每年为企业节省溶剂成本约 45 万元,同时减少了废溶剂排放,符合机械制造行业环保生产标准,助力企业提升产品质量和竞争力。北京轧制液真空蒸馏回收机装置真空蒸馏回收机加热效率高,升温速度快,缩短蒸馏准备时间。
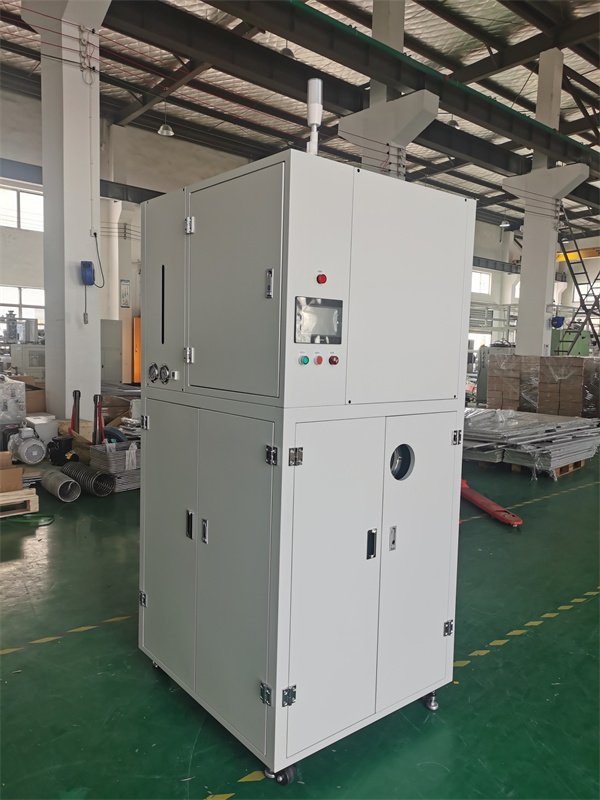
新能源汽车氢燃料电池双极板表面处理中,会使用含氟溶剂的脱脂液,这类废溶剂含有金属氧化物(如钛合金氧化物)和油污,传统回收设备因氟溶剂腐蚀材质,导致设备使用寿命短。真空蒸馏回收机采用 “耐腐材质 + 氧化物吸附 + 真空蒸馏” 工艺:主要部件采用哈氏合金 C276 材质,耐氟腐蚀性能优异;通过活性氧化铝吸附柱吸附金属氧化物,吸附率达 99.5%;蒸馏阶段控制真空度 - 0.095MPa、温度 65℃,实现氟溶剂回收,同时配备氟浓度检测仪,确保车间氟溶剂浓度符合安全标准。某燃料电池企业应用该设备后,氟溶剂回收率达 92%,每年节省成本约 85 万元,设备使用寿命延长至 5 年以上,双极板脱脂后表面粗糙度 Ra≤0.2μm,符合燃料电池导电要求,减少含氟危废排放约 35 吨,推动氢燃料电池产业化发展。
工业机器人 RV 减速器精密齿轮加工中,齿轮磨削后清洗会使用含极压切削油的溶剂,这类废溶剂含有金属碎屑(主要为合金钢颗粒)、极压添加剂和水分,若金属碎屑未彻底去除,会影响齿轮清洗精度,导致减速器传动误差增大。真空蒸馏回收机针对精密齿轮清洗需求,设计 “多级过滤 + 真空脱水 + 精馏提纯” 系统:首级采用磁性过滤器分离合金钢碎屑,第二级通过 0.005 微米的聚丙烯过滤膜去除微小颗粒;蒸馏阶段采用真空脱水工艺,将溶剂含水量降至 0.02% 以下,再通过精馏去除极压添加剂等杂质。某工业机器人企业使用该设备后,回收溶剂中金属颗粒含量低于 0.0001%,含水量低于 0.015%,用于 RV 减速器齿轮清洗后,齿轮表面清洁度达 NAS 1638 1 级标准,减速器传动误差控制在 1 弧分以内。设备运行数据显示,溶剂回收率达 92%,每年节省溶剂成本约 80 万元,减少金属废屑与溶剂混合危废排放约 35 吨,提升工业机器人主要部件加工精度。真空蒸馏回收机可回收印刷行业废油墨稀释剂,回收后可直接用于油墨调配。

出色音响设备(如 Hi-Fi 耳机)单元外壳阳极氧化后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有氧化膜碎屑和电解液残留,传统回收设备无法去除氧化膜碎屑,导致外壳出现划痕。真空蒸馏回收机采用 “氧化膜碎屑过滤 + 电解液中和 + 真空蒸馏” 工艺:通过 0.2μm 精密滤膜过滤氧化膜碎屑,过滤效率达 99.9%;加入弱碱性中和剂(如碳酸氢钠),将电解液残留 pH 值调节至 7-8;蒸馏阶段控制真空度 - 0.092MPa、温度 77℃,同时配备表面粗糙度仪检测清洗效果。某音响企业使用该设备后,乙酸乙酯回收率达 91%,每年节省成本约 48 万元,耳机外壳划痕率从 7% 降至 0.2%,阳极氧化膜附着力达 5B 级(GB/T 9286-1998),产品外观合格率提升至 99.8%,减少氧化危废排放约 25 吨。真空蒸馏回收机可高效回收各类有机溶剂,回收率≥95%,大幅降低企业耗材采购成本。内蒙古碳氢真空蒸馏回收机制造商
真空蒸馏回收机蒸馏效率高,单批次回收量可达50-1000L,适配不同需求。漳州改性醇真空蒸馏回收机供应商
工业制冷系统制冷剂回收中,会使用含 R134a 的提纯溶剂,这类废溶剂含有水分和杂质气体,传统回收设备因水分导致制冷剂变质,影响制冷效果。真空蒸馏回收机采用 “水分去除 + 杂质分离 + 真空蒸馏” 系统:通过分子筛干燥装置去除水分,含水量降至 0.001% 以下;采用气体分离膜分离杂质气体,纯度达 99.9%;蒸馏阶段控制真空度在 - 0.098MPa、温度在 - 26℃,实现 R134a 回收,同时配备在线水分检测仪,确保回收制冷剂品质。某制冷企业应用该设备后,R134a 回收率达 95%,每年节省制冷剂成本约 80 万元,制冷系统运行效率提升 20%,减少制冷剂排放约 30 吨,符合《蒙特利尔议定书》环保要求,推动制冷行业低碳发展。漳州改性醇真空蒸馏回收机供应商