新能源光伏组件玻璃表面镀膜后清洗中,会使用含氢氟酸的清洗溶剂,这类废溶剂含有镀膜残渣(如二氧化硅)和玻璃碎屑,传统回收设备因氢氟酸腐蚀,维护成本高。真空蒸馏回收机采用 “耐腐结构升级 + 残渣分离 + 低温蒸馏” 工艺:蒸馏腔体采用蒙乃尔合金 + 氟橡胶密封,耐氢氟酸腐蚀性能提升;通过 0.5μm 滤网过滤镀膜残渣和玻璃碎屑,过滤效率达 99.8%;蒸馏温度控制在 20℃,真空度 - 0.098MPa,减少氢氟酸挥发。某光伏企业应用该设备后,氢氟酸回收率达 92%,每年节省成本约 85 万元,设备维护频率从每月 2 次降至每季度 1 次,玻璃镀膜后透光率保持在 94% 以上,符合光伏组件发电效率要求,减少含氟危废排放约 40 吨。真空蒸馏回收机可回收涂料行业废流平溶剂,回收后不影响涂料流平效果。江苏防爆真空蒸馏回收机装置

出色医疗器械(如手术显微镜)镜片清洗中,会使用含乙醇的光学清洗溶剂,这类废溶剂含有灰尘和指纹油脂,传统回收设备难以去除油脂,导致镜片透光率下降。真空蒸馏回收机采用 “油脂分解 + 精密过滤 + 真空蒸馏” 系统:加入表面活性剂分解指纹油脂,分解率达 99%;通过 0.1μm 的聚碳酸酯滤膜过滤灰尘;蒸馏阶段控制真空度在 - 0.09MPa、温度在 78℃,实现乙醇回收,同时配备透光率检测仪,确保回收溶剂无影响透光的杂质。某医疗器械企业使用该设备后,乙醇回收率达 93%,每年节省溶剂成本约 45 万元,手术显微镜镜片透光率保持在 99.5% 以上,符合光学仪器标准,减少医疗清洗危废排放约 15 吨,保障手术视野清晰度。上海小型真空蒸馏回收机采购平台真空蒸馏回收机采用高效真空泵,抽真空速度快,提升蒸馏效率。
工业生物制药设备(如疫苗发酵罐)内壁消毒后清洗中,会使用含过氧化氢的清洗溶剂,这类废溶剂含有蛋白质残留和微生物菌体,传统回收设备无法彻底去除蛋白质,导致设备交叉污染风险增加。真空蒸馏回收机采用 “蛋白质氧化 + 菌体过滤 + 真空蒸馏” 工艺:通过紫外 - 臭氧协同氧化装置降解蛋白质,降解率达 99.6%;通过 0.22μm 无菌滤膜过滤微生物菌体,过滤效率达 99.99%;蒸馏阶段控制真空度 - 0.09MPa、温度 100℃,实现过氧化氢溶液回收,浓度可调整至 3% 的消毒标准,同时配备无菌检测仪,确保回收溶剂无菌。某生物制药企业使用该设备后,过氧化氢回收率达 89%,每年节省成本约 55 万元,疫苗发酵罐交叉污染率从 4% 降至 0.1%,药品合格率提升,减少医药危废排放约 30 吨,符合 GMP 生产标准。
出色音响设备(如蓝牙音箱)外壳喷涂后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有涂料残渣和色粉颗粒,传统回收设备无法去除色粉,导致清洗后外壳出现色差,影响产品外观。真空蒸馏回收机采用 “涂料溶解 + 色粉吸附 + 真空蒸馏” 工艺:加入涂料溶解助剂将残渣分解为可溶物;通过活性白土吸附柱吸附色粉颗粒,吸附率达 99.7%;蒸馏阶段控制真空度 - 0.092MPa、温度 77℃,实现乙酸乙酯回收,同时配备色差仪在线检测,确保回收溶剂无色素残留,外壳色差 ΔE≤0.5。某音响企业使用该设备后,乙酸乙酯回收率达 91%,每年节省成本约 45 万元,蓝牙音箱外壳外观合格率从 93% 提升至 99.8%,产品市场竞争力明显提升,减少涂料危废排放约 22 吨,符合出色消费电子外观要求。真空蒸馏回收机可回收电子行业废光刻溶剂,保障芯片生产洁净度。
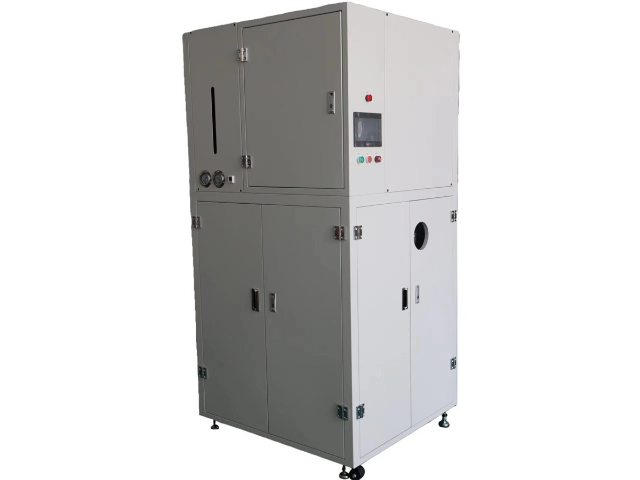
新能源汽车驱动电机定子铁芯叠片清洗中,会使用含三氯乙烯的脱脂溶剂,这类废溶剂含有冲压油和硅钢片碎屑,传统回收设备因三氯乙烯高温分解产生有毒气体,存在安全隐患。真空蒸馏回收机采用 “低温蒸馏优化 + 油屑分离 + 尾气处理” 工艺:蒸馏温度控制在 85℃,真空度 - 0.091MPa,减少有毒气体产生;通过破乳剂分离冲压油,破乳率达 99.2%;配备活性炭吸附 + 催化燃烧尾气处理装置,尾气 VOCs 含量低于 20mg/m³。某电机企业应用该设备后,三氯乙烯回收率达 92%,每年节省成本约 68 万元,定子铁芯脱脂后清洁度达 99.8%,电机铁损降低 5%,减少有毒溶剂排放约 32 吨,符合汽车电机高效节能要求。真空蒸馏回收机采用防爆设计,适配易燃易爆溶剂回收,使用更安全。上海小型真空蒸馏回收机采购平台
真空蒸馏回收机采用节能型冷凝风扇,能耗低,冷凝效果更优。江苏防爆真空蒸馏回收机装置
工业废水处理用活性炭吸附塔再生中,会使用含甲醇的脱附溶剂,这类废溶剂含有吸附的有机污染物(如苯、甲苯),传统回收设备因污染物挥发,导致甲醇回收率低且污染环境。真空蒸馏回收机采用 “污染物冷凝 + 甲醇蒸馏 + 尾气处理” 系统:通过 - 10℃冷凝装置回收有机污染物(可进一步处理),回收率达 98%;蒸馏阶段控制真空度在 - 0.09MPa、温度在 65℃,实现甲醇回收;尾气通过活性炭吸附 + 催化燃烧处理,排放符合 GB 31571-2015《石油化学工业污染物排放标准》。某环保企业使用该设备后,甲醇回收率达 92%,每年节省溶剂成本约 45 万元,活性炭再生效率提升 25%,减少有机废气排放约 30 吨,推动活性炭吸附技术在废水处理中的广泛应用。江苏防爆真空蒸馏回收机装置