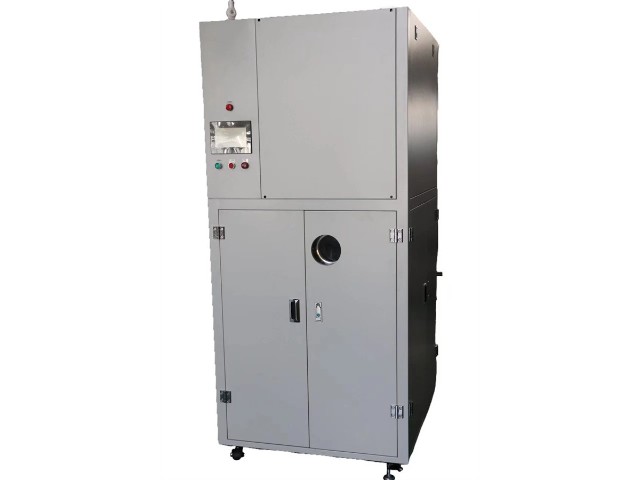
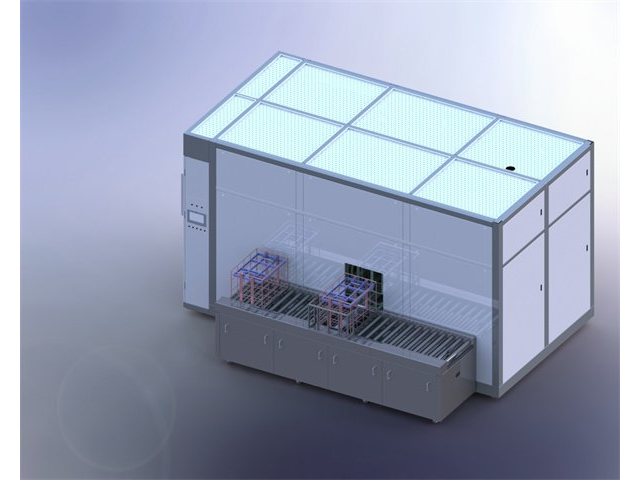
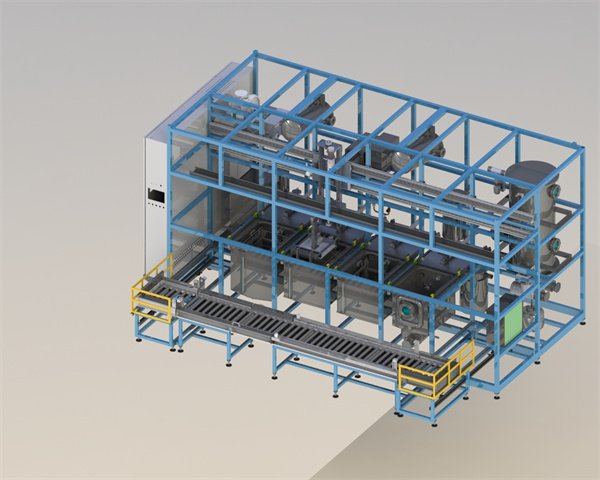
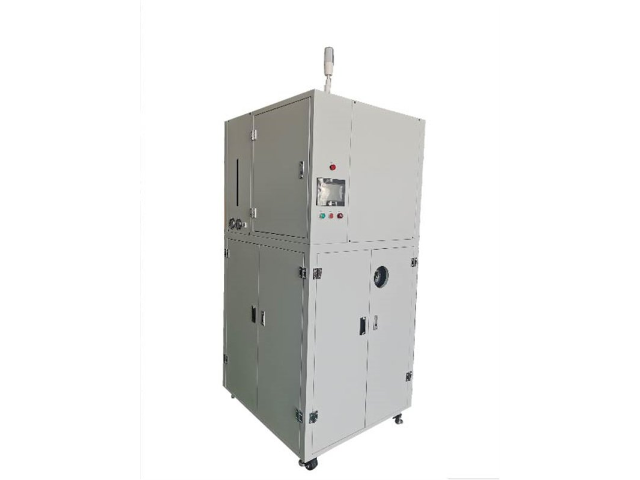
出色音响设备(如 Hi-Fi 耳机)单元外壳阳极氧化后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有氧化膜碎屑和电解液残留,传统回收设备无法去除氧化膜碎屑,导致外壳出现划痕。真空蒸馏回收机采用 “氧化膜碎屑过滤 + 电解液中和 + 真空蒸馏” 工艺:通过 0.2μm 精密滤膜过滤氧化膜碎屑,过滤效率达 99.9%;加入弱碱性中和剂(如碳酸氢钠),将电解液残留 pH 值调节至 7-8;蒸馏阶段控制真空度 - 0.092MPa、温度 77℃,同时配备表面粗糙度仪检测清洗效果。某音响企业使用该设备后,乙酸乙酯回收率达 91%,每年节省成本约 48 万元,耳机外壳划痕率从 7% 降至 0.2%,阳极氧化膜附着力达 5B 级(GB/T 9286-1998),产品外观合格率提升至 99.8%,减少氧化危废排放约 25 吨。真空蒸馏回收机可回收电子元器件清洗废溶剂,适配高精密生产需求。浙江减压真空蒸馏回收机厂家

新能源汽车动力电池盖板激光焊接后清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有焊接烟尘和金属氧化物(如镍、钴氧化物),传统回收设备无法去除烟尘,导致盖板密封槽堵塞,影响电池防水性能。真空蒸馏回收机采用 “烟尘过滤 + 氧化物吸附 + 真空蒸馏” 系统:通过 HEPA 高效滤网(过滤精度 0.3μm)过滤焊接烟尘,去除率达 99.97%;通过氧化铝吸附剂吸附金属氧化物,吸附率达 99.5%;蒸馏阶段控制真空度 - 0.093MPa、温度 78℃,实现乙醇回收,同时配备密封性测试仪,确保清洗后盖板防水等级达 IP68。某电池企业应用该设备后,乙醇回收率达 92%,每年节省成本约 55 万元,电池盖板密封合格率从 95% 提升至 99.8%,减少电池漏液风险,减少焊接危废排放约 30 吨,符合动力电池安全标准。运城NMP提纯真空蒸馏回收机系统真空蒸馏回收机可回收废二氯甲烷、废三氯乙烯等卤代烃溶剂,回收率高。
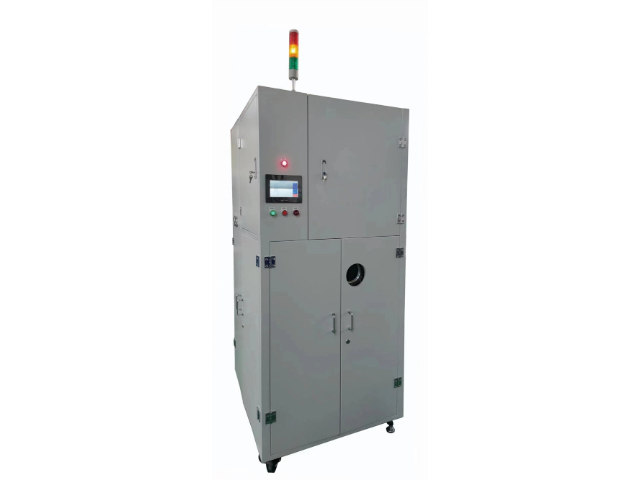
工业水质在线监测仪(如 COD 在线监测仪)试剂配制中,会使用含硫酸的溶剂,这类废溶剂含有有机物残留(如邻苯二甲酸氢钾)和金属离子(如 Fe³+、Cu²+),传统回收设备硫酸回收率低,且有机物残留影响试剂精度。真空蒸馏回收机采用 “有机物氧化 + 离子吸附 + 真空蒸馏” 系统:通过紫外 - 臭氧协同氧化装置降解有机物,降解率达 99.5%;通过阳离子交换树脂吸附金属离子,去除率达 99.8%;蒸馏阶段控制真空度 - 0.089MPa、温度 105℃,实现硫酸回收,浓度可调整至 98% 的试剂级标准,同时配备 COD 检测仪,确保回收溶剂配制的试剂误差≤±2%。某环保仪器企业应用该设备后,硫酸回收率达 93%,每年节省成本约 48 万元,水质监测数据准确性提升,减少含酸危废排放约 42 吨,符合环保监测仪器高精度要求。
医药中间体生产过程中,常需使用多种高纯度溶剂,而真空蒸馏回收机成为保障溶剂循环利用的重要设备。由于医药行业对溶剂纯度要求较高,该设备通过精确控制真空度和温度,采用多级蒸馏工艺,能有效去除溶剂中的杂质和微量污染物,使回收后的溶剂纯度满足医药生产的严苛标准。某生物制药企业应用该设备后,原本需作为危废处理的废溶剂得到充分回收,不只降低了危废处理费用,还避免了因溶剂废弃造成的资源浪费,助力企业实现绿色生产转型,符合医药行业环保监管要求。真空蒸馏回收机整机采用防爆外壳,适配易燃易爆溶剂回收,安全系数拉满。
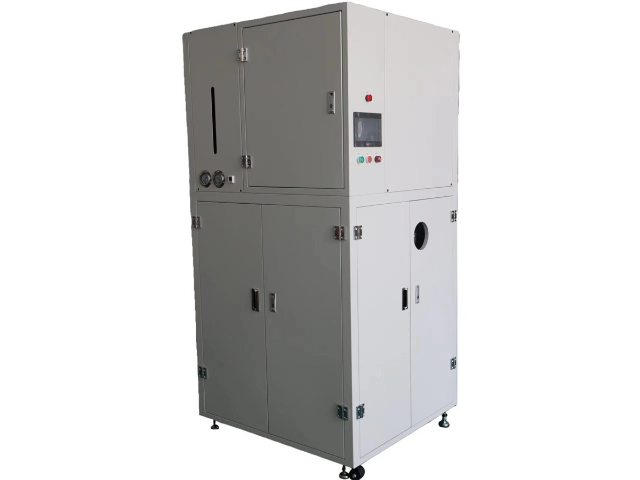
新能源汽车锂电池铜箔表面处理中,会使用含硫酸镍的电解液溶剂,这类废溶剂含有铜离子、镍离子和有机添加剂,传统处理方式金属离子回收率低,且产生大量含重金属危废。真空蒸馏回收机采用 “金属离子分离 + 硫酸镍蒸馏 + 纯度提纯” 工艺:通过螯合树脂吸附柱分离铜、镍离子,离子去除率达 99.8%,吸附的金属离子可进一步回收利用;蒸馏阶段控制真空度在 - 0.09MPa、温度在 100℃,实现硫酸镍溶液回收;之后通过结晶提纯,使硫酸镍浓度达 20%,符合铜箔表面处理要求。某锂电池铜箔企业应用该设备后,每年回收硫酸镍约 70 吨,节省采购成本约 60 万元,重金属危废排放量减少 80 吨,回收硫酸镍用于铜箔处理后,铜箔表面粗糙度 Ra 值稳定在 0.3μm 以内,符合锂电池极片制作标准,助力新能源汽车电池性能提升。真空蒸馏回收机可回收医药行业废溶剂,符合GMP卫生标准。上海碳氢真空蒸馏回收机
真空蒸馏回收机可回收废醋酸丁酯、废丙酸乙酯等酯类溶剂,适配性极强。浙江减压真空蒸馏回收机厂家
工业智能阀门(如电动蝶阀)阀杆密封面加工后清洗中,会使用含异丙醇的清洗溶剂,这类废溶剂含有金属碎屑(如不锈钢 316L 颗粒)和密封脂残留,传统回收设备无法去除微米级碎屑,导致密封面磨损,阀门泄漏率超标。真空蒸馏回收机采用 “梯度过滤 + 密封脂分解 + 真空蒸馏” 工艺:先通过 1μm、0.5μm、0.1μm 的三层金属滤膜过滤碎屑,过滤效率达 99.99%;再加入密封脂专门使用分解剂,将其转化为可溶于异丙醇的小分子物质;蒸馏阶段控制真空度 - 0.093MPa、温度 82℃,同时配备激光粒度仪实时监控溶剂纯度。某阀门企业应用该设备后,异丙醇回收率达 93%,每年节省成本约 58 万元,阀门泄漏率从原来的 0.05% 降至 0.005%,符合 API 607 防火标准,减少金属危废排放约 30 吨,延长阀门使用寿命至 8 年以上。浙江减压真空蒸馏回收机厂家