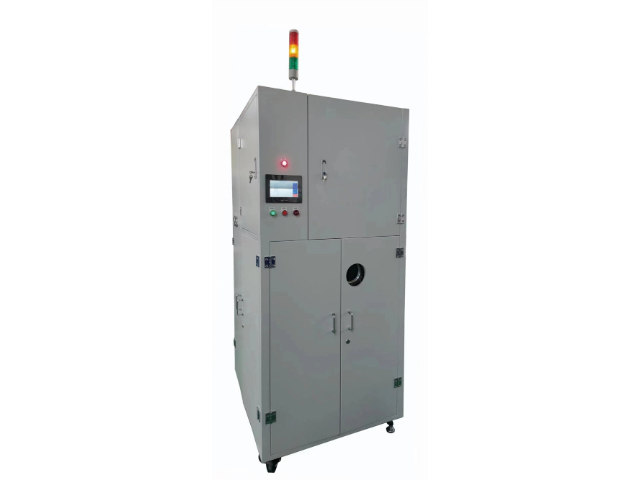
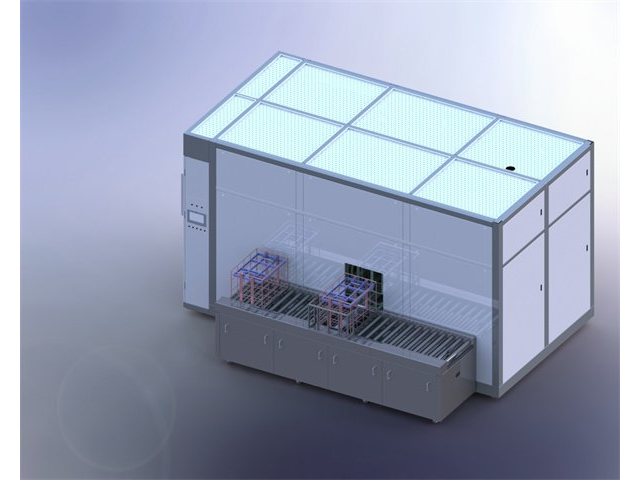
出色音响设备(如蓝牙音箱)外壳喷涂后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有涂料残渣和色粉颗粒,传统回收设备无法去除色粉,导致清洗后外壳出现色差,影响产品外观。真空蒸馏回收机采用 “涂料溶解 + 色粉吸附 + 真空蒸馏” 工艺:加入涂料溶解助剂将残渣分解为可溶物;通过活性白土吸附柱吸附色粉颗粒,吸附率达 99.7%;蒸馏阶段控制真空度 - 0.092MPa、温度 77℃,实现乙酸乙酯回收,同时配备色差仪在线检测,确保回收溶剂无色素残留,外壳色差 ΔE≤0.5。某音响企业使用该设备后,乙酸乙酯回收率达 91%,每年节省成本约 45 万元,蓝牙音箱外壳外观合格率从 93% 提升至 99.8%,产品市场竞争力明显提升,减少涂料危废排放约 22 吨,符合出色消费电子外观要求。真空蒸馏回收机占地面积小,可灵活移动,适配多工位回收需求。山东真空蒸馏回收机装置
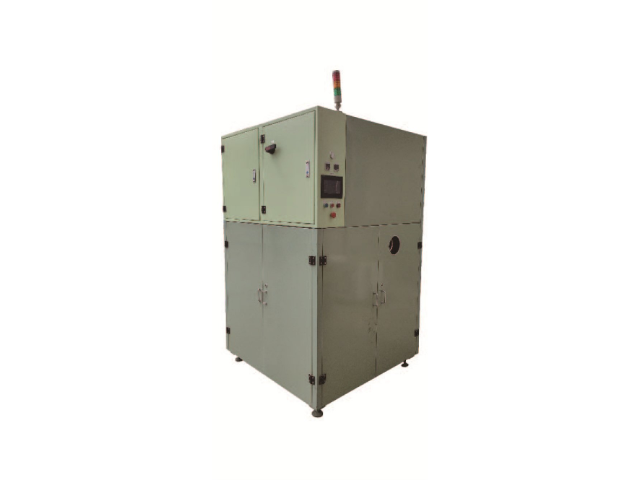
半导体芯片封装用环氧塑封料生产过程中,会产生含邻苯二甲酸二丁酯(DBP)的废溶剂,这类溶剂纯度直接影响塑封料的流动性和封装密封性,若含有微量杂质,可能导致芯片封装后出现分层、开裂等问题。真空蒸馏回收机针对半导体行业高纯度需求,采用 “超洁净蒸馏系统 + 离子交换除杂” 工艺:蒸馏腔体内部采用镜面抛光处理,配备高效粒子捕集器,可去除粒径≥0.1μm 的颗粒杂质;同时在精馏塔中填充特种离子交换树脂,吸附溶剂中的金属离子(如 Na+、K+、Fe3 + 等),使金属离子含量控制在 1ppb 以下。某半导体封装材料企业引入该设备后,回收 DBP 溶剂纯度达 99.995%,金属离子总含量低于 0.5ppb,用于环氧塑封料生产后,封装芯片的气密性合格率提升至 99.8%,远高于行业平均水平。该设备溶剂回收率达 93%,每年为企业节省溶剂采购成本约 110 万元,减少半导体行业危废排放约 55 吨,助力我国半导体产业突破关键材料回收瓶颈。漳州溶剂真空蒸馏回收机系统真空蒸馏回收机蒸馏过程可视化,可通过观察窗实时查看蒸馏状态。
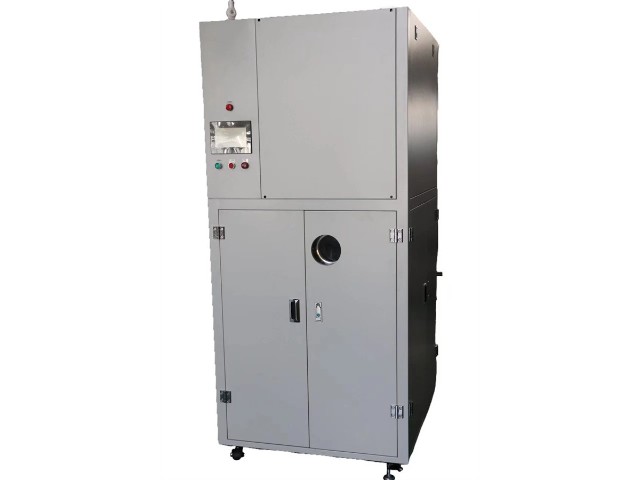
医用手术器械清洗消毒中,会使用含中性蛋白酶的清洗溶剂,这类溶剂需保持酶活性和无菌状态才能回收利用,否则会影响手术器械清洗效果和生物安全性。真空蒸馏回收机采用 “低温真空蒸馏 + 酶活性保持 + 无菌处理” 工艺:蒸馏温度控制在 35-40℃,避免高温导致酶失活;蒸馏过程中加入酶保护剂(如甘油),保持中性蛋白酶活性;之后通过紫外线灭菌和 0.22 微米滤膜过滤,确保溶剂无菌。某医疗器械清洗企业应用该设备后,回收溶剂中中性蛋白酶活性保持率达 90% 以上,无菌度符合 WS 310.2-2016《医院消毒供应中心 第 2 部分:清洗消毒及灭菌技术操作规范》,用于手术器械清洗后,器械清洗合格率达 99.9%,无蛋白质残留。设备运行一年来,溶剂回收率达 91%,每年节省溶剂成本约 50 万元,减少医用清洗危废处理量约 35 吨,为医院消毒供应中心提供安全、高效的溶剂回收方案。
医药中间体生产过程中,常需使用多种高纯度溶剂,而真空蒸馏回收机成为保障溶剂循环利用的重要设备。由于医药行业对溶剂纯度要求较高,该设备通过精确控制真空度和温度,采用多级蒸馏工艺,能有效去除溶剂中的杂质和微量污染物,使回收后的溶剂纯度满足医药生产的严苛标准。某生物制药企业应用该设备后,原本需作为危废处理的废溶剂得到充分回收,不只降低了危废处理费用,还避免了因溶剂废弃造成的资源浪费,助力企业实现绿色生产转型,符合医药行业环保监管要求。真空蒸馏回收机能耗比传统常压蒸馏设备节省40%,大幅降低运营成本。
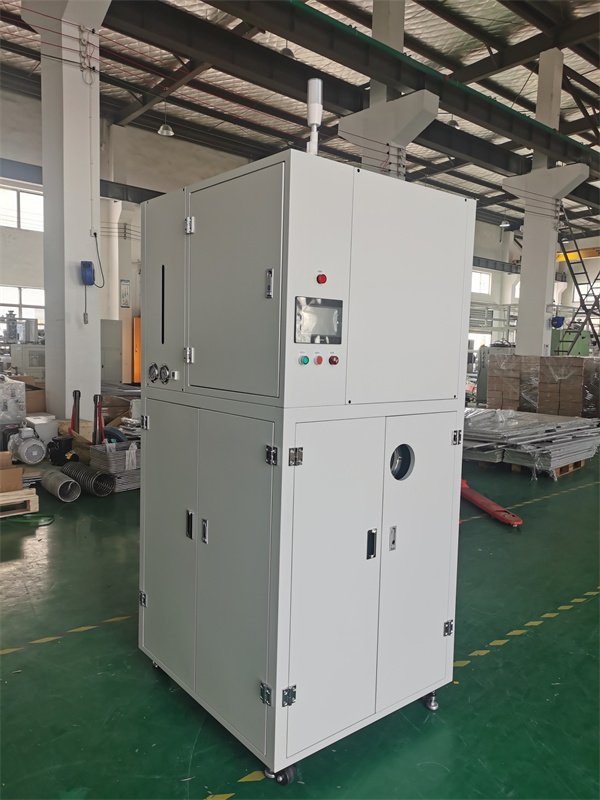
工业废水处理用膜组件清洗中,会使用含柠檬酸的清洗溶剂,这类废溶剂含有膜污染物(如有机物、胶体),传统回收设备因污染物堵塞,导致柠檬酸回收率低。真空蒸馏回收机采用 “污染物过滤 + 有机物降解 + 真空蒸馏” 系统:通过微滤膜(孔径 0.1μm)过滤胶体污染物,去除率达 99%;通过臭氧氧化降解有机物,降解率达 95%;蒸馏阶段控制真空度在 - 0.09MPa、温度在 100℃,实现柠檬酸回收,浓度可调整至 5%,符合膜清洗要求。某水处理企业使用该设备后,柠檬酸回收率达 92%,每年节省溶剂成本约 40 万元,膜组件清洗效率提升 25%,膜通量恢复率达 90% 以上,减少含污染物危废排放约 25 吨,推动膜法水处理技术可持续发展。真空蒸馏回收机对热敏性溶剂友好,低温蒸馏不破坏溶剂成分与性能。河南溶剂真空蒸馏回收机制造商
真空蒸馏回收机采用防爆设计,适配易燃易爆溶剂回收,使用更安全。山东真空蒸馏回收机装置
农药中间体生产过程中,废溶剂含有有毒有害杂质,处理不当会对操作人员健康和环境造成威胁。真空蒸馏回收机采用全密闭负压运行系统,有效防止有毒气体泄漏,保障操作人员安全,同时配备了尾气处理装置,对蒸馏过程中产生的少量尾气进行净化处理后排放。某农药中间体企业使用该设备后,车间有毒气体浓度远低于国家限值标准,废溶剂回收率达 92%,回收的溶剂重新用于生产,每年为企业节省成本约 60 万元,同时减少了有害废弃物排放,符合化工行业安全环保生产要求。山东真空蒸馏回收机装置