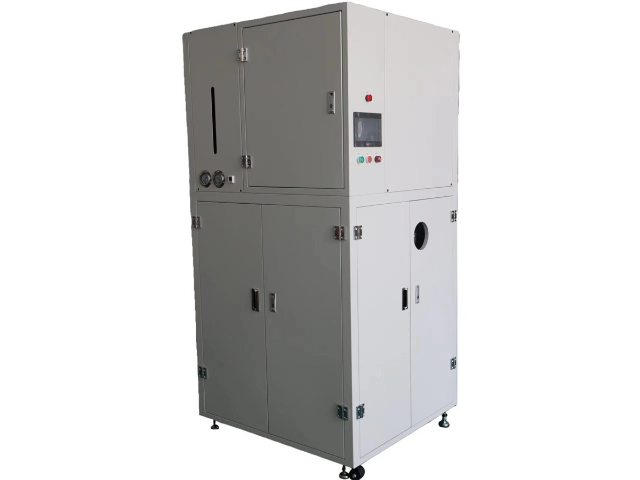
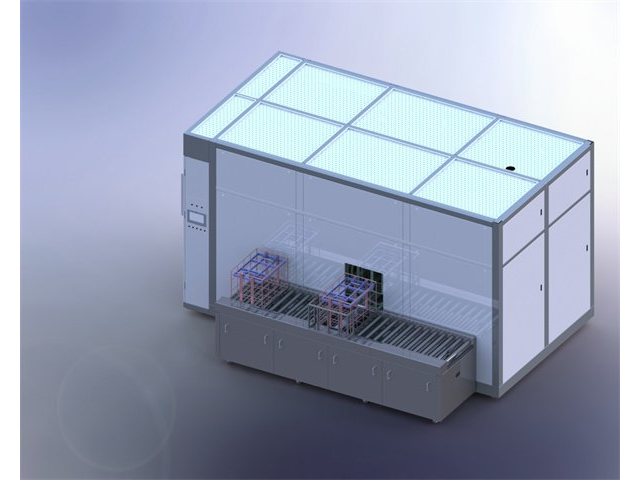
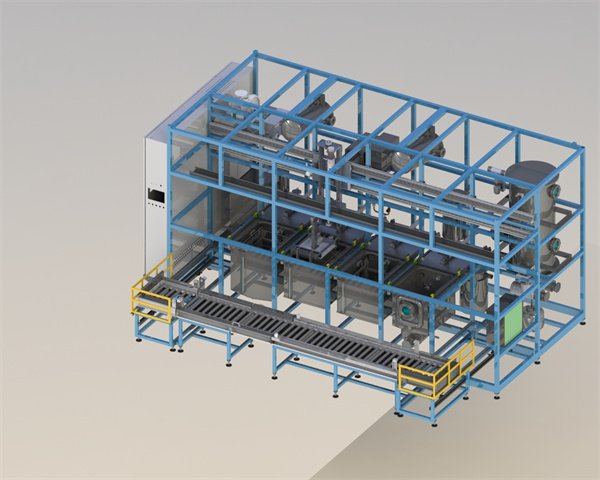
工业废水处理用活性炭吸附塔再生中,会使用含甲醇的脱附溶剂,这类废溶剂含有吸附的有机污染物(如苯、甲苯),传统回收设备因污染物挥发,导致甲醇回收率低且污染环境。真空蒸馏回收机采用 “污染物冷凝 + 甲醇蒸馏 + 尾气处理” 系统:通过 - 10℃冷凝装置回收有机污染物(可进一步处理),回收率达 98%;蒸馏阶段控制真空度在 - 0.09MPa、温度在 65℃,实现甲醇回收;尾气通过活性炭吸附 + 催化燃烧处理,排放符合 GB 31571-2015《石油化学工业污染物排放标准》。某环保企业使用该设备后,甲醇回收率达 92%,每年节省溶剂成本约 45 万元,活性炭再生效率提升 25%,减少有机废气排放约 30 吨,推动活性炭吸附技术在废水处理中的广泛应用。真空蒸馏回收机具备超压自动泄压功能,防止设备因压力过高损坏。平顶山专业真空蒸馏回收机推荐

工业智能水表(如三相智能电表)外壳注塑后清洗中,会使用含乙酸丁酯的清洗溶剂,这类废溶剂含有塑料降解产物(如聚碳酸酯小分子碎片)和模具脱模剂,传统回收设备无法去除降解产物,导致外壳出现银丝、气泡等缺陷,影响产品外观与绝缘性能。真空蒸馏回收机采用 “降解产物吸附 + 脱模剂分离 + 真空蒸馏” 系统:通过大孔吸附树脂吸附塑料降解产物,吸附率达 99.6%;加入脱模剂分解剂,将脱模剂转化为可溶于乙酸丁酯的物质;蒸馏阶段控制真空度 - 0.092MPa、温度 126℃,实现溶剂回收,同时配备绝缘电阻测试仪,确保清洗后外壳绝缘电阻≥10¹²Ω。某电表企业使用该设备后,乙酸丁酯回收率达 91%,每年节省成本约 49 万元,智能电表外壳缺陷率从 8% 降至 0.3%,计量精度符合 GB/T 17215.321-2022 标准,减少塑料危废排放约 26 吨,推动智能电网设备可靠运行。平顶山专业真空蒸馏回收机推荐真空蒸馏回收机无需添加任何辅助药剂,纯物理蒸馏,更环保无二次污染。

新能源汽车动力电池盖板激光焊接后清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有焊接烟尘和金属氧化物,传统回收设备难以去除烟尘,导致盖板密封性能下降。真空蒸馏回收机采用 “烟尘过滤 + 氧化物吸附 + 真空蒸馏” 工艺:通过 HEPA 滤网过滤焊接烟尘,去除率达 99.97%;通过氧化铝吸附剂吸附金属氧化物,吸附率达 98%;蒸馏阶段控制真空度在 - 0.095MPa、温度在 78℃,实现乙醇回收,同时配备气密性检测仪,确保回收溶剂无影响密封的杂质。某电池企业应用该设备后,乙醇回收率达 93%,每年节省溶剂成本约 45 万元,电池盖板密封合格率从 96% 提升至 99.8%,减少电池漏液风险,减少焊接危废排放约 20 吨,符合动力电池安全标准。
新能源汽车车载充电器(OBC)外壳压铸后清洗中,会使用含三氯乙烯的脱脂溶剂,这类废溶剂含有压铸脱模剂、铝屑和油污,传统回收设备因三氯乙烯高温分解产生有毒气体(如光气),存在安全与环保隐患。真空蒸馏回收机采用 “低温蒸馏 + 脱模剂分解 + 铝屑分离” 工艺:控制蒸馏温度在 87℃(低于三氯乙烯分解温度 130℃),真空度 - 0.091MPa,大幅降低有毒气体产生;通过碱性溶液分解脱模剂,降解率达 99.2%;通过气旋分离装置分离铝屑,分离效率达 99.6%,同时配备有毒气体检测仪,确保车间三氯乙烯浓度低于 30mg/m³ 的国家职业接触限值。某汽车电子企业使用该设备后,三氯乙烯回收率达 92%,每年节省成本约 68 万元,OBC 外壳脱脂清洁度达 99.8%,后续喷涂附着力达 4.8MPa,减少有毒溶剂排放约 28 吨,符合汽车电子安全生产要求。真空蒸馏回收机蒸馏过程可视化,可通过观察窗实时查看蒸馏状态。
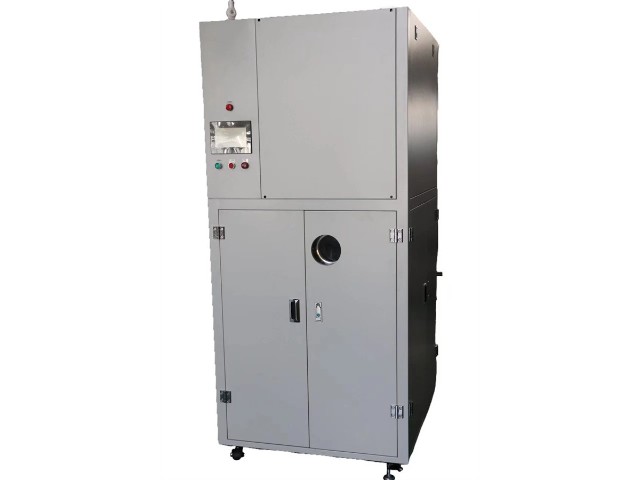
出色家具木工机械润滑系统清洗中,会使用含煤油的清洗溶剂,这类废溶剂含有木屑和润滑脂残渣,传统回收设备难以彻底去除木屑,导致清洗后机械部件出现磨损。真空蒸馏回收机采用 “木屑过滤 + 润滑脂分解 + 真空蒸馏” 工艺:首级通过振动筛(孔径 0.5mm)过滤木屑,分离效率达 99.8%;第二级加入润滑脂乳化剂,将残渣分解为乳浊液;蒸馏阶段控制真空度在 - 0.085MPa、温度在 150℃,实现煤油回收,同时配备在线浊度仪,确保回收溶剂清澈度达标。某家具制造企业使用该设备后,煤油回收率达 90%,每年节省溶剂成本约 35 万元,木工机械部件磨损率降低 70%,设备使用寿命延长 2 年,减少木屑与润滑脂混合危废排放约 25 吨,符合家具行业绿色生产要求。真空蒸馏回收机运行无异味扩散,改善车间作业环境,保护员工职业健康。苏州轧制液真空蒸馏回收机费用
真空蒸馏回收机残渣排放量极少,且可集中处理,降低废弃物处理成本。平顶山专业真空蒸馏回收机推荐
印刷行业在生产过程中会产生大量含苯、甲苯、二甲苯等成分的废溶剂,这类废溶剂具有挥发性强、易燃易爆的特点,处理难度较大。真空蒸馏回收机采用防爆设计,配备了完善的安全保护系统,包括温度超限报警、压力异常自动停机等功能,确保设备在安全环境下运行。同时,该设备能在低温真空环境下实现废溶剂的高效回收,减少了溶剂挥发损失。某印刷企业应用该设备后,废溶剂回收率达 94%,每年节省溶剂采购费用约 60 万元,同时消除了废溶剂储存、运输过程中的安全隐患,符合印刷行业安全环保生产要求。平顶山专业真空蒸馏回收机推荐