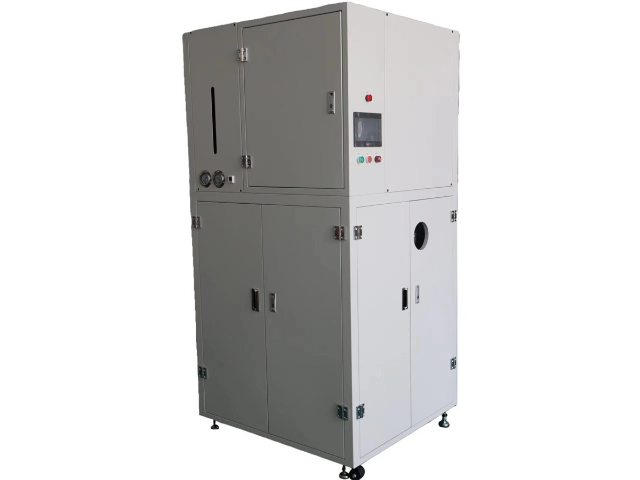
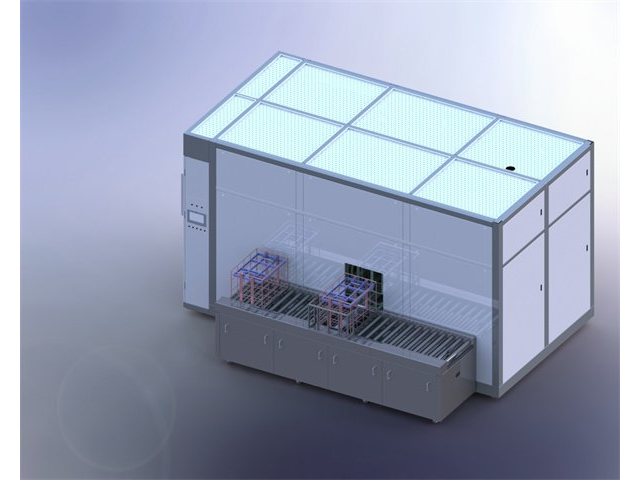
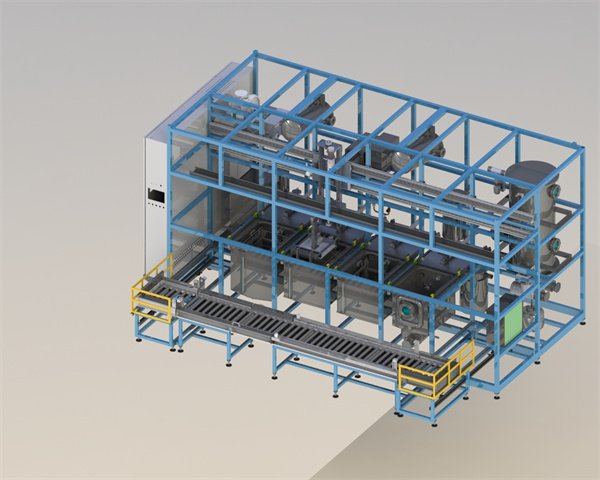
新能源汽车驱动电机转子清洗中,会使用含汽油的清洗溶剂,这类废溶剂含有碳粉和绝缘漆残渣,传统回收设备难以去除碳粉,导致电机绝缘性能下降。真空蒸馏回收机采用 “碳粉吸附 + 绝缘漆分解 + 真空蒸馏” 工艺:通过活性炭吸附碳粉,吸附率达 99%;加入绝缘漆溶解剂,将残渣分解为可溶物;蒸馏阶段控制真空度在 - 0.08MPa、温度在 120℃,实现汽油回收,同时配备绝缘电阻测试仪,确保回收溶剂无导电杂质。某电机企业应用该设备后,汽油回收率达 90%,每年节省溶剂成本约 50 万元,电机绝缘电阻提升至 10¹²Ω 以上,运行故障率降低 60%,减少电机危废排放约 25 吨,符合驱动电机高绝缘要求。真空蒸馏回收机具备真空度补偿功能,环境气压变化不影响回收效果。智能真空蒸馏回收机设备厂家
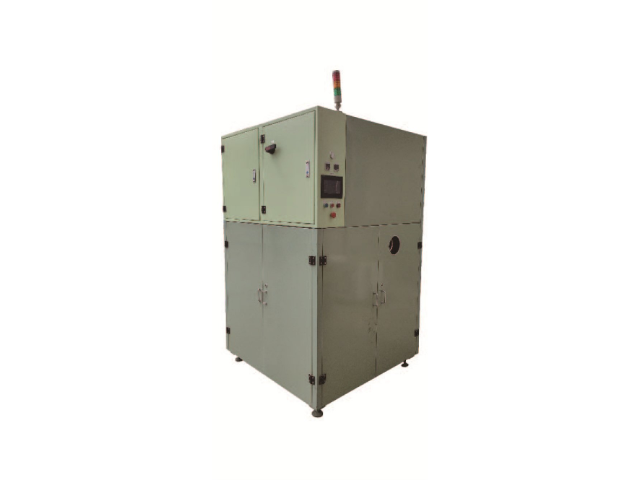
电子元器件制造过程中,清洗环节会产生大量含氟、含醇类的废溶剂,这类废溶剂处理难度大、成本高。真空蒸馏回收机针对电子行业废溶剂特性,采用耐腐蚀材质制作蒸馏腔体,并配备高精度温度控制系统,能在低温真空环境下实现废溶剂的高效回收。某电子企业引入该设备后,废溶剂处理成本降低 60% 以上,回收的溶剂经检测,纯度符合电子元器件清洗要求,可直接回用于生产流程,既减少了资源浪费,又降低了企业对环境的影响,助力企业通过绿色工厂认证。深圳防爆真空蒸馏回收机装置真空蒸馏回收机全程密闭式作业,杜绝溶剂挥发,规避车间安全隐患与环境污染。
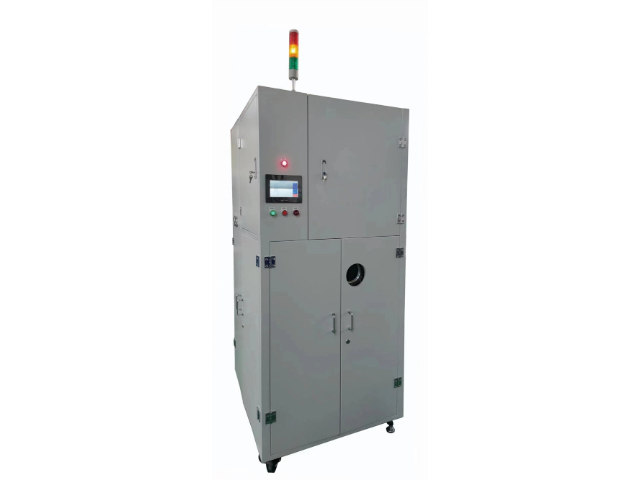
香精香料生产行业中,溶剂不只是原料载体,还影响香精香料的品质,废溶剂回收需确保无异味、无杂质。真空蒸馏回收机采用精密精馏工艺,结合高效脱臭装置,能去除废溶剂中的异味物质和杂质,使回收溶剂符合香精香料生产要求。某香精香料企业引入该设备后,回收溶剂纯度高、无异味,可直接回用于香精香料提取和调配,回收率稳定在 93% 左右,每年节省溶剂采购成本约 75 万元,同时减少了废溶剂对环境的影响,符合食品添加剂行业绿色生产要求。
工业废水处理用反渗透膜生产中,膜组件涂覆会使用含聚酰胺的溶剂,这类废溶剂含有未聚合的聚酰胺单体和溶剂杂质,若单体未彻底去除,会影响反渗透膜的脱盐率和水通量。真空蒸馏回收机采用 “单体分离 + 真空蒸馏 + 纯度检测” 工艺:先通过分子蒸馏技术分离聚酰胺单体,利用单体与溶剂分子运动平均自由程的差异,在高真空(-0.098MPa)、低温(60-70℃)条件下实现单体与溶剂的高效分离,单体去除率达 99.5%;蒸馏阶段进一步去除溶剂中的低沸物杂质;同时配备高效液相色谱仪(HPLC)在线检测回收溶剂纯度,确保聚酰胺单体含量低于 0.001%。某反渗透膜企业使用该设备后,回收溶剂用于膜组件涂覆,反渗透膜脱盐率稳定在 99.8% 以上,水通量符合设计要求,产品合格率提升至 99.5%。设备运行一年来,溶剂回收率达 92%,每年节省溶剂成本约 75 万元,减少聚酰胺单体危废排放约 30 吨,为工业废水处理提供了高性能的反渗透膜产品,推动环保水处理行业发展。真空蒸馏回收机整机结构合理,受力均匀,不易损坏,使用寿命长。
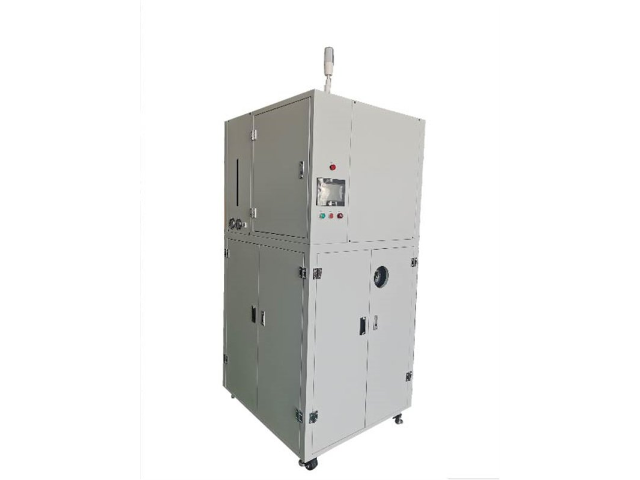
新能源汽车车载充电器(OBC)电路板涂覆中,会使用含三防漆(如丙烯酸酯类)的溶剂,这类废溶剂含有未固化的三防漆树脂和稀释剂杂质,若树脂未彻底去除,会影响电路板涂覆后的绝缘性能和耐候性。真空蒸馏回收机采用 “树脂分离 + 真空蒸馏 + 纯度检测” 工艺:先通过减压蒸馏(真空度 - 0.09MPa、温度 70-80℃)分离未固化的三防漆树脂,利用树脂与溶剂沸点差异实现高效分离,树脂去除率达 99.2%;蒸馏阶段进一步去除稀释剂中的低沸物杂质;同时配备傅里叶变换红外光谱仪(FTIR)在线检测回收溶剂成分,确保三防漆树脂含量低于 0.001%。某汽车电子企业使用该设备后,回收溶剂用于 OBC 电路板涂覆,涂覆后的电路板绝缘电阻达 10¹²Ω 以上,耐温范围满足 - 40℃至 125℃,符合 GB/T 19826-2014《电力电子设备 机械结构 应用指南》要求。设备运行数据显示,溶剂回收率达 91%,每年节省溶剂成本约 65 万元,减少三防漆树脂危废排放约 25 吨,保障车载充电器在复杂工况下的安全稳定运行,推动新能源汽车电子产业发展。真空蒸馏回收机可对接AGV小车,实现溶剂自动转运,全程无人干预。山西低温热泵真空蒸馏回收机哪家好
真空蒸馏回收机可回收涂料行业废稀释剂,助力企业降低生产成本。智能真空蒸馏回收机设备厂家
工业废水处理用活性炭吸附塔再生中,会使用含甲醇的脱附溶剂,这类废溶剂含有吸附的有机污染物(如苯、甲苯),传统回收设备因污染物挥发,导致甲醇回收率低且污染环境。真空蒸馏回收机采用 “污染物冷凝 + 甲醇蒸馏 + 尾气处理” 系统:通过 - 10℃冷凝装置回收有机污染物(可进一步处理),回收率达 98%;蒸馏阶段控制真空度在 - 0.09MPa、温度在 65℃,实现甲醇回收;尾气通过活性炭吸附 + 催化燃烧处理,排放符合 GB 31571-2015《石油化学工业污染物排放标准》。某环保企业使用该设备后,甲醇回收率达 92%,每年节省溶剂成本约 45 万元,活性炭再生效率提升 25%,减少有机废气排放约 30 吨,推动活性炭吸附技术在废水处理中的广泛应用。智能真空蒸馏回收机设备厂家