在生产精密仪器包装用低密度EPS缓冲材料时,采用8m/min的切割速度,既能保证单位时间内完成更多切割任务,又不会因速度过快导致切割面不平整。中密度EPS板材需平衡效率与质量,切割速度应控制在3-5m/min,此速度范围可确保热丝有充足时间熔融材料,同时避免材料因长时间受热产生变形,适用于普通建筑保温板的规模化生产。高密度EPS板材切割阻力大,热丝需要更长时间作用于切割区域以克服阻力并充分熔融材料,若速度过快,会导致切割面崩裂、毛刺增多,甚至引发断丝;因此切割速度需降低至1-3m/min,如在生产度建筑结构用EPS构件时,采用2m/min的切割速度,可确保切割面光滑平整,避免因速度过快导致的产品报废。3.切割深度调整切割深度的调整需结合板材厚度与发泡倍率,原则是避次切割负荷过大导致材料变形或设备故障。低密度EPS板材质地柔软,承受切割负荷的能力较弱,但切割阻力小,可适当增大单次切割深度,减少切割次数以提**率。对于厚度不超过100mm的低密度板材,单次切割深度可达80-100mm;若板材厚度超过100mm,可采用分段切割方式,分段深度控制在60-80mm,避免因单次切割深度过大导致材料中部凹陷。中密度EPS板材的单次切割深度应适中,热丝切割时针对常规厚度。友利塑机以其独特且具备设计韵味的产品体系。青岛EPS间歇预发机
延长刀片寿命建立常态化的刀片保养机制,是延长其使用寿命的关键。每日切割前后需对刀片进行彻底清洁,切割前刃口的油污与锈蚀,切割后及时残留的EPS碎屑,可使用清洁剂配合毛刷进行清理,避免碎屑黏附在刃口形成研磨层,加速磨损。每周对刀片进行一次刃口修复,使用研磨膏轻轻打磨刃口,修复微小磨损,**锋利度,对于可修磨的刀片,当使用至理论寿命的60%时,进行一次精细研磨,使用至80%时进行第二次研磨并调整切割压力,可使总寿命延长至原周期的。刀片的储存与闲置保养同样重要,当设备停机或更换刀片时,需将卸下的刀片进行清洁、干燥处理,涂抹防锈油后放入刀套或保护罩中,存放在干燥、通风、避免阳光直射的环境中,防止潮湿环境导致锈蚀,或碰撞导致刃口损坏。此外,定期检查刀片安装情况,确保固定螺丝紧固牢固,避免因振动导致刀片偏移,加剧局部磨损。(四)规范操作流程,避免人为损伤操作人员的不规范操作是导致刀片意外损坏的重要因素,需加强操作人员培训,确保其掌握正确的操作方法与刀片维护知识。严禁将刀片用于切割超出其设计规格的材料,如混入砂粒、金属屑等杂质的EPS材料,这些杂质会对刀片刃口造成剧烈冲击,导致刃口深痕或崩裂。泰安EPS设备友利塑机倾城服务,确保产品质量无后顾之忧。
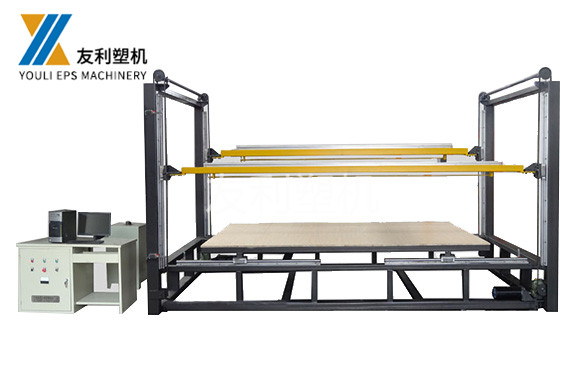
高性价比EPS连续切割机选型指南:功率、精度与自动化的权衡之道在EPS(发泡聚苯乙烯)加工行业,连续切割机作为生产设备,直接决定了产品质量、生产效率与综合成本。随着市场需求的多元化,EPS连续切割机的型号、配置差异,价格跨度从数万元到数十万元不等。对于企业而言,“高性价比”并非单纯追求低价,而是在满足生产需求的前提下,实现设备性能、使用成本与投资回报的优平衡。其中,设备功率、切割精度与自动化程度是三大权衡维度,其匹配度直接影响选型决策的科学性。本文将从选型前提入手,深入解析三大参数的影响因素,并给出切实可行的权衡策略与选型建议,助力企业精细选购高性价比EPS连续切割机。一、选型前提:明确需求是权衡的基础在探讨功率、精度与自动化程度的权衡之前,企业需先明确自身生产需求,这是避免“过度配置”或“配置不足”的关键。不同行业、不同生产规模对EPS连续切割机的要求差异极大,盲目追求高参数只会徒增成本,而忽视需求则会导致生产受阻。具体需明确以下三大需求:(一)明确加工材料特性EPS材料的密度、厚度与改性属性直接影响设备选型。普通EPS材料密度通常在15-30g/L,切割难度较低;而改性EPS。
但在切割力作用下易发生局部凹陷或变形,尤其在热切割过程中,热量扩散速度快,易出现切割面熔融不充分或过度收缩的问题。中密度EPS板材(发泡倍率30-50倍,密度20-35kg/m³)内部气泡大小均匀,结构致密性适中,兼具一定的刚性与韧性,是建筑保温领域的主流产品。其切割阻力中等,热稳定性较好,对切割参数的适应性较广,但需平衡切割效率与表面质量。高密度EPS板材(发泡倍率≤30倍,密度35-50kg/m³)内部气泡细小且紧密排列,结构致密,质地坚硬,力学强度高。此类板材切割阻力大,切割过程中**或热丝承受的负荷增加,易出现切割面崩裂、**磨损加剧等问题,对切割参数的精细度要求较高。从切割机理来看,EPS板材的连续切割主要分为热丝切割和机械刀片切割两种方式,发泡倍率通过影响切割阻力、热传导效率及材料变形特性,作用于切割过程的能量需求与运动控制。热丝切割依靠高温电阻丝熔融聚苯乙烯实现切割,材料的热响应特性直接决定了热丝温度与切割速度的匹配关系;机械刀片切割则通过**的机械切削作用分离材料,切割阻力的大小直接影响切割速度、切割深度及**损耗。因此,针对不同发泡倍率EPS板材的切割参数调整,需基于其特性差异。淄博友利机电一切从实际出发、注重实质内容。

单台设备即可满足大规模量产需求。例如,在EPS保温板生产中,传统间歇式切割机单日产量约为500㎡,而EPS连续切割机单日产量可突破2000㎡,生产效率提升。(二)切割质量升级:高精度控制,保障产品一致性EPS制品的切割质量直接影响其应用效果,如建筑保温板的厚度均匀性决定了保温性能,包装内衬的尺寸精度影响缓冲保护效果。传统间歇式切割机由于采用人工定位与手动调整,切割精度较低,通常误差在1-2mm,且容易出现切口不平整、毛边、熔融变形等问题。同时,人工操作的不稳定性导致不同批次甚至同一批次产品的质量差异较大,难以满足规模化生产对产品一致性的严格要求。EPS连续切割机通过精细的自动化控制实现了切割质量的跨越式提升。其一,设备采用高精度光学器件与结实轻巧的运动系统,切割光束***异,小线宽可达,切割误差可控制在,实现亚毫米级精细切割。其二,切割过程由电脑程序精细控制,切割**运动轨迹稳定,确保了切割面的直线度与平整度,有效避免了毛边与熔融变形问题,切口光滑整洁,无需后续打磨处理。其三,设备支持三维多向切割,可实现平面、斜面、圆形等多种复杂形状的切割,能精细匹配不同产品的定制化需求。例如,在玩具包装内衬生产中。友利塑机的企业理念是 “勇于开拓,不断创新,以质量求生存,以效益促发展”。江西EPS线条
淄博友利机电诚信、尽责、坚韧。青岛EPS间歇预发机
配置包括不锈钢搅拌仓、智能温控模块、蒸汽喷射装置和压力传感器。该系统可根据原料特性(如粒径、发泡倍率要求)预设参数,通过PLC控制实现蒸汽精细喷射、搅拌速度自适应调节,使EPS珠粒均匀受热膨胀,发泡倍率误差控制在±3%以内。例如LWB系列预发机,其模腔尺寸可根据产能需求选择2040×1240×1030mm至6100×1240×1030mm等多种规格,单周期蒸汽消耗量25~120kg,适配不同产量规模的生产线。2.老化仓:预发后的EPS珠粒需进入老化仓进行静置平衡,以稳定内部压力和水分含量,避免后续切割过程中出现变形、开裂等缺陷。老化仓采用密封式设计,配备温湿度传感器和自动通风装置,可根据环境条件自动调节仓内温湿度(佳老化条件:温度25±5℃,湿度45±10%),老化时间可通过PLC预设(通常为8~24小时),完成后自动触发出料信号。3.自动上料与输送设备:由螺旋输送机、真空吸料装置和AGV原料运输车组成。螺旋输送机负责将老化后的EPS珠粒输送至成型模具,真空吸料装置可避免输送过程中珠粒破损;AGV运输车采用激光导航技术,自动往返于原料仓库与预发系统之间,实现原料的无人化补给,载重可达1~3吨,对接仓储管理系统(WMS)实现库存动态监控。对于已成型的EPS大块原料。青岛EPS间歇预发机
输送系统的维护与故障处理关系到EPS切割线能否连续稳定运行,由于输送装置处于生产流程的各个环节,其故...
【详情】水平切割工位是EPS切割线中把块体分切成板材的主要工位,其结构和功能直接决定板材的产量和质量。水平切...
【详情】切割线的运行操作和人员培训是保证设备安全、稳定和高效运行的重要条件,尤其对于多工位、自动化的设备,规...
【详情】EPS切割线根据加工方式、结构形式、自动化程度和适用产品等维度可分为多种类型,不同类型在功能侧重和适...
【详情】进料与出料输送装置是EPS切割线连接上下游的通道,负责把块体送入切割区和把成品输出,其顺畅程度影响整...
【详情】参数设定和联动控制是EPS切割线实现自动加工的关键,合理的参数和协调的联动使各工位按统一要求工作,产...
【详情】切割速度与产能测算是评估EPS切割线加工能力和进行生产规划的重要内容,合理的测算有助于判断设备能否满...
【详情】