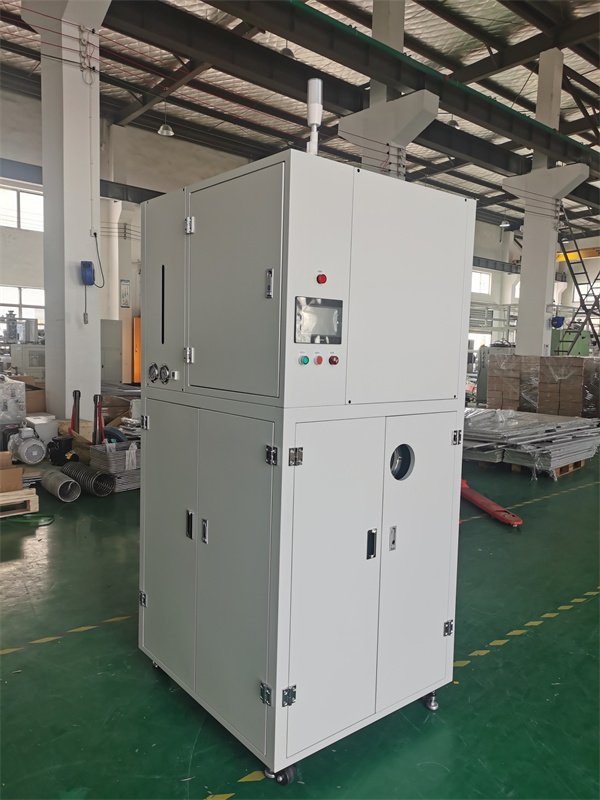
胶粘剂生产行业中,废溶剂成分复杂,含有树脂、固化剂等多种杂质,传统回收设备难以实现有效分离。真空蒸馏回收机采用多塔精馏工艺,结合精确的温度和真空度控制,能逐步分离废溶剂中的不同成分,实现有效成分的高效回收。某胶粘剂企业使用该设备后,可从废溶剂中回收多种有效成分,每种成分回收率均超过 88%,回收的成分重新用于胶粘剂生产,产品性能与使用新原料相当,帮助企业降低了原材料成本,同时减少了废溶剂排放,提升了企业环保水平。真空蒸馏回收机真空度稳定,确保蒸馏过程顺畅,回收效果一致。乌海清洗剂真空蒸馏回收机价格
新能源汽车氢燃料电池双极板表面处理中,会使用含氟溶剂的脱脂液,这类废溶剂含有金属氧化物(如钛合金氧化物)和油污,传统回收设备因氟溶剂腐蚀材质,导致设备使用寿命短。真空蒸馏回收机采用 “耐腐材质 + 氧化物吸附 + 真空蒸馏” 工艺:主要部件采用哈氏合金 C276 材质,耐氟腐蚀性能优异;通过活性氧化铝吸附柱吸附金属氧化物,吸附率达 99.5%;蒸馏阶段控制真空度 - 0.095MPa、温度 65℃,实现氟溶剂回收,同时配备氟浓度检测仪,确保车间氟溶剂浓度符合安全标准。某燃料电池企业应用该设备后,氟溶剂回收率达 92%,每年节省成本约 85 万元,设备使用寿命延长至 5 年以上,双极板脱脂后表面粗糙度 Ra≤0.2μm,符合燃料电池导电要求,减少含氟危废排放约 35 吨,推动氢燃料电池产业化发展。浙江NMP提纯真空蒸馏回收机厂家真空蒸馏回收机运行噪音低,≤65dB,低于行业标准,营造安静的车间环境。
农药中间体生产过程中,废溶剂含有有毒有害杂质,处理不当会对操作人员健康和环境造成威胁。真空蒸馏回收机采用全密闭负压运行系统,有效防止有毒气体泄漏,保障操作人员安全,同时配备了尾气处理装置,对蒸馏过程中产生的少量尾气进行净化处理后排放。某农药中间体企业使用该设备后,车间有毒气体浓度远低于国家限值标准,废溶剂回收率达 92%,回收的溶剂重新用于生产,每年为企业节省成本约 60 万元,同时减少了有害废弃物排放,符合化工行业安全环保生产要求。
工业锅炉水质处理用离子交换树脂再生中,会使用含盐酸的再生溶剂,这类废溶剂含有树脂碎屑、钙镁离子和有机物,传统处理方式盐酸回收率低,且产生的含盐废水污染环境。真空蒸馏回收机采用 “盐酸蒸馏回收 + 离子去除 + 废水处理” 工艺:通过真空蒸馏(真空度 - 0.085MPa、温度 60-70℃)将盐酸从废溶剂中分离,回收率达 92%,回收盐酸浓度可调整至 5%-10%,符合离子交换树脂再生要求;采用阳离子交换树脂去除钙镁离子,离子去除率达 99%;之后通过生物氧化法处理蒸馏产生的含盐废水,去除有机物后达标排放,符合 GB 8978-1996《污水综合排放标准》。某热力公司应用该设备后,每年回收盐酸约 80 吨,节省采购成本约 50 万元,含盐废水排放量减少 70 吨,回收盐酸用于离子交换树脂再生后,树脂交换容量恢复率达 95% 以上,锅炉水质硬度控制在 0.03mmol/L 以下,减少了锅炉结垢和腐蚀风险,延长了锅炉使用寿命,降低了热力生产能耗。真空蒸馏回收机可回收食品包装行业废消毒溶剂,符合食品级安全标准。

新能源汽车驱动电机定子绝缘处理过程中,会使用含环氧树脂的浸渍溶剂,这类废溶剂含有未固化的环氧树脂、固化剂和玻璃纤维碎屑,传统蒸馏设备易出现环氧树脂固化堵塞管道问题,导致设备无法正常运行。真空蒸馏回收机针对该痛点,采用 “低温蒸馏 + 环氧树脂捕捉 + 在线清洗” 系统:将蒸馏温度控制在 60-70℃,低于环氧树脂固化温度(通常为 80℃以上),避免环氧树脂固化;在精馏塔中部设置专门使用捕捉装置,通过惰性填料吸附未固化的环氧树脂;同时配备高温蒸汽在线清洗装置,每周对捕捉装置进行一次清洗,确保设备畅通。某驱动电机企业引入该设备后,设备连续运行 6 个月无堵塞现象,环氧树脂去除率达 99.5%,浸渍溶剂回收率达 90%,回收溶剂用于定子绝缘处理后,电机绝缘等级保持在 H 级,耐温性能符合 GB/T 18488-2015《电动汽车用驱动电机系统 第 1 部分:技术条件》。该设备每年为企业节省溶剂成本约 85 万元,减少电机绝缘危废处理成本约 25 万元,保障驱动电机安全稳定运行。真空蒸馏回收机全程密闭式作业,杜绝溶剂挥发,规避车间安全隐患与环境污染。漳州轧制液真空蒸馏回收机装置
真空蒸馏回收机蒸馏效率高,单批次回收量可达50-1000L,适配不同需求。乌海清洗剂真空蒸馏回收机价格
新能源汽车车载空调蒸发器铝翅片清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有灰尘、油污和氧化皮,传统回收设备无法去除氧化皮,导致翅片散热性能下降,影响空调制冷效果。真空蒸馏回收机采用 “氧化皮酸洗 + 灰尘过滤 + 真空蒸馏” 系统:加入弱酸性清洗剂将氧化皮转化为可溶盐;通过 1μm 滤网过滤灰尘,过滤效率达 99.8%;蒸馏阶段控制真空度 - 0.093MPa、温度 78℃,实现乙醇回收,同时配备散热性能测试仪,确保清洗后蒸发器散热效率提升 15% 以上。某汽车电子企业使用该设备后,乙醇回收率达 92%,每年节省成本约 55 万元,车载空调制冷速度提升 20%,能耗降低 10%,减少铝危废排放约 30 吨,符合新能源汽车节能要求。乌海清洗剂真空蒸馏回收机价格