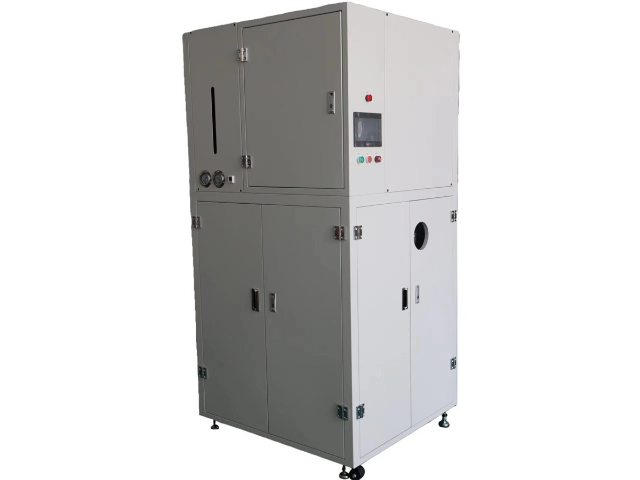
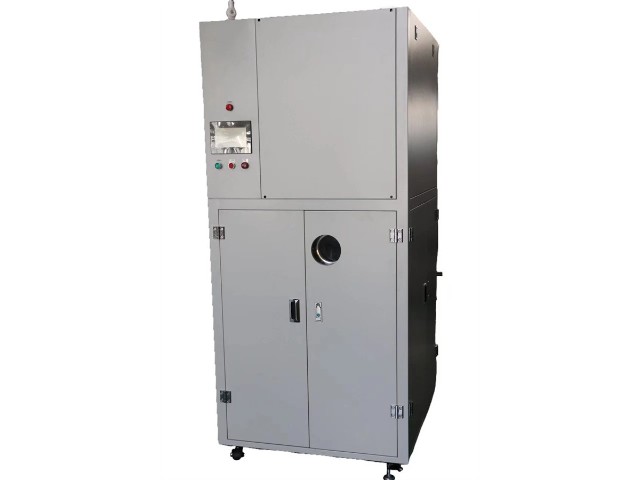
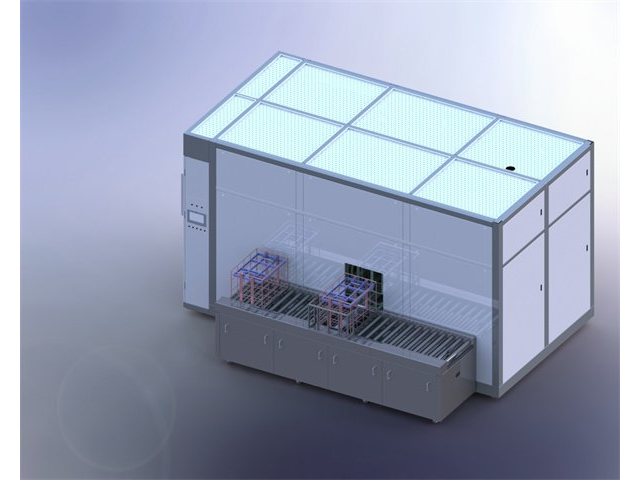
新能源汽车变速箱齿轮加工后清洗中,会使用含柴油的清洗溶剂,这类废溶剂含有金属碎屑和切削液残留,传统回收设备难以分离切削液,导致齿轮生锈。真空蒸馏回收机采用 “金属碎屑分离 + 切削液破乳 + 真空蒸馏” 工艺:首级通过离心分离机分离金属碎屑,分离效率达 99.8%;第二级加入破乳剂,使切削液与柴油分离,破乳率达 98%;蒸馏阶段控制真空度在 - 0.08MPa、温度在 180℃,实现柴油回收,同时配备水分检测仪,确保柴油含水量低于 0.01%。某汽车零部件企业应用该设备后,柴油回收率达 90%,每年节省溶剂成本约 55 万元,齿轮生锈率从 5% 降至 0.1%,产品合格率提升,减少金属碎屑危废排放约 30 吨,符合变速箱齿轮精密制造要求。真空蒸馏回收机运行噪音低,≤65dB,低于行业标准,营造安静的车间环境。北京溶剂真空蒸馏回收机多少钱

在石油化工行业的生产流程中,真空蒸馏回收机发挥着关键作用。它借助真空环境下沸点降低的原理,能对生产过程中产生的废溶剂进行高效回收处理。相较于传统蒸馏设备,该设备在运行时无需高温加热,不只降低了能源消耗,还避免了高温环境下溶剂发生分解、碳化等问题,有效提升了回收溶剂的纯度。以某大型石化企业为例,引入该设备后,溶剂回收率稳定保持在 95% 以上,每年可减少溶剂采购成本超百万元,同时减少了废溶剂排放对环境的影响,实现了经济效益与环保效益的双重提升。上海减压真空蒸馏回收机推荐真空蒸馏回收机可回收电子行业废清洗溶剂,保障电子元器件质量。
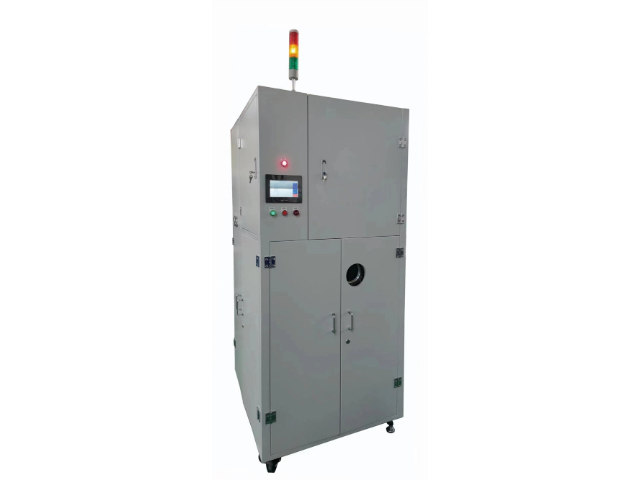
工业智能阀门(如电动蝶阀)阀杆密封面加工后清洗中,会使用含异丙醇的清洗溶剂,这类废溶剂含有金属碎屑(如不锈钢 316L 颗粒)和密封脂残留,传统回收设备无法去除微米级碎屑,导致密封面磨损,阀门泄漏率超标。真空蒸馏回收机采用 “梯度过滤 + 密封脂分解 + 真空蒸馏” 工艺:先通过 1μm、0.5μm、0.1μm 的三层金属滤膜过滤碎屑,过滤效率达 99.99%;再加入密封脂专门使用分解剂,将其转化为可溶于异丙醇的小分子物质;蒸馏阶段控制真空度 - 0.093MPa、温度 82℃,同时配备激光粒度仪实时监控溶剂纯度。某阀门企业应用该设备后,异丙醇回收率达 93%,每年节省成本约 58 万元,阀门泄漏率从原来的 0.05% 降至 0.005%,符合 API 607 防火标准,减少金属危废排放约 30 吨,延长阀门使用寿命至 8 年以上。
新能源汽车氢燃料电池双极板表面处理中,会使用含氟溶剂的脱脂液,这类废溶剂含有金属氧化物(如钛合金氧化物)和油污,传统回收设备因氟溶剂腐蚀材质,导致设备使用寿命短。真空蒸馏回收机采用 “耐腐材质 + 氧化物吸附 + 真空蒸馏” 工艺:主要部件采用哈氏合金 C276 材质,耐氟腐蚀性能优异;通过活性氧化铝吸附柱吸附金属氧化物,吸附率达 99.5%;蒸馏阶段控制真空度 - 0.095MPa、温度 65℃,实现氟溶剂回收,同时配备氟浓度检测仪,确保车间氟溶剂浓度符合安全标准。某燃料电池企业应用该设备后,氟溶剂回收率达 92%,每年节省成本约 85 万元,设备使用寿命延长至 5 年以上,双极板脱脂后表面粗糙度 Ra≤0.2μm,符合燃料电池导电要求,减少含氟危废排放约 35 吨,推动氢燃料电池产业化发展。真空蒸馏回收机蒸馏温度低,减少溶剂分解,提升回收溶剂质量。
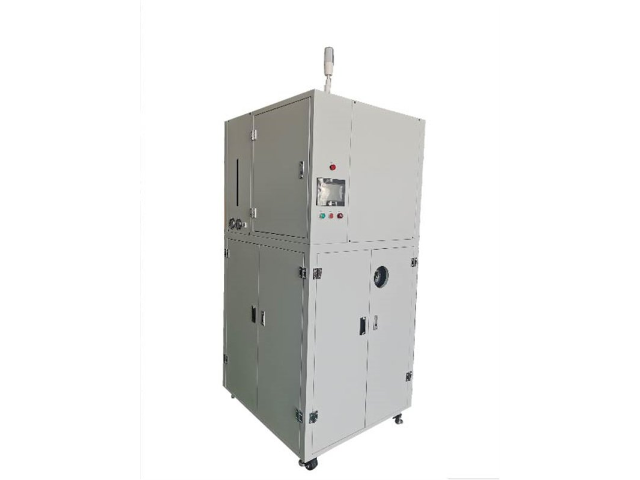
新能源汽车动力电池正极材料(磷酸铁锂)混合中,会使用含 N - 甲基吡咯烷酮(NMP)的溶剂,这类溶剂价格高昂(约 2 万元 / 吨),传统回收设备因高温导致 NMP 分解,回收率只 75% 左右。真空蒸馏回收机采用 “低温蒸馏 + 分解物吸附 + 真空回收” 工艺:控制蒸馏温度在 85℃(低于 NMP 分解温度 150℃),真空度在 - 0.096MPa,大幅降低分解率;通过活性炭吸附柱吸附少量分解产物(如吡咯烷酮),吸附率达 99.5%;配备在线气相色谱仪,实时监控 NMP 纯度,确保回收溶剂纯度达 99.9%。某电池材料企业使用该设备后,NMP 回收率提升至 94%,每年节省成本约 180 万元,回收溶剂混合的正极材料压实密度达 2.2g/cm³,电池容量保持率提升 3%,减少有机危废排放约 60 吨,助力动力电池降本增效。真空蒸馏回收机回收周期短,单批次回收时间≤2小时,提升回收效率。山西多功能真空蒸馏回收机厂家
真空蒸馏回收机可回收电子行业废清洗溶剂,满足高精密生产洁净度要求。北京溶剂真空蒸馏回收机多少钱
新能源汽车动力电池正极材料(如三元材料)混合过程中,会使用含 N - 甲基吡咯烷酮(NMP)的溶剂,这类溶剂价格高昂且具有一定毒性,传统回收设备因蒸馏温度过高导致 NMP 分解,回收率低。真空蒸馏回收机针对 NMP 特性,采用 “低温真空蒸馏 + 高效冷凝 + 尾气处理” 工艺:控制蒸馏温度在 80-90℃(低于 NMP 分解温度 150℃),真空度在 - 0.095MPa,减少 NMP 分解;冷凝系统采用双级冷凝,首级使用 30℃冷却水,第二级使用 - 5℃冷冻盐水,冷凝效率达 99.2%,确保 NMP 充分回收;尾气处理采用活性炭吸附 + 水吸收组合工艺,吸附 NMP 蒸汽后,通过热水脱附回收 NMP,尾气排放符合 GB 37822-2019《挥发性有机物无组织排放控制标准》。某动力电池企业应用该设备后,NMP 回收率达 94%,每年回收 NMP 约 120 吨,节省采购成本约 180 万元,NMP 分解率控制在 1% 以下,回收溶剂用于正极材料混合后,材料粒径分布均匀、压实密度达标,符合动力电池正极材料生产要求,同时减少有毒溶剂排放,推动新能源汽车电池产业绿色发展。北京溶剂真空蒸馏回收机多少钱