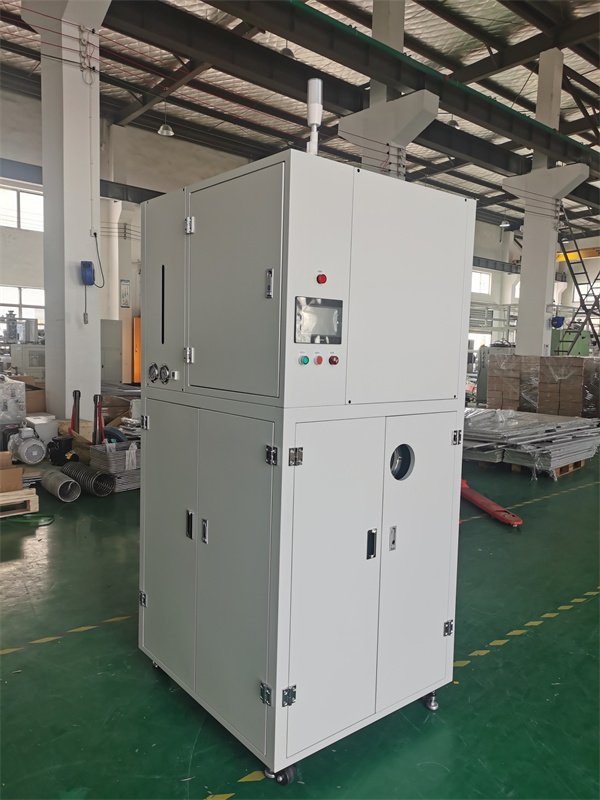
新能源光伏组件玻璃清洗中,会使用含氢氟酸的清洗溶剂,这类废溶剂含有玻璃碎屑和硅粉,传统回收设备因氢氟酸腐蚀,导致设备使用寿命短。真空蒸馏回收机采用 “耐腐材质 + 碎屑过滤 + 氢氟酸蒸馏” 系统:主要部件采用蒙乃尔合金(耐氢氟酸腐蚀)制作;通过 0.5μm 滤网过滤玻璃碎屑和硅粉,分离效率达 99.8%;蒸馏阶段控制真空度在 - 0.09MPa、温度在 19.5℃(氢氟酸沸点),实现氢氟酸回收,同时配备腐蚀监测仪,确保设备安全运行。某光伏企业应用该设备后,氢氟酸回收率达 92%,每年节省溶剂成本约 70 万元,设备使用寿命达 5 年以上(传统设备只 2 年),减少含氟危废排放约 40 吨,回收氢氟酸用于玻璃清洗后,玻璃透光率达 94% 以上,符合光伏组件发电效率要求。真空蒸馏回收机可回收涂料行业废稀释剂,回收纯度高,不影响涂料性能。沭阳真空蒸馏回收机安装方法
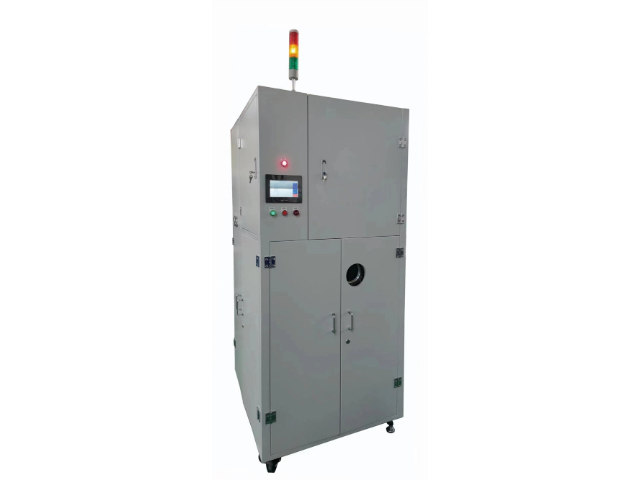
精细化工行业生产工艺复杂,产生的废溶剂成分多样,传统处理设备难以实现有效回收。真空蒸馏回收机凭借灵活的工艺调整能力,可根据废溶剂的成分特点,精确设定真空度、蒸馏温度等参数,实现不同成分溶剂的分离与回收。某精细化工企业应用该设备后,可同时回收废溶剂中的乙醇、乙酸乙酯等多种成分,每种成分回收率均超过 90%,回收溶剂重新投入生产后,产品性能稳定,帮助企业降低了原材料采购成本,同时减少了有害废弃物的排放,符合国家环保政策要求。响水小型真空蒸馏回收机真空蒸馏回收机可回收实验室废试剂溶剂,适配小批量、多品种回收需求。

工业废水处理用反渗透膜生产中,膜组件涂覆会使用含聚酰胺的溶剂,这类废溶剂含有未聚合的聚酰胺单体和溶剂杂质,若单体未彻底去除,会影响反渗透膜的脱盐率和水通量。真空蒸馏回收机采用 “单体分离 + 真空蒸馏 + 纯度检测” 工艺:先通过分子蒸馏技术分离聚酰胺单体,利用单体与溶剂分子运动平均自由程的差异,在高真空(-0.098MPa)、低温(60-70℃)条件下实现单体与溶剂的高效分离,单体去除率达 99.5%;蒸馏阶段进一步去除溶剂中的低沸物杂质;同时配备高效液相色谱仪(HPLC)在线检测回收溶剂纯度,确保聚酰胺单体含量低于 0.001%。某反渗透膜企业使用该设备后,回收溶剂用于膜组件涂覆,反渗透膜脱盐率稳定在 99.8% 以上,水通量符合设计要求,产品合格率提升至 99.5%。设备运行一年来,溶剂回收率达 92%,每年节省溶剂成本约 75 万元,减少聚酰胺单体危废排放约 30 吨,为工业废水处理提供了高性能的反渗透膜产品,推动环保水处理行业发展。
工业生物发酵设备(如啤酒发酵罐)内壁清洗中,会使用含氢氧化钠的碱性清洗溶剂,这类废溶剂含有蛋白质残渣和微生物菌体,传统回收设备无法彻底去除蛋白质,导致清洗后设备染菌风险增加。真空蒸馏回收机采用 “蛋白质水解 + 菌体过滤 + 真空蒸馏” 系统:加入蛋白酶水解蛋白质残渣,水解率达 99.5%;通过 0.22μm 无菌滤膜过滤微生物菌体,过滤效率达 99.99%;蒸馏阶段控制真空度在 - 0.091MPa、温度在 100℃,实现氢氧化钠溶液回收,浓度可调整至 5% 的清洗标准,同时配备无菌检测仪,确保回收溶剂无菌。某生物工程企业应用该设备后,氢氧化钠溶剂回收率达 90%,每年节省成本约 45 万元,发酵罐染菌率从 5% 降至 0.1%,啤酒等发酵产品合格率提升,减少碱性危废排放约 38 吨,符合食品生物行业卫生标准。真空蒸馏回收机机身设计符合人体工学,操作便捷,降低员工操作强度。

新能源光伏组件接线盒灌封胶生产中,真空蒸馏回收机除实现环氧树脂溶剂高效回收外,还针对石英砂填料易沉积的问题,优化水力旋流器的转速与导流结构,使石英砂分离效率进一步提升至 99.8%。同时,在蒸馏塔底部增设残渣自动排出装置,避免环氧单体残留结块堵塞。某光伏组件企业应用升级后的设备后,不只环氧树脂溶剂回收率稳定在 91%,还实现石英砂的二次利用,每年额外创造填料成本节约约 15 万元,灌封后的接线盒在 - 40℃至 85℃的极端温度循环测试中,绝缘性能无明显衰减,完全符合 IEC 61730-2016 标准,减少电子危废排放约 38 吨。真空蒸馏回收机占地面积小,可灵活移动,适配多工位回收需求。金坛区多功能真空蒸馏回收机厂家
真空蒸馏回收机可回收涂料行业废稀释剂,助力企业降低生产成本。沭阳真空蒸馏回收机安装方法
新能源光伏组件接线盒灌封胶生产中,会使用含环氧树脂的溶剂,这类废溶剂含有未聚合的环氧单体和石英砂填料,传统回收设备无法分离石英砂,导致回收溶剂用于灌封时绝缘性能下降。真空蒸馏回收机采用 “石英砂分离 + 环氧单体提纯 + 真空蒸馏” 工艺:通过水力旋流器分离石英砂(密度差异分选),分离效率达 99.7%;通过分子蒸馏技术提纯环氧单体,纯度提升至 99.9%;蒸馏阶段控制真空度在 - 0.097MPa、温度在 110℃,避免环氧单体高温聚合,同时配备绝缘电阻测试仪,确保回收溶剂灌封后接线盒绝缘电阻≥10¹²Ω。某光伏组件企业使用该设备后,环氧树脂溶剂回收率达 91%,每年节省成本约 58 万元,接线盒绝缘失效故障率从 4% 降至 0.2%,在高温高湿环境中运行稳定性提升,减少电子危废排放约 32 吨,助力光伏组件发电安全。沭阳真空蒸馏回收机安装方法