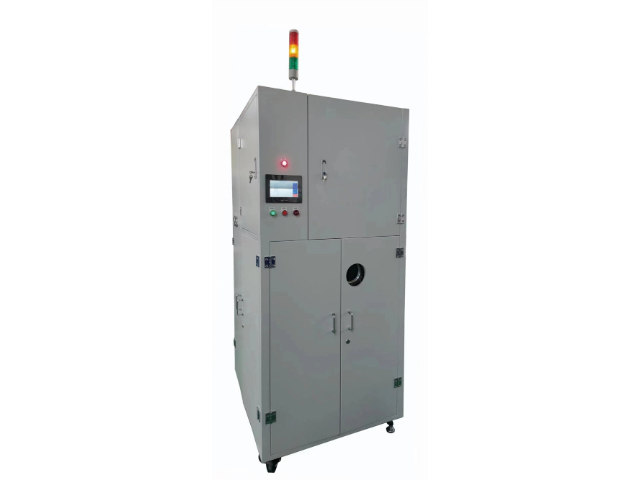
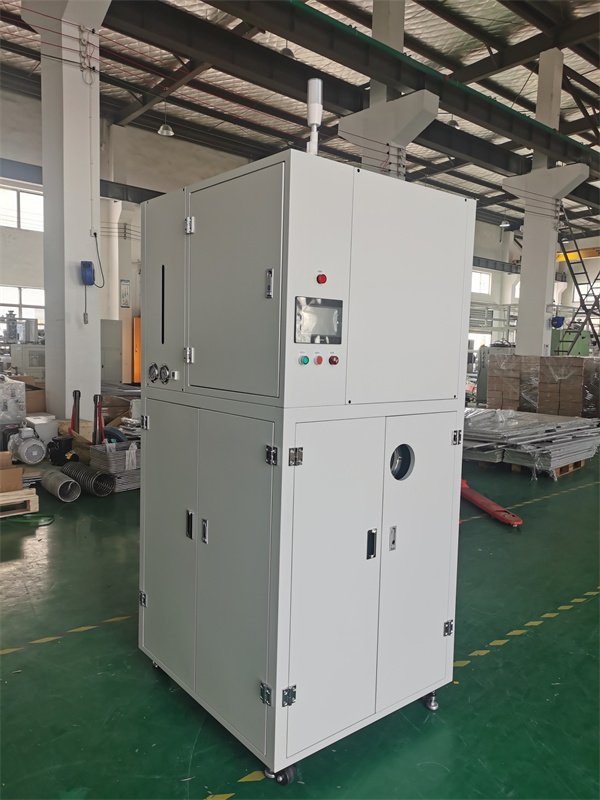
新能源光伏组件接线盒灌封胶生产中,会使用含环氧树脂的溶剂,这类废溶剂含有未聚合的环氧单体和石英砂填料,传统回收设备无法分离石英砂,导致回收溶剂用于灌封时绝缘性能下降,且环氧单体易黏附管道。真空蒸馏回收机采用 “石英砂分离 + 环氧单体提纯 + 真空蒸馏” 工艺:通过水力旋流器分离石英砂(利用密度差异分选),分离效率达 99.7%;通过分子蒸馏技术提纯环氧单体,纯度提升至 99.9%;蒸馏阶段控制真空度 - 0.097MPa、温度 110℃,避免环氧单体高温聚合,同时配备绝缘电阻测试仪,确保回收溶剂灌封后接线盒绝缘电阻≥10¹²Ω。某光伏组件企业使用该设备后,环氧树脂溶剂回收率达 91%,每年节省成本约 62 万元,接线盒绝缘失效故障率从 4% 降至 0.2%,在户外高温环境中运行稳定性提升,减少电子危废排放约 35 吨,符合光伏组件长期耐用性要求。真空蒸馏回收机整机防爆性能达标,通过国家防爆认证,使用更放心。睢宁溶剂真空蒸馏回收机
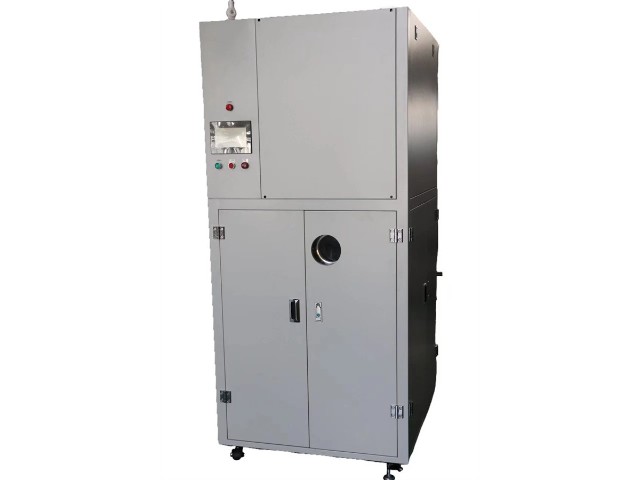
新能源汽车动力电池盖板激光焊接后清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有焊接烟尘和金属氧化物(如镍、钴氧化物),传统回收设备无法去除烟尘,导致盖板密封槽堵塞,影响电池防水性能。真空蒸馏回收机采用 “烟尘过滤 + 氧化物吸附 + 真空蒸馏” 系统:通过 HEPA 高效滤网(过滤精度 0.3μm)过滤焊接烟尘,去除率达 99.97%;通过氧化铝吸附剂吸附金属氧化物,吸附率达 99.5%;蒸馏阶段控制真空度 - 0.093MPa、温度 78℃,实现乙醇回收,同时配备密封性测试仪,确保清洗后盖板防水等级达 IP68。某电池企业应用该设备后,乙醇回收率达 92%,每年节省成本约 55 万元,电池盖板密封合格率从 95% 提升至 99.8%,减少电池漏液风险,减少焊接危废排放约 30 吨,符合动力电池安全标准。如东多功能真空蒸馏回收机供应商真空蒸馏回收机机身采用防刮耐磨涂层,不易损坏,延长整机使用寿命。
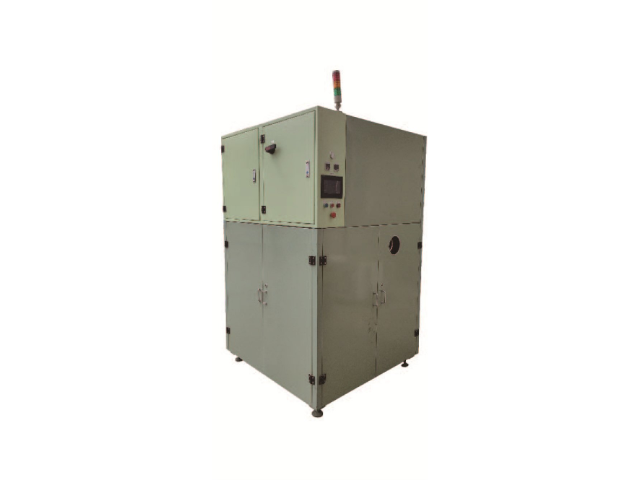
新能源光伏组件边框铝合金焊接后清洗中,会使用含硝酸的钝化溶剂,这类废溶剂含有焊渣和铝离子,传统处理方式硝酸回收率低,且焊渣处理难度大。真空蒸馏回收机采用 “焊渣过滤 + 铝离子吸附 + 硝酸蒸馏” 工艺:首级通过磁性过滤器分离焊渣(含铁成分),分离效率达 99.5%;第二级采用阳离子交换树脂吸附铝离子,去除率达 99%;蒸馏阶段控制真空度在 - 0.08MPa、温度在 83℃,实现硝酸回收,浓度可调整至 15%,符合钝化处理要求。某光伏组件企业使用该设备后,每年回收硝酸约 50 吨,节省采购成本约 45 万元,焊渣回收率达 85%(可再利用),含铝危废排放量减少 60 吨,回收硝酸用于边框钝化后,边框耐盐雾性能达 1000 小时,符合 GB/T 19394-2013《光伏组件接线盒》要求,助力光伏组件户外耐用性提升。
工业机器人减速器轴承清洗中,会使用含煤油的精密清洗溶剂,这类废溶剂含有金属粉末和润滑脂,传统回收设备难以去除金属粉末,导致轴承磨损加剧。真空蒸馏回收机采用 “金属粉末磁选 + 润滑脂分解 + 真空蒸馏” 工艺:通过高了强度磁选机分离金属粉末(含铁成分),分离效率达 99.9%;加入润滑脂分解剂,将其分解为小分子物质;蒸馏阶段控制真空度在 - 0.085MPa、温度在 150℃,实现煤油回收,同时配备颗粒计数器,确保粉末含量低于 0.0001%。某机器人企业应用该设备后,煤油回收率达 90%,每年节省溶剂成本约 55 万元,轴承使用寿命延长 30%,减速器传动精度提升,减少机械危废排放约 25 吨,符合工业机器人高耐用性要求。真空蒸馏回收机可回收电子行业废光刻溶剂,保障芯片生产洁净度。
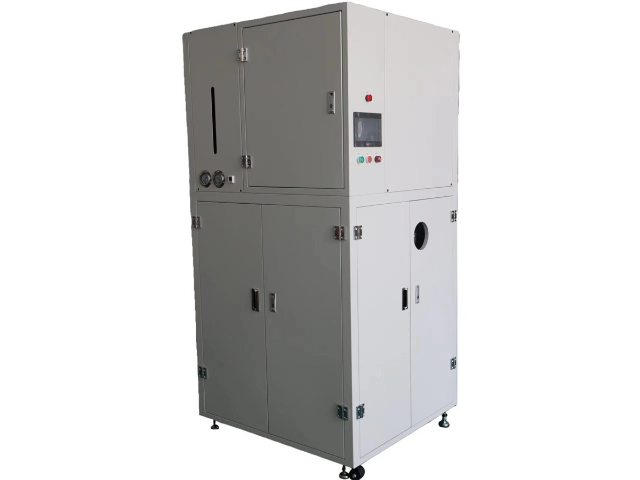
在锂电池生产领域,电极制作过程中会使用 N - 甲基吡咯烷酮(NMP)等溶剂,NMP 价格较高,直接废弃会造成巨大经济损失,且污染环境。真空蒸馏回收机针对 NMP 的特性,采用低温真空蒸馏工艺,能在较低温度下实现 NMP 的高效回收,避免了高温导致 NMP 分解。某锂电池企业引入该设备后,NMP 回收率达 96% 以上,回收的 NMP 纯度符合锂电池生产要求,可直接回用于电极制作,每年为企业节省 NMP 采购成本超千万元,同时减少了有害废弃物排放,助力企业实现绿色生产,符合新能源行业发展趋势。真空蒸馏回收机可回收废溶剂中的有效成分,实现资源化高效利用。如东多功能真空蒸馏回收机供应商
真空蒸馏回收机支持数据导出,可记录回收量、纯度等参数,便于质量追溯。睢宁溶剂真空蒸馏回收机
工业智能传感器(如温湿度传感器)外壳防水涂覆中,会使用含硅烷偶联剂的溶剂,这类废溶剂含有未反应的硅烷水解物和塑料碎屑,传统回收设备无法彻底分离水解物,导致回收溶剂用于涂覆时防水性能下降。真空蒸馏回收机采用 “水解物吸附 + 碎屑分离 + 真空蒸馏” 系统:通过氨基改性树脂吸附柱定向吸附硅烷水解物,去除率达 99.6%;通过气旋分离装置分离塑料碎屑,分离效率达 99.5%;蒸馏阶段控制真空度在 - 0.095MPa、温度在 80℃,避免硅烷高温聚合,同时配备防水性能测试仪,确保回收溶剂涂覆后外壳防水等级达 IP67。某传感器企业使用该设备后,硅烷溶剂回收率达 92%,每年节省成本约 48 万元,传感器防水失效故障率从 6% 降至 0.3%,在潮湿工业环境中使用寿命延长 2 年以上,减少电子危废排放约 22 吨,符合工业物联网设备高可靠性要求。睢宁溶剂真空蒸馏回收机