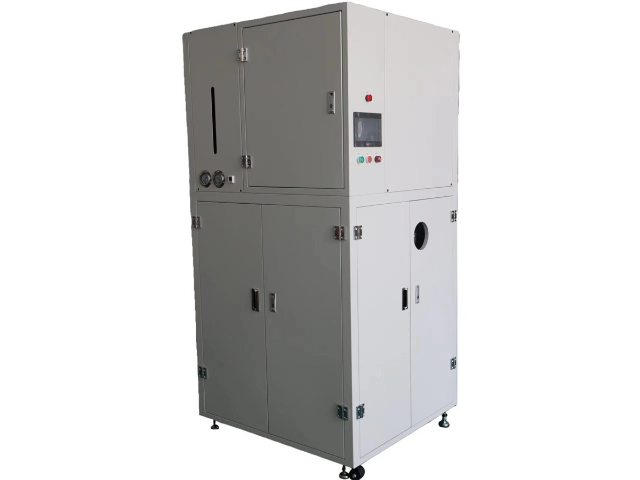
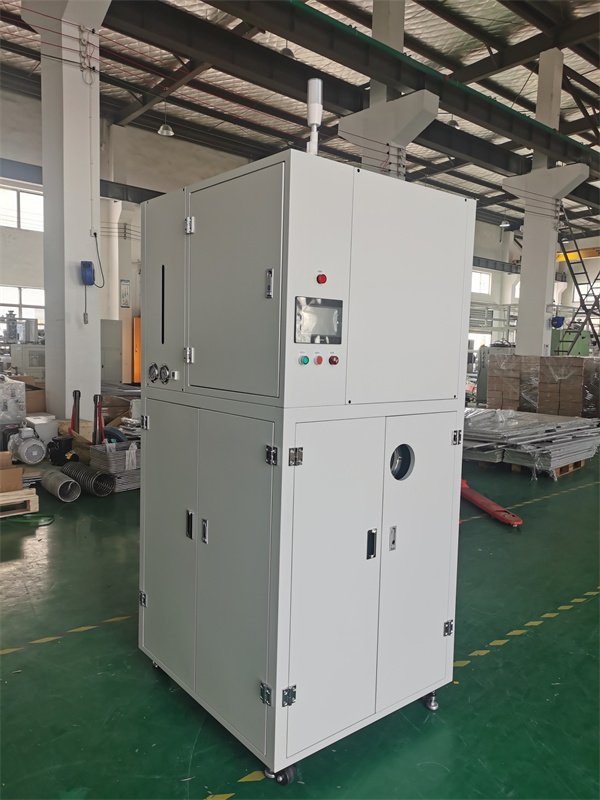
新能源光伏组件接线盒灌封胶生产中,真空蒸馏回收机除实现环氧树脂溶剂高效回收外,还针对石英砂填料易沉积的问题,优化水力旋流器的转速与导流结构,使石英砂分离效率进一步提升至 99.8%。同时,在蒸馏塔底部增设残渣自动排出装置,避免环氧单体残留结块堵塞。某光伏组件企业应用升级后的设备后,不只环氧树脂溶剂回收率稳定在 91%,还实现石英砂的二次利用,每年额外创造填料成本节约约 15 万元,灌封后的接线盒在 - 40℃至 85℃的极端温度循环测试中,绝缘性能无明显衰减,完全符合 IEC 61730-2016 标准,减少电子危废排放约 38 吨。真空蒸馏回收机可回收医药行业废提纯溶剂,符合医药行业严格标准。太仓真空蒸馏回收机推荐
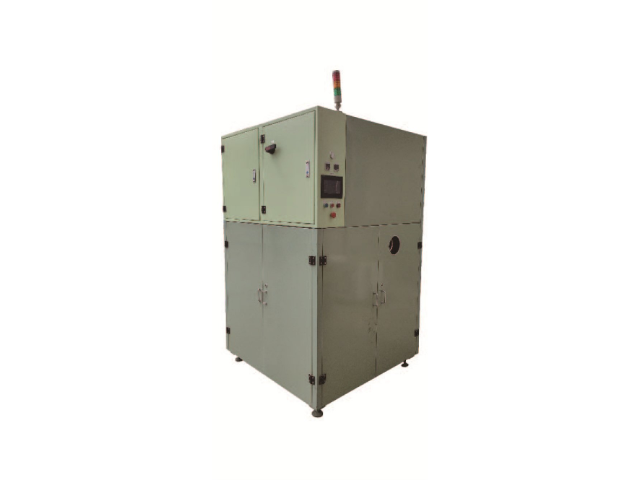
新能源储能系统集装箱外壳防腐处理中,会使用含氯化橡胶的防腐涂料溶剂,这类废溶剂含有氯化橡胶颗粒、颜料和盐分,传统蒸馏设备因盐分结晶易堵塞加热管,导致加热效率下降。真空蒸馏回收机针对该问题,采用 “盐分预处理 + 防结晶加热 + 自动除盐” 系统:预处理阶段采用蒸发结晶装置分离废溶剂中的盐分,除盐率达 98%;加热管采用双螺旋结构,配合导热油加热,避免局部过热导致盐分结晶;同时配备刮板自动除盐装置,定期清理加热管表面残留盐分。某储能系统企业引入该设备后,加热管堵塞频率从原来的每月 2 次降至每季度 1 次,加热效率保持稳定,氯化橡胶溶剂回收率达 90%,回收溶剂用于集装箱外壳防腐处理后,外壳耐盐雾性能达 1000 小时,符合 GB/T 10125-2021《人造气氛腐蚀试验 盐雾试验》。该设备每年为企业节省溶剂成本约 70 万元,减少防腐涂料废溶剂排放约 90 吨,保障储能集装箱在户外恶劣环境下的防腐性能。江北区废水处理真空蒸馏回收机推荐真空蒸馏回收机可定制大容量腔体,单次回收量可达1000L以上,适配大规模生产。
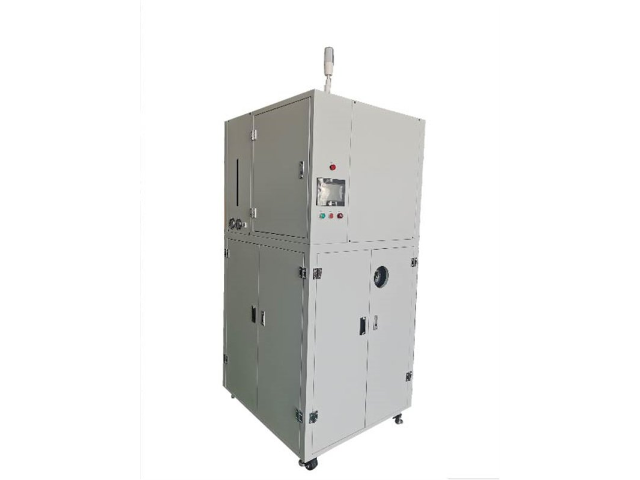
在合成树脂行业,废溶剂中含有大量未反应的单体和低分子量聚合物,若能有效回收,可降低原材料浪费。真空蒸馏回收机采用多段精馏工艺,通过精确控制各段温度和真空度,能分离出废溶剂中的单体、低聚物和溶剂,实现资源的充分回收。某合成树脂企业应用该设备后,单体和溶剂总回收率达 91%,回收的原料重新用于树脂合成,产品质量稳定,每年为企业节省原材料成本超 70 万元,同时减少了废溶剂排放,符合精细化工行业可持续发展要求,助力企业提升市场竞争力。
工业智能传感器(如温湿度传感器)外壳防水涂覆中,会使用含硅烷偶联剂的溶剂,这类废溶剂含有未反应的硅烷水解物和塑料碎屑,传统回收设备无法彻底分离水解物,导致回收溶剂用于涂覆时防水性能下降。真空蒸馏回收机采用 “水解物吸附 + 碎屑分离 + 真空蒸馏” 系统:通过氨基改性树脂吸附柱定向吸附硅烷水解物,去除率达 99.6%;通过气旋分离装置分离塑料碎屑,分离效率达 99.5%;蒸馏阶段控制真空度在 - 0.095MPa、温度在 80℃,避免硅烷高温聚合,同时配备防水性能测试仪,确保回收溶剂涂覆后外壳防水等级达 IP67。某传感器企业使用该设备后,硅烷溶剂回收率达 92%,每年节省成本约 48 万元,传感器防水失效故障率从 6% 降至 0.3%,在潮湿工业环境中使用寿命延长 2 年以上,减少电子危废排放约 22 吨,符合工业物联网设备高可靠性要求。真空蒸馏回收机回收溶剂纯度可检测,确保符合生产工艺要求。
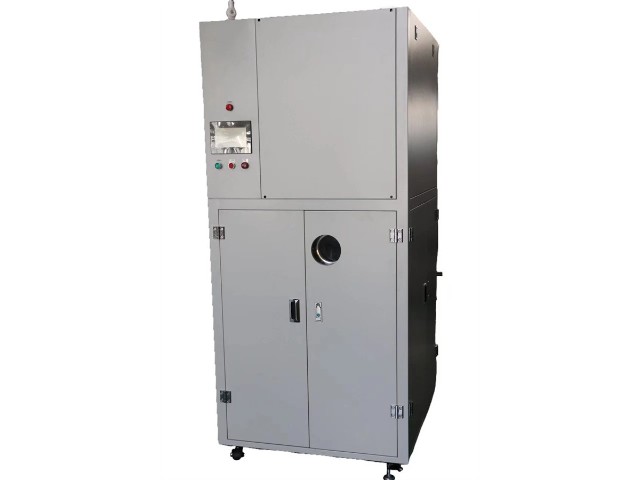
新能源汽车氢燃料电池氢气循环泵壳体压铸后清洗中,会使用含氟溶剂的脱脂液,这类废溶剂含有压铸脱模剂和铝镁合金碎屑,传统回收设备因氟溶剂腐蚀材质,设备寿命只 1-2 年。真空蒸馏回收机采用 “耐腐材质升级 + 碎屑分离 + 低温蒸馏” 工艺:主要蒸馏腔体采用哈氏合金 C276 + 聚四氟乙烯复合涂层,耐氟腐蚀性能提升 3 倍;通过气旋分离装置分离金属碎屑,分离效率达 99.6%;蒸馏温度控制在 60℃,真空度 - 0.095MPa,避免氟溶剂高温分解。某燃料电池企业应用该设备后,氟溶剂回收率达 92%,每年节省成本约 90 万元,设备使用寿命延长至 6 年,氢气循环泵壳体脱脂后表面粗糙度 Ra≤0.3μm,符合燃料电池氢气密封性要求,减少含氟危废排放约 38 吨。真空蒸馏回收机操作面板支持中英文切换,适配外资企业生产需求。洪泽区碳氢清洗剂真空蒸馏回收机
真空蒸馏回收机具备液位实时显示功能,便于监控溶剂用量与回收进度。太仓真空蒸馏回收机推荐
工业智能水表(如物联网远传水表)机芯组件清洗中,会使用含乙酸丁酯的清洗溶剂,这类废溶剂含有金属碎屑(如黄铜颗粒)和润滑油残留,传统回收设备无法去除润滑油,导致机芯卡滞。真空蒸馏回收机采用 “润滑油吸附 + 碎屑过滤 + 真空蒸馏” 工艺:通过活性白土吸附柱去除润滑油,吸附率达 99.5%;通过 0.5μm 滤网过滤金属碎屑,过滤效率达 99.9%;蒸馏阶段控制真空度 - 0.092MPa、温度 126℃,同时配备机芯运行测试仪验证清洗效果。某水表企业使用该设备后,乙酸丁酯回收率达 91%,每年节省成本约 50 万元,水表机芯卡滞故障率从 5% 降至 0.1%,计量精度符合 GB/T 778-2018 一级表标准,减少机械危废排放约 26 吨,推动智能水表远程计量可靠性提升。太仓真空蒸馏回收机推荐