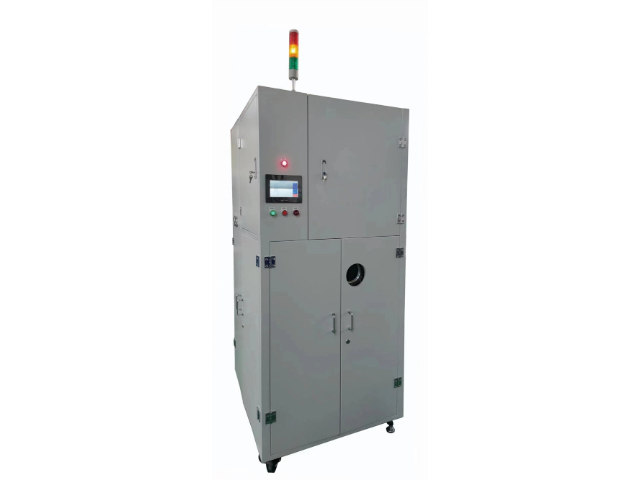
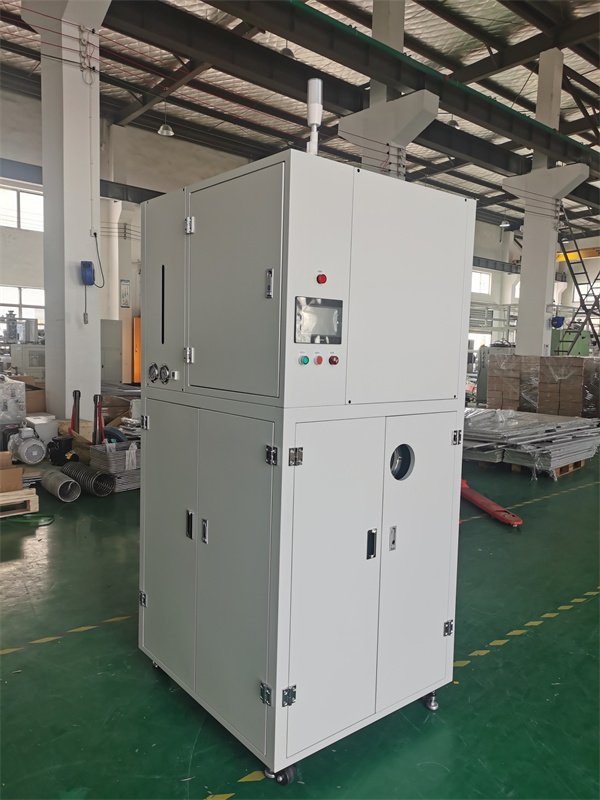
工业制冷设备冷凝器铜管脱脂处理中,会使用含四氯化碳的脱脂溶剂,这类溶剂具有挥发性强、毒性高的特点,传统回收设备密封性能差,易造成溶剂泄漏和操作人员健康风险。真空蒸馏回收机针对四氯化碳特性,采用 “全密闭负压系统 + 高效冷凝 + 尾气净化” 设计:设备整体采用负压运行,压力控制在 - 0.08 至 - 0.09MPa,防止溶剂泄漏;冷凝系统采用三级冷凝,依次使用 25℃冷却水、5℃冷冻水和 - 15℃乙二醇溶液,冷凝效率达 99.5%,确保四氯化碳充分回收;尾气处理阶段采用活性炭吸附 + 催化燃烧组合工艺,活性炭吸附饱和后通过热空气脱附,脱附气体进入催化燃烧装置,将四氯化碳分解为无害的 CO₂和 HCl,HCl 再通过碱液吸收中和,尾气排放符合 GB 16297-1996《大气污染物综合排放标准》。某制冷设备企业使用该设备后,四氯化碳回收率达 92%,每年节省溶剂成本约 50 万元,操作人员接触四氯化碳的浓度低于国家职业接触限值(30mg/m³),同时减少有毒溶剂排放约 30 吨,既保障了生产安全,又符合环保要求。真空蒸馏回收机可回收废二氯甲烷、废三氯乙烯等卤代烃溶剂,回收率高。慈溪改性醇真空蒸馏回收机推荐
工业冷却塔填料(如 PVC 波纹填料)表面除垢清洗中,会使用含盐酸的除垢溶剂,这类废溶剂含有水垢(碳酸钙、碳酸镁)和填料老化粉末,传统回收设备盐酸回收率低,且粉末易堵塞管道。真空蒸馏回收机采用 “水垢沉淀优化 + 粉末过滤 + 自动反吹” 系统:加入氢氧化钙与聚丙烯酰胺复合沉淀剂,使水垢形成大颗粒絮状物,沉淀率达 99.9%;通过 5μm 滤网过滤 PVC 粉末,过滤效率达 99.5%;配备高压空气自动反吹装置,每 2 小时清理滤网残留。某热力企业应用该设备后,盐酸回收率达 90%,每年节省成本约 50 万元,冷却塔换热效率从原来的 75% 提升至 92%,填料更换周期从 2 年延长至 4 年,减少含酸危废排放约 45 吨,降低工业制冷系统能耗 15%。新北区防爆真空蒸馏回收机厂家真空蒸馏回收机具备超温保护功能,防止设备高温损坏,延长使用寿命。
新能源汽车动力电池盖板激光焊接后清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有焊接烟尘和金属氧化物(如镍、钴氧化物),传统回收设备无法去除烟尘,导致盖板密封槽堵塞,影响电池防水性能。真空蒸馏回收机采用 “烟尘过滤 + 氧化物吸附 + 真空蒸馏” 系统:通过 HEPA 高效滤网(过滤精度 0.3μm)过滤焊接烟尘,去除率达 99.97%;通过氧化铝吸附剂吸附金属氧化物,吸附率达 99.5%;蒸馏阶段控制真空度 - 0.093MPa、温度 78℃,实现乙醇回收,同时配备密封性测试仪,确保清洗后盖板防水等级达 IP68。某电池企业应用该设备后,乙醇回收率达 92%,每年节省成本约 55 万元,电池盖板密封合格率从 95% 提升至 99.8%,减少电池漏液风险,减少焊接危废排放约 30 吨,符合动力电池安全标准。
新能源汽车动力电池防爆阀壳体激光焊接后清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有焊接烟尘和金属氧化物(如镍合金氧化物),传统回收设备无法去除烟尘,导致防爆阀密封性能下降。真空蒸馏回收机采用 “烟尘深度过滤 + 氧化物吸附 + 真空蒸馏” 系统:通过 HEPA H14 级滤网过滤焊接烟尘,去除率达 99.995%;通过活性氧化铝吸附柱吸附金属氧化物,吸附率达 99.6%;蒸馏阶段控制真空度 - 0.093MPa、温度 78℃,同时配备密封性测试仪检测防爆阀性能。某电池企业应用该设备后,乙醇回收率达 92%,每年节省成本约 58 万元,防爆阀密封合格率从 94% 提升至 99.8%,在 1.5MPa 压力测试中无泄漏,减少焊接危废排放约 32 吨,保障动力电池安全防爆性能。真空蒸馏回收机能耗可控,可根据回收量灵活调节加热功率,更节能。

新能源智能充电桩外壳注塑后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有塑料降解产物和模具脱模剂,传统回收设备无法去除降解产物,导致清洗后外壳出现银丝缺陷。真空蒸馏回收机采用 “降解产物吸附 + 脱模剂分离 + 真空蒸馏” 工艺:通过大孔吸附树脂吸附塑料降解产物(如小分子烯烃),吸附率达 99.6%;通过破乳剂分离脱模剂,破乳率达 99.2%;蒸馏阶段控制真空度在 - 0.093MPa、温度在 77℃(乙酸乙酯沸点),实现溶剂回收,同时配备外观检测仪,确保清洗后外壳无银丝缺陷。某充电桩企业使用该设备后,乙酸乙酯回收率达 91%,每年节省成本约 49 万元,外壳银丝缺陷率从 7% 降至 0.2%,产品外观合格率提升至 99.8%,在户外暴晒环境中抗老化性能达标,减少塑料危废排放约 27 吨,符合新能源充电设施耐用性要求。真空蒸馏回收机具备自动排渣提醒功能,残渣积累到一定量时及时提示清理。赣榆区真空蒸馏回收机
真空蒸馏回收机具备自动排液调节功能,控制回收溶剂流量,便于储存。慈溪改性醇真空蒸馏回收机推荐
工业生物制药设备(如疫苗发酵罐)内壁消毒后清洗中,会使用含过氧化氢的清洗溶剂,这类废溶剂含有蛋白质残留和微生物菌体,传统回收设备无法彻底去除蛋白质,导致设备交叉污染风险增加。真空蒸馏回收机采用 “蛋白质氧化 + 菌体过滤 + 真空蒸馏” 工艺:通过紫外 - 臭氧协同氧化装置降解蛋白质,降解率达 99.6%;通过 0.22μm 无菌滤膜过滤微生物菌体,过滤效率达 99.99%;蒸馏阶段控制真空度 - 0.09MPa、温度 100℃,实现过氧化氢溶液回收,浓度可调整至 3% 的消毒标准,同时配备无菌检测仪,确保回收溶剂无菌。某生物制药企业使用该设备后,过氧化氢回收率达 89%,每年节省成本约 55 万元,疫苗发酵罐交叉污染率从 4% 降至 0.1%,药品合格率提升,减少医药危废排放约 30 吨,符合 GMP 生产标准。慈溪改性醇真空蒸馏回收机推荐