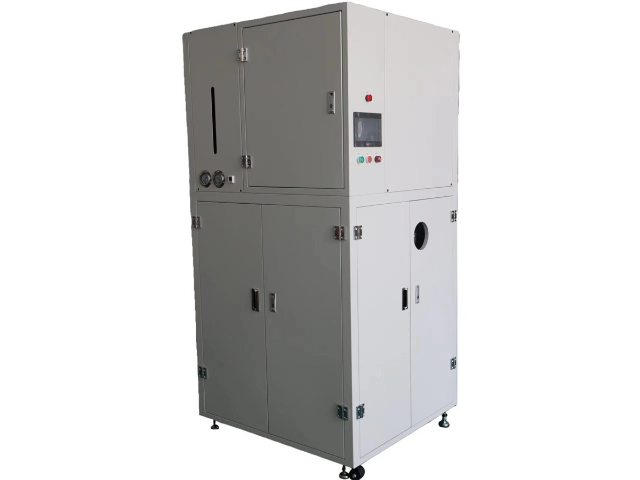
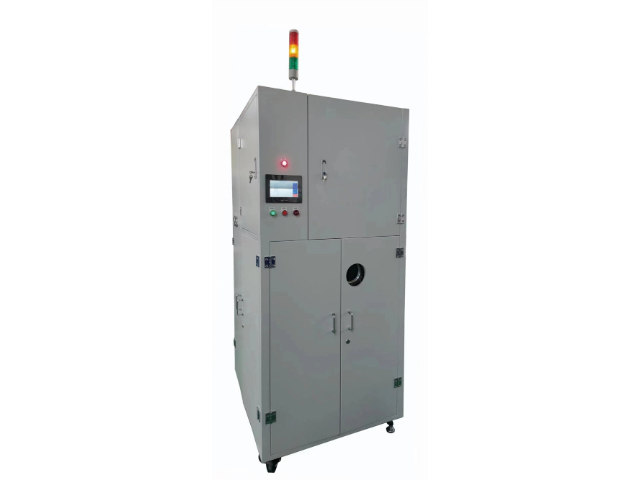
在半导体行业,晶圆清洗过程中使用的溶剂纯度要求达到电子级,废溶剂处理需避免任何杂质污染。真空蒸馏回收机采用超纯工艺设计,设备内部采用无死角抛光,配备高效离子交换树脂和过滤器,能去除废溶剂中的微量金属离子和颗粒杂质。某半导体企业应用该设备后,回收溶剂纯度达到电子级标准,可直接回用于晶圆清洗,回收率达 94% 以上,每年为企业节省溶剂采购成本超千万元,同时减少了有害废弃物排放,符合半导体行业高洁净、环保生产要求,助力企业实现出色芯片制造的绿色发展。真空蒸馏回收机残渣排放量极少,且可集中处理,降低废弃物处理成本。工业园区改性醇真空蒸馏回收机费用
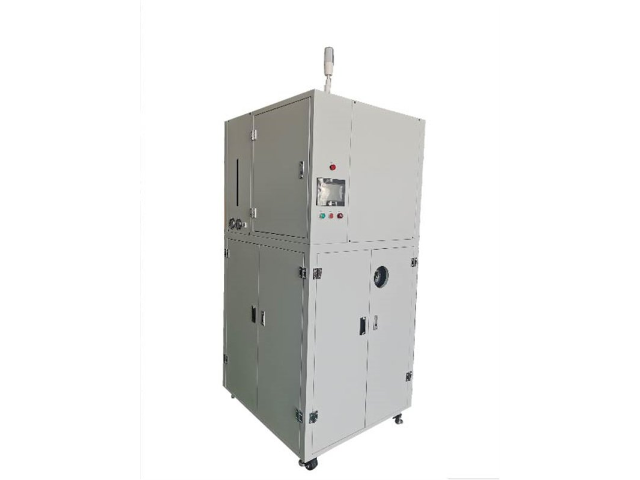
工业冷却塔填料(如 PVC 填料)表面除垢清洗中,会使用含盐酸的除垢溶剂,这类废溶剂含有水垢(碳酸钙、镁)和填料老化碎屑,传统回收设备盐酸回收率低,且碎屑易堵塞管道。真空蒸馏回收机采用 “水垢沉淀 + 碎屑过滤 + 真空蒸馏” 系统:加入碳酸钙沉淀剂使水垢形成絮状沉淀,沉淀率达 99.8%;通过 5μm 滤网过滤 PVC 碎屑,过滤效率达 99.5%;蒸馏阶段控制真空度 - 0.088MPa、温度 83℃,实现盐酸回收,浓度可调整至 10% 的除垢标准,同时配备管道自动反吹装置,防止碎屑残留堵塞。某热力企业应用该设备后,盐酸回收率达 90%,每年节省成本约 48 万元,冷却塔换热效率提升 25%,填料使用寿命延长 2 年,减少含酸危废排放约 40 吨,降低工业制冷能耗。丹阳真空蒸馏回收机安装真空蒸馏回收机可回收涂料行业废流平剂溶剂,回收后可循环使用。

新能源汽车驱动电机端盖压铸后清洗中,会使用含三氯乙烯的脱脂溶剂,这类废溶剂含有压铸脱模剂、铝屑和油污,传统回收设备因三氯乙烯高温分解产生有毒气体,且铝屑易堵塞管道,导致设备维护成本高。真空蒸馏回收机采用 “低温蒸馏 + 脱模剂分解 + 铝屑分离” 工艺:控制蒸馏温度在 87℃,真空度 - 0.091MPa,减少有毒气体产生;通过碱性溶液分解脱模剂,降解率达 99.2%;通过磁性分离装置(铝屑经磁化处理)分离金属杂质,分离效率达 99.6%;同时配备管道高压反吹装置,防止铝屑残留堵塞。某电机企业使用该设备后,三氯乙烯回收率达 92%,每年节省成本约 65 万元,设备维护频率从每月 3 次降至每季度 1 次,驱动电机端盖脱脂合格率达 99.6%,后续涂覆附着力达 5MPa 以上,减少有毒溶剂排放约 32 吨,符合汽车电机生产安全环保要求。
化纤行业生产中,纺丝环节会使用大量溶剂,产生的废溶剂含有少量聚合物杂质,若直接排放会造成资源浪费和环境污染。真空蒸馏回收机通过高精度过滤系统和高效蒸馏工艺,先去除废溶剂中的聚合物杂质,再在真空环境下进行蒸馏回收,使回收溶剂纯度达到化纤生产要求。某化纤企业使用该设备后,溶剂回收利用率提升至 95%,每年减少溶剂消耗超千吨,降低了企业生产成本,同时减少了废溶剂排放,助力企业实现节能减排目标,符合国家化纤行业绿色发展导向。真空蒸馏回收机运行稳定,连续作业72小时无故障,保障生产连续性。
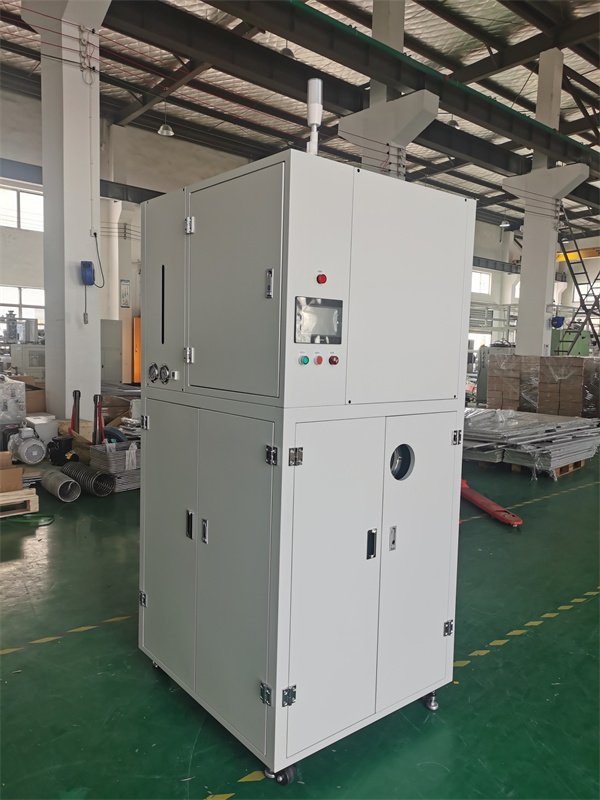
工业智能阀门(如电动蝶阀)阀杆密封面加工后清洗中,会使用含异丙醇的清洗溶剂,这类废溶剂含有金属碎屑(如不锈钢 316L 颗粒)和密封脂残留,传统回收设备无法去除微米级碎屑,导致密封面磨损,阀门泄漏率超标。真空蒸馏回收机采用 “梯度过滤 + 密封脂分解 + 真空蒸馏” 工艺:先通过 1μm、0.5μm、0.1μm 的三层金属滤膜过滤碎屑,过滤效率达 99.99%;再加入密封脂专门使用分解剂,将其转化为可溶于异丙醇的小分子物质;蒸馏阶段控制真空度 - 0.093MPa、温度 82℃,同时配备激光粒度仪实时监控溶剂纯度。某阀门企业应用该设备后,异丙醇回收率达 93%,每年节省成本约 58 万元,阀门泄漏率从原来的 0.05% 降至 0.005%,符合 API 607 防火标准,减少金属危废排放约 30 吨,延长阀门使用寿命至 8 年以上。真空蒸馏回收机采用高效真空泵,抽真空速度快,提升蒸馏效率。宿豫区防爆真空蒸馏回收机供应商
真空蒸馏回收机可回收废溶剂中的有效成分,实现资源化高效利用。工业园区改性醇真空蒸馏回收机费用
新能源光伏组件接线盒灌封胶生产中,会使用含环氧树脂的溶剂,这类废溶剂含有未聚合的环氧单体和石英砂填料,传统回收设备无法分离石英砂,导致回收溶剂用于灌封时绝缘性能下降,且环氧单体易黏附管道。真空蒸馏回收机采用 “石英砂分离 + 环氧单体提纯 + 真空蒸馏” 工艺:通过水力旋流器分离石英砂(利用密度差异分选),分离效率达 99.7%;通过分子蒸馏技术提纯环氧单体,纯度提升至 99.9%;蒸馏阶段控制真空度 - 0.097MPa、温度 110℃,避免环氧单体高温聚合,同时配备绝缘电阻测试仪,确保回收溶剂灌封后接线盒绝缘电阻≥10¹²Ω。某光伏组件企业使用该设备后,环氧树脂溶剂回收率达 91%,每年节省成本约 62 万元,接线盒绝缘失效故障率从 4% 降至 0.2%,在户外高温环境中运行稳定性提升,工业园区改性醇真空蒸馏回收机费用