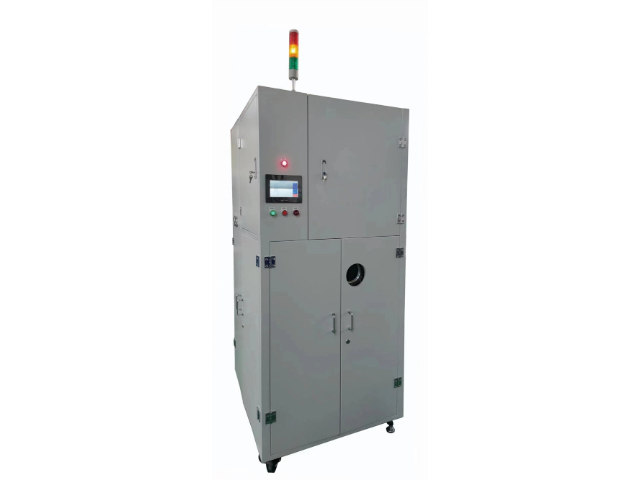
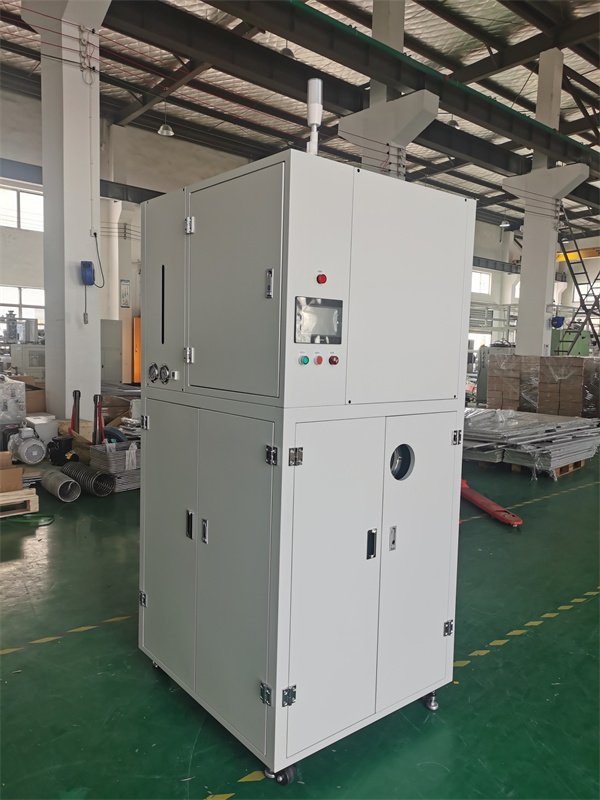
新能源光伏组件接线盒灌封胶生产中,会使用含环氧树脂的溶剂,这类废溶剂含有未聚合的环氧单体和石英砂填料,传统回收设备无法分离石英砂,导致回收溶剂用于灌封时绝缘性能下降。真空蒸馏回收机采用 “石英砂分离 + 环氧单体提纯 + 真空蒸馏” 工艺:通过水力旋流器分离石英砂(密度差异分选),分离效率达 99.7%;通过分子蒸馏技术提纯环氧单体,纯度提升至 99.9%;蒸馏阶段控制真空度在 - 0.097MPa、温度在 110℃,避免环氧单体高温聚合,同时配备绝缘电阻测试仪,确保回收溶剂灌封后接线盒绝缘电阻≥10¹²Ω。某光伏组件企业使用该设备后,环氧树脂溶剂回收率达 91%,每年节省成本约 58 万元,接线盒绝缘失效故障率从 4% 降至 0.2%,在高温高湿环境中运行稳定性提升,减少电子危废排放约 32 吨,助力光伏组件发电安全。真空蒸馏回收机对热敏性溶剂友好,低温蒸馏不破坏溶剂成分与性能。镇江真空蒸馏回收机效果
出色智能家居设备(如智能门锁)锁体精密加工后清洗中,会使用含异丙醇的清洗溶剂,这类废溶剂含有金属碎屑(如黄铜、不锈钢颗粒)和切削液残留,传统回收设备无法去除微小碎屑(粒径≤0.5μm),导致锁体运动部件磨损,影响使用寿命。真空蒸馏回收机采用 “多级过滤 + 切削液破乳 + 真空蒸馏” 工艺:依次通过 1μm、0.2μm、0.1μm 的梯度滤膜过滤金属碎屑,过滤效率达 99.99%;加入破乳剂使切削液与异丙醇分离,破乳率达 99.5%;蒸馏阶段控制真空度 - 0.093MPa、温度 82℃,实现异丙醇回收,同时配备锁体寿命测试仪,确保清洗后锁体启闭次数达 10 万次以上。某智能家居企业使用该设备后,异丙醇回收率达 92%,每年节省成本约 52 万元,智能门锁故障率从 6% 降至 0.3%,产品使用寿命延长 2 年,减少金属危废排放约 25 吨,符合智能家居耐用性要求。常州废油真空蒸馏回收机工作原理真空蒸馏回收机采用静音真空泵,运行噪音低,不影响车间正常生产。
工业离心式水泵泵轴表面镀铬后清洗中,会使用含盐酸的清洗溶剂,这类废溶剂含有铬离子和金属碎屑,传统回收设备盐酸回收率低,且铬离子易造成环境污染。真空蒸馏回收机采用 “铬离子螯合 + 碎屑过滤 + 真空蒸馏” 工艺:通过二乙基二硫代氨基甲酸钠(DDTC)螯合铬离子,形成稳定螯合物后过滤分离,铬离子去除率达 99.9%;通过 1μm 滤网过滤金属碎屑,过滤效率达 99.8%;蒸馏阶段控制真空度 - 0.088MPa、温度 83℃,实现盐酸回收。某水泵制造企业使用该设备后,盐酸回收率达 90%,每年节省成本约 48 万元,铬离子排放量符合 GB 8978-1996《污水综合排放标准》,泵轴镀铬层附着力达 4B 级,水泵使用寿命延长至 5 年,减少含铬危废排放约 40 吨。
在氟化工行业生产中,含氟废溶剂具有强腐蚀性且回收难度大,传统设备易受腐蚀导致使用寿命短。真空蒸馏回收机针对这一痛点,采用哈氏合金等耐氟腐蚀材质打造主要蒸馏部件,同时优化密封结构防止氟化物泄漏。某氟化工企业引入该设备后,设备连续无故障运行时间突破 8000 小时,废溶剂回收率稳定在 92% 以上,回收的含氟溶剂经检测纯度符合生产要求,每年为企业减少溶剂采购成本约 90 万元,同时避免了氟化物直接排放对土壤和水源的污染,符合氟化工行业环保治理标准。真空蒸馏回收机无有害气体排放,符合大气污染物排放标准。
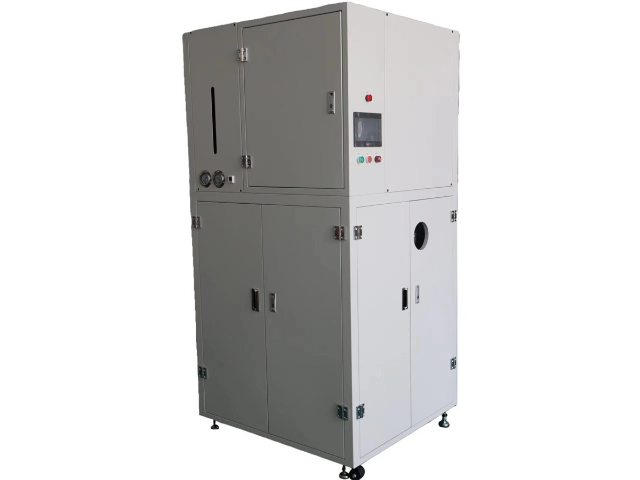
新能源汽车驱动电机端盖压铸后清洗中,会使用含三氯乙烯的脱脂溶剂,这类废溶剂含有压铸脱模剂、铝屑和油污,传统回收设备因三氯乙烯高温分解产生有毒气体,且铝屑易堵塞管道,导致设备维护成本高。真空蒸馏回收机采用 “低温蒸馏 + 脱模剂分解 + 铝屑分离” 工艺:控制蒸馏温度在 87℃,真空度 - 0.091MPa,减少有毒气体产生;通过碱性溶液分解脱模剂,降解率达 99.2%;通过磁性分离装置(铝屑经磁化处理)分离金属杂质,分离效率达 99.6%;同时配备管道高压反吹装置,防止铝屑残留堵塞。某电机企业使用该设备后,三氯乙烯回收率达 92%,每年节省成本约 65 万元,设备维护频率从每月 3 次降至每季度 1 次,驱动电机端盖脱脂合格率达 99.6%,后续涂覆附着力达 5MPa 以上,减少有毒溶剂排放约 32 吨,符合汽车电机生产安全环保要求。真空蒸馏回收机具备远程报警功能,设备异常时及时推送提醒,便于及时处理。常州废油真空蒸馏回收机工作原理
真空蒸馏回收机支持多档位真空度调节,适配不同特性溶剂的回收需求。镇江真空蒸馏回收机效果
工业自动化设备导轨润滑脂涂抹后清洗中,会使用含汽油的清洗溶剂,这类废溶剂含有润滑脂残渣和金属碎屑,传统回收设备难以彻底去除润滑脂,导致回收溶剂清洗效果差。真空蒸馏回收机采用 “润滑脂分解 + 真空蒸馏 + 脱脂净化” 系统:预处理阶段加入油脂分解剂,将润滑脂分解为可溶于汽油的小分子物质;蒸馏阶段控制真空度在 - 0.08MPa、温度在 60-70℃,实现汽油回收;之后通过硅藻土吸附去除残留的油脂小分子和金属碎屑,确保回收汽油纯度。某自动化设备企业引入该设备后,回收汽油中润滑脂残渣含量低于 0.001%,金属碎屑含量低于 0.0005%,用于导轨清洗后,导轨表面无油脂残留、运行阻力降低,设备运行精度提升 10%。设备运行数据显示,汽油回收率达 90%,每年节省溶剂成本约 35 万元,减少润滑脂危废处理量约 20 吨,同时降低了汽油挥发对环境的污染,符合工业自动化设备精密生产的要求。镇江真空蒸馏回收机效果