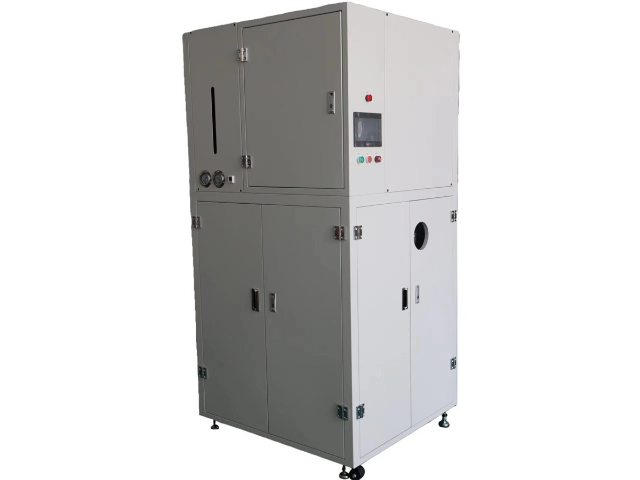
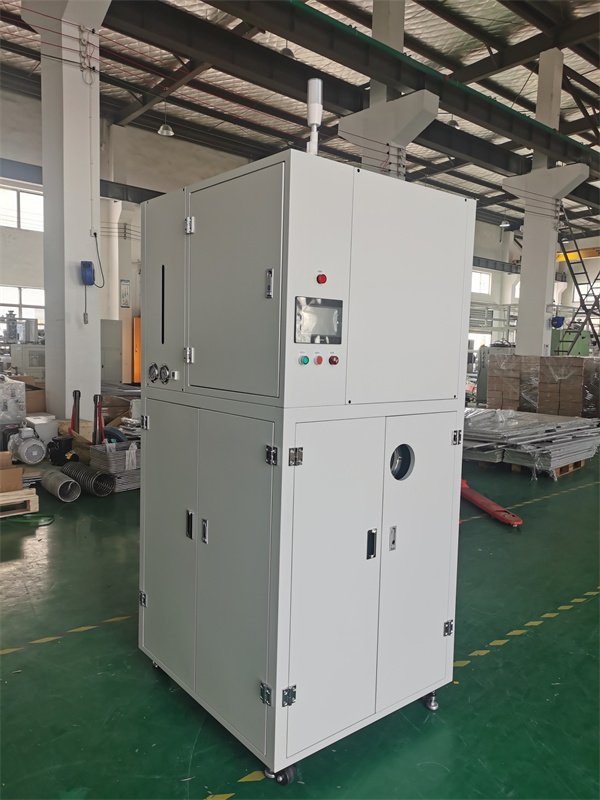
工业离心式水泵叶轮表面除锈清洗中,会使用含盐酸的除锈溶剂,这类废溶剂含有铁锈(氧化铁)和水垢,传统回收设备盐酸回收率低,且铁锈易导致管道堵塞。真空蒸馏回收机采用 “铁锈沉淀 + 水垢分离 + 真空蒸馏” 工艺:加入氢氧化钙调节 pH 值至 7-8,使铁锈形成氢氧化铁沉淀,沉淀率达 99.8%;通过石英砂过滤柱过滤水垢,过滤效率达 99.5%;蒸馏阶段控制真空度 - 0.088MPa、温度 83℃,实现盐酸回收,浓度可调整至 15% 的除锈标准,同时配备管道自动清洗装置,定期清理残留沉淀。某水泵制造企业使用该设备后,盐酸回收率达 90%,每年节省成本约 45 万元,水泵叶轮除锈后表面粗糙度 Ra≤0.8μm,水泵效率提升 12%,减少含酸危废排放约 35 吨,延长水泵使用寿命。真空蒸馏回收机具备防干烧保护,腔体无溶剂时自动切断加热电源,保护设备。姑苏区低温真空蒸馏回收机效果
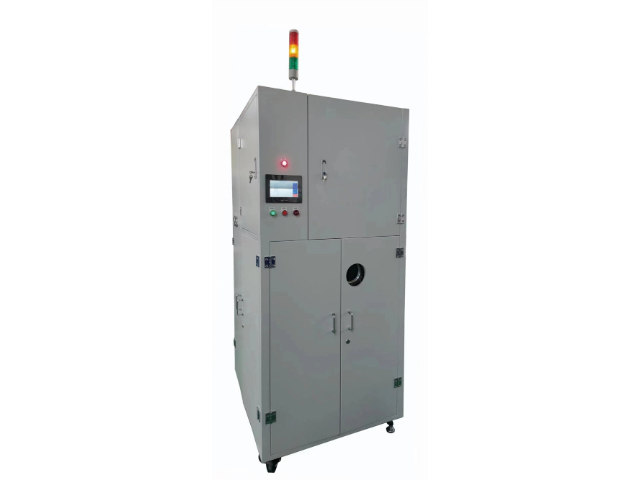
工业废气处理用活性炭再生中,会使用含二氯乙烷的脱附溶剂,这类废溶剂含有活性炭粉末和吸附的有机污染物,传统回收设备因活性炭粉末堵塞管道,导致脱附效率下降。真空蒸馏回收机采用 “活性炭粉末预处理 + 污染物分解 + 真空蒸馏” 系统:预处理阶段采用气旋分离装置分离活性炭粉末,分离效率达 99.5%;通过紫外光氧化装置分解有机污染物,降解率达 98%;蒸馏阶段控制真空度在 - 0.09MPa、温度在 83℃,实现二氯乙烷回收,同时配备管道反吹装置,防止粉末残留堵塞。某环保企业使用该设备后,二氯乙烷回收率达 92%,每年节省溶剂成本约 55 万元,活性炭再生效率提升 30%,再生后的活性炭吸附容量恢复率达 95% 以上,符合工业废气处理要求,减少有机污染物排放约 40 吨,推动环保行业资源循环利用。重庆国产真空蒸馏回收机环保吗真空蒸馏回收机采用高效冷凝系统,冷凝效率高,减少溶剂挥发损耗。
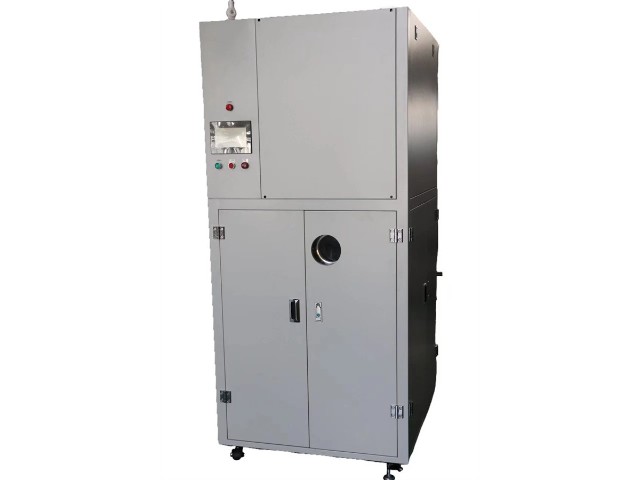
工业机器人 RV 减速器精密齿轮加工中,齿轮磨削后清洗会使用含极压切削油的溶剂,这类废溶剂含有金属碎屑(主要为合金钢颗粒)、极压添加剂和水分,若金属碎屑未彻底去除,会影响齿轮清洗精度,导致减速器传动误差增大。真空蒸馏回收机针对精密齿轮清洗需求,设计 “多级过滤 + 真空脱水 + 精馏提纯” 系统:首级采用磁性过滤器分离合金钢碎屑,第二级通过 0.005 微米的聚丙烯过滤膜去除微小颗粒;蒸馏阶段采用真空脱水工艺,将溶剂含水量降至 0.02% 以下,再通过精馏去除极压添加剂等杂质。某工业机器人企业使用该设备后,回收溶剂中金属颗粒含量低于 0.0001%,含水量低于 0.015%,用于 RV 减速器齿轮清洗后,齿轮表面清洁度达 NAS 1638 1 级标准,减速器传动误差控制在 1 弧分以内。设备运行数据显示,溶剂回收率达 92%,每年节省溶剂成本约 80 万元,减少金属废屑与溶剂混合危废排放约 35 吨,提升工业机器人主要部件加工精度。
染料生产行业中,废溶剂含有多种有机色素和杂质,传统回收设备回收的溶剂颜色深、纯度低,难以回用于生产。真空蒸馏回收机针对染料废溶剂特点,增加了脱色处理单元,通过吸附、过滤等工艺去除溶剂中的色素和杂质,再进行真空蒸馏回收。某染料企业使用该设备后,回收溶剂颜色清澈,纯度符合染料生产要求,回收率达 90% 以上,重新用于染料生产后,染料色泽稳定,帮助企业降低了原材料成本,同时减少了有色废溶剂对环境的污染,符合染料行业环保治理要求。真空蒸馏回收机采用静音型真空泵,运行无杂音,不影响车间正常生产。

新能源光伏组件接线盒端子压接后清洗中,会使用含汽油的清洗溶剂,这类废溶剂含有金属碎屑(如铜、锡颗粒)和压接油残留,传统回收设备无法去除碎屑,导致端子接触不良,影响组件导电性能。真空蒸馏回收机采用 “金属碎屑过滤 + 压接油去除 + 真空蒸馏” 工艺:通过 0.5μm 精密滤网过滤金属碎屑,过滤效率达 99.9%;加入油脂吸附剂去除压接油,吸附率达 99.5%;蒸馏阶段控制真空度 - 0.085MPa、温度 120℃,实现汽油回收,同时配备导通测试仪,确保清洗后端子导通率 100%。某光伏组件企业使用该设备后,汽油回收率达 90%,每年节省成本约 48 万元,接线盒端子接触不良率从 5% 降至 0.1%,组件发电效率稳定,减少金属危废排放约 25 吨,助力光伏组件可靠运行。真空蒸馏回收机无有害气体排放,符合国家大气污染物综合排放标准。姑苏区低温真空蒸馏回收机效果
真空蒸馏回收机蒸馏温度可控,适配不同沸点溶剂,避免高温导致溶剂分解变质。姑苏区低温真空蒸馏回收机效果
新能源汽车动力电池正极材料(磷酸铁锂)混合中,会使用含 N - 甲基吡咯烷酮(NMP)的溶剂,这类溶剂价格高昂(约 2 万元 / 吨),传统回收设备因高温导致 NMP 分解,回收率只 75% 左右。真空蒸馏回收机采用 “低温蒸馏 + 分解物吸附 + 真空回收” 工艺:控制蒸馏温度在 85℃(低于 NMP 分解温度 150℃),真空度在 - 0.096MPa,大幅降低分解率;通过活性炭吸附柱吸附少量分解产物(如吡咯烷酮),吸附率达 99.5%;配备在线气相色谱仪,实时监控 NMP 纯度,确保回收溶剂纯度达 99.9%。某电池材料企业使用该设备后,NMP 回收率提升至 94%,每年节省成本约 180 万元,回收溶剂混合的正极材料压实密度达 2.2g/cm³,电池容量保持率提升 3%,减少有机危废排放约 60 吨,助力动力电池降本增效。姑苏区低温真空蒸馏回收机效果