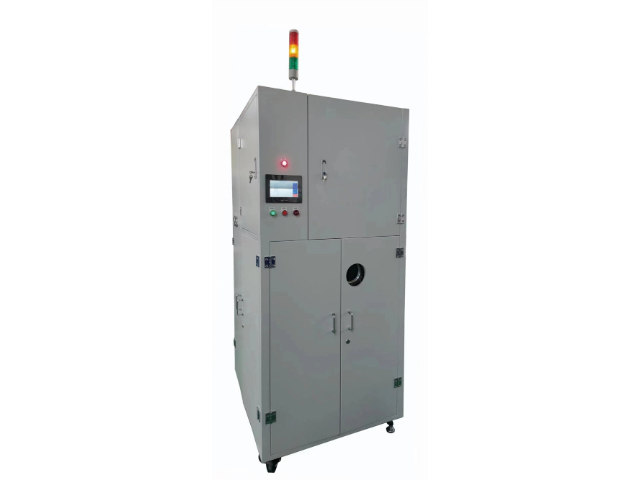
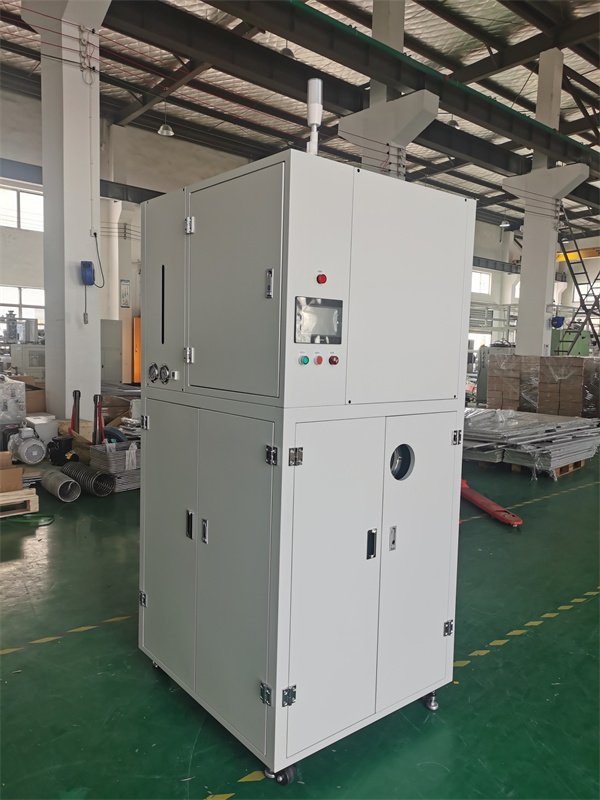
新能源汽车动力电池防爆阀壳体激光焊接后清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有焊接烟尘和金属氧化物(如镍合金氧化物),传统回收设备无法去除烟尘,导致防爆阀密封性能下降。真空蒸馏回收机采用 “烟尘深度过滤 + 氧化物吸附 + 真空蒸馏” 系统:通过 HEPA H14 级滤网过滤焊接烟尘,去除率达 99.995%;通过活性氧化铝吸附柱吸附金属氧化物,吸附率达 99.6%;蒸馏阶段控制真空度 - 0.093MPa、温度 78℃,同时配备密封性测试仪检测防爆阀性能。某电池企业应用该设备后,乙醇回收率达 92%,每年节省成本约 58 万元,防爆阀密封合格率从 94% 提升至 99.8%,在 1.5MPa 压力测试中无泄漏,减少焊接危废排放约 32 吨,保障动力电池安全防爆性能。真空蒸馏回收机能耗低,长期使用可为企业节省大量运营成本。连云港医药行业真空蒸馏回收机环保吗
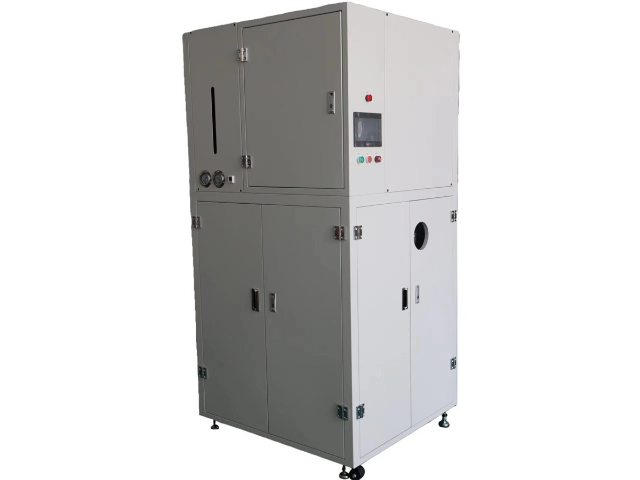
新能源光伏逆变器电路板焊接后清洗中,会使用含松香清洗剂的溶剂,这类废溶剂含有松香残渣和焊锡颗粒,传统回收设备难以去除松香,导致电路板短路风险增加。真空蒸馏回收机采用 “松香溶解 + 焊锡分离 + 真空蒸馏” 工艺:加入松香溶解剂,将残渣分解为可溶物;通过磁性分离装置分离焊锡颗粒(含铁成分),分离效率达 99.5%;蒸馏阶段控制真空度在 - 0.095MPa、温度在 120℃,实现清洗剂回收,同时配备绝缘电阻检测仪,确保回收溶剂无导电杂质。某电子企业应用该设备后,清洗剂回收率达 91%,每年节省溶剂成本约 50 万元,电路板短路故障率从 3% 降至 0.2%,产品可靠性提升,减少电子危废排放约 20 吨,符合光伏逆变器高稳定性要求。江苏化工溶剂真空蒸馏回收机日常维护真空蒸馏回收机可回收医药行业废萃取溶剂,符合GMP卫生管理标准。
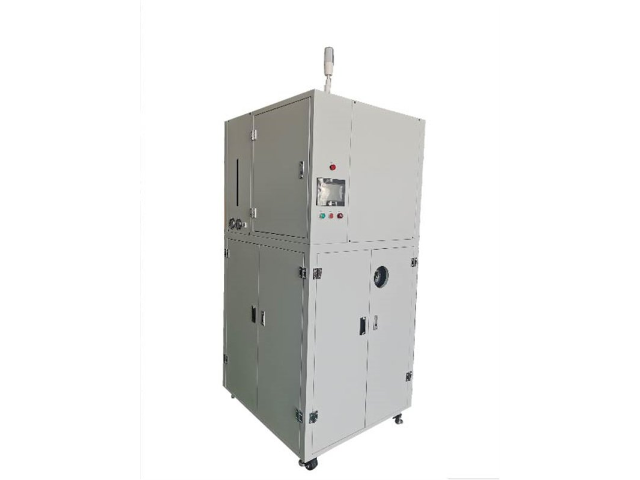
半导体芯片封装用环氧塑封料生产过程中,会产生含邻苯二甲酸二丁酯(DBP)的废溶剂,这类溶剂纯度直接影响塑封料的流动性和封装密封性,若含有微量杂质,可能导致芯片封装后出现分层、开裂等问题。真空蒸馏回收机针对半导体行业高纯度需求,采用 “超洁净蒸馏系统 + 离子交换除杂” 工艺:蒸馏腔体内部采用镜面抛光处理,配备高效粒子捕集器,可去除粒径≥0.1μm 的颗粒杂质;同时在精馏塔中填充特种离子交换树脂,吸附溶剂中的金属离子(如 Na+、K+、Fe3 + 等),使金属离子含量控制在 1ppb 以下。某半导体封装材料企业引入该设备后,回收 DBP 溶剂纯度达 99.995%,金属离子总含量低于 0.5ppb,用于环氧塑封料生产后,封装芯片的气密性合格率提升至 99.8%,远高于行业平均水平。该设备溶剂回收率达 93%,每年为企业节省溶剂采购成本约 110 万元,减少半导体行业危废排放约 55 吨,助力我国半导体产业突破关键材料回收瓶颈。
工业废气处理用活性炭再生中,会使用含二氯乙烷的脱附溶剂,这类废溶剂含有活性炭粉末和吸附的有机污染物,传统回收设备因活性炭粉末堵塞管道,导致脱附效率下降。真空蒸馏回收机采用 “活性炭粉末预处理 + 污染物分解 + 真空蒸馏” 系统:预处理阶段采用气旋分离装置分离活性炭粉末,分离效率达 99.5%;通过紫外光氧化装置分解有机污染物,降解率达 98%;蒸馏阶段控制真空度在 - 0.09MPa、温度在 83℃,实现二氯乙烷回收,同时配备管道反吹装置,防止粉末残留堵塞。某环保企业使用该设备后,二氯乙烷回收率达 92%,每年节省溶剂成本约 55 万元,活性炭再生效率提升 30%,再生后的活性炭吸附容量恢复率达 95% 以上,符合工业废气处理要求,减少有机污染物排放约 40 吨,推动环保行业资源循环利用。真空蒸馏回收机具备液位报警双重保护,低液位、高液位均能及时提醒。

新能源光伏组件接线盒灌封胶生产中,真空蒸馏回收机除实现环氧树脂溶剂高效回收外,还针对石英砂填料易沉积的问题,优化水力旋流器的转速与导流结构,使石英砂分离效率进一步提升至 99.8%。同时,在蒸馏塔底部增设残渣自动排出装置,避免环氧单体残留结块堵塞。某光伏组件企业应用升级后的设备后,不只环氧树脂溶剂回收率稳定在 91%,还实现石英砂的二次利用,每年额外创造填料成本节约约 15 万元,灌封后的接线盒在 - 40℃至 85℃的极端温度循环测试中,绝缘性能无明显衰减,完全符合 IEC 61730-2016 标准,减少电子危废排放约 38 吨。真空蒸馏回收机操作面板采用防水设计,避免车间潮湿环境导致设备故障。连云港医药行业真空蒸馏回收机环保吗
真空蒸馏回收机可定制多槽式机型,实现多种溶剂同时分开回收。连云港医药行业真空蒸馏回收机环保吗
工业智能水表(如物联网远传水表)机芯组件清洗中,会使用含乙酸丁酯的清洗溶剂,这类废溶剂含有金属碎屑(如黄铜颗粒)和润滑油残留,传统回收设备无法去除润滑油,导致机芯卡滞。真空蒸馏回收机采用 “润滑油吸附 + 碎屑过滤 + 真空蒸馏” 工艺:通过活性白土吸附柱去除润滑油,吸附率达 99.5%;通过 0.5μm 滤网过滤金属碎屑,过滤效率达 99.9%;蒸馏阶段控制真空度 - 0.092MPa、温度 126℃,同时配备机芯运行测试仪验证清洗效果。某水表企业使用该设备后,乙酸丁酯回收率达 91%,每年节省成本约 50 万元,水表机芯卡滞故障率从 5% 降至 0.1%,计量精度符合 GB/T 778-2018 一级表标准,减少机械危废排放约 26 吨,推动智能水表远程计量可靠性提升。连云港医药行业真空蒸馏回收机环保吗