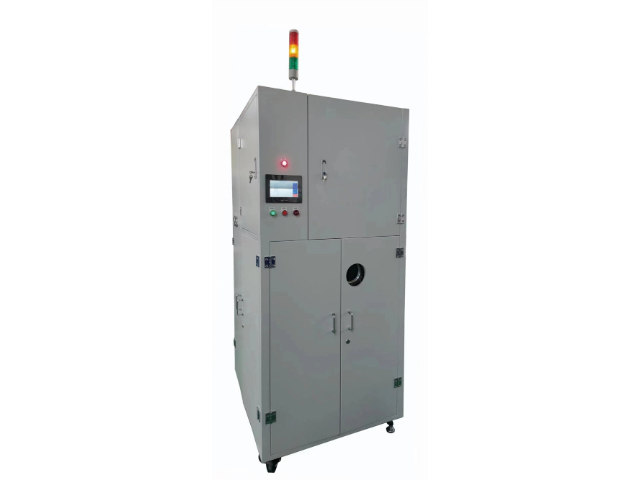
工业锅炉管道除垢清洗中,会使用含盐酸的除垢溶剂,这类废溶剂含有水垢(碳酸钙、镁)和管道腐蚀产物,传统处理方式盐酸回收率低,且水垢处理难度大。真空蒸馏回收机采用 “水垢沉淀 + 腐蚀产物过滤 + 盐酸蒸馏” 工艺:加入碳酸钙沉淀剂,使水垢形成沉淀,沉淀率达 99%;通过 5μm 滤网过滤腐蚀产物,去除率达 99.5%;蒸馏阶段控制真空度在 - 0.08MPa、温度在 83℃,实现盐酸回收,浓度可调整至 10%,符合除垢要求。某热力公司使用该设备后,每年回收盐酸约 60 吨,节省采购成本约 50 万元,水垢回收率达 85%(可再利用),管道腐蚀率降低 40%,减少含酸危废排放约 50 吨,延长锅炉使用寿命,降低热力生产能耗。真空蒸馏回收机可回收医药行业废反应溶剂,减少原料浪费,提升企业效益。连云港废油真空蒸馏回收机日常维护
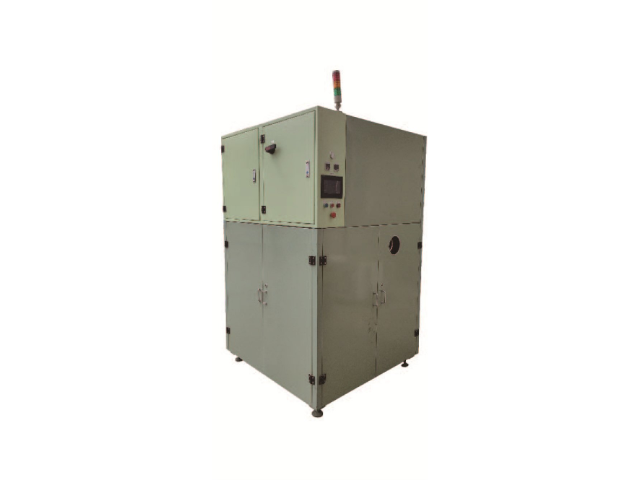
工业水质在线监测仪(如 COD 在线监测仪)试剂配制中,会使用含硫酸的溶剂,这类废溶剂含有有机物残留(如邻苯二甲酸氢钾)和金属离子(如 Fe³+、Cu²+),传统回收设备硫酸回收率低,且有机物残留影响试剂精度。真空蒸馏回收机采用 “有机物氧化 + 离子吸附 + 真空蒸馏” 系统:通过紫外 - 臭氧协同氧化装置降解有机物,降解率达 99.5%;通过阳离子交换树脂吸附金属离子,去除率达 99.8%;蒸馏阶段控制真空度 - 0.089MPa、温度 105℃,实现硫酸回收,浓度可调整至 98% 的试剂级标准,同时配备 COD 检测仪,确保回收溶剂配制的试剂误差≤±2%。某环保仪器企业应用该设备后,硫酸回收率达 93%,每年节省成本约 48 万元,水质监测数据准确性提升,减少含酸危废排放约 42 吨,符合环保监测仪器高精度要求。常熟零排放真空蒸馏回收机哪个品牌好真空蒸馏回收机设备使用寿命长,正常维护下可使用8-10年。
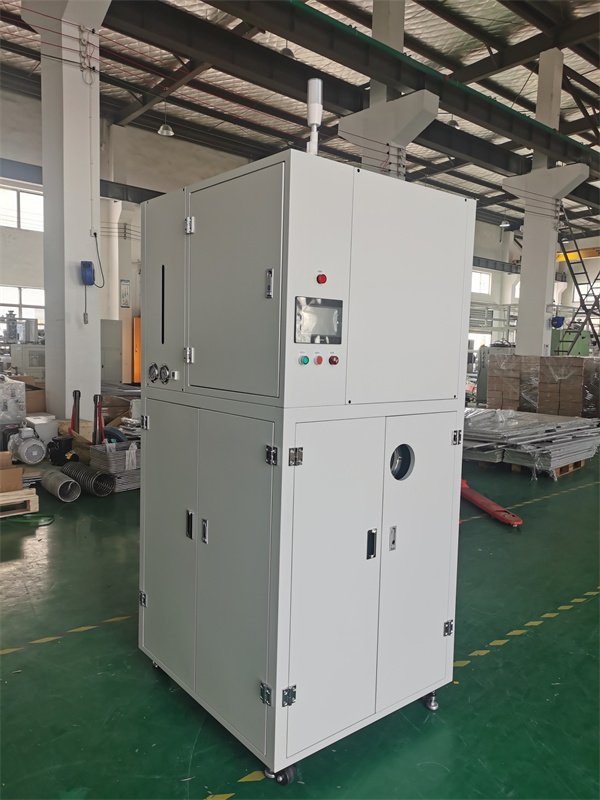
纺织印染行业在印花、染色环节会使用溶剂,产生的废溶剂含有染料残留和助剂,传统处理方式多为直接排放,污染水体。真空蒸馏回收机针对纺织印染废溶剂特点,采用预处理脱色和真空蒸馏相结合的工艺,先去除废溶剂中的染料残留,再进行溶剂回收。某纺织印染企业引入该设备后,废溶剂回收率达 89%,回收的溶剂重新用于印花生产,每年为企业节省溶剂成本约 55 万元,同时减少了染料废水对水体的污染,帮助企业通过环保检查,提升了企业绿色生产形象。
新能源光伏组件接线盒灌封胶生产中,会使用含环氧树脂的溶剂,这类废溶剂含有未聚合的环氧单体和石英砂填料,传统回收设备无法分离石英砂,导致回收溶剂用于灌封时绝缘性能下降,且环氧单体易黏附管道。真空蒸馏回收机采用 “石英砂分离 + 环氧单体提纯 + 真空蒸馏” 工艺:通过水力旋流器分离石英砂(利用密度差异分选),分离效率达 99.7%;通过分子蒸馏技术提纯环氧单体,纯度提升至 99.9%;蒸馏阶段控制真空度 - 0.097MPa、温度 110℃,避免环氧单体高温聚合,同时配备绝缘电阻测试仪,确保回收溶剂灌封后接线盒绝缘电阻≥10¹²Ω。某光伏组件企业使用该设备后,环氧树脂溶剂回收率达 91%,每年节省成本约 62 万元,接线盒绝缘失效故障率从 4% 降至 0.2%,在户外高温环境中运行稳定性提升,真空蒸馏回收机蒸馏过程可视化,可通过观察窗实时查看蒸馏状态。
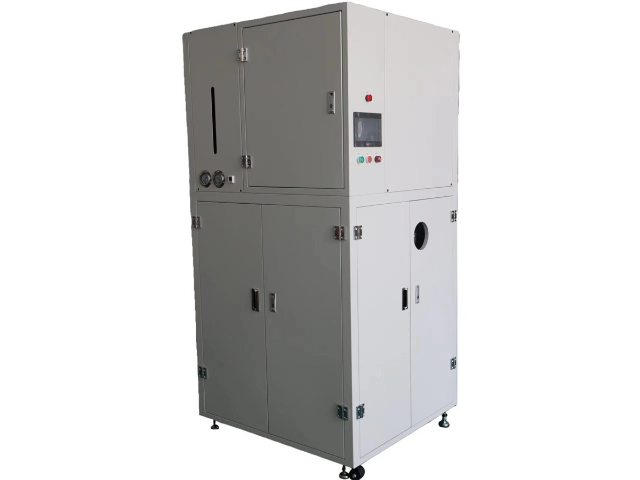
工业大型冷却塔(如闭式冷却塔)盘管除垢清洗中,会使用含盐酸的除垢溶剂,这类废溶剂含有水垢(碳酸钙、镁)和腐蚀产物(如氧化铁),传统回收设备盐酸回收率低,且水垢易堵塞管道,影响清洗效率。真空蒸馏回收机采用 “水垢沉淀 + 腐蚀产物过滤 + 真空蒸馏” 系统:加入碳酸钙沉淀剂使水垢形成絮状沉淀,沉淀率达 99.8%;通过 5μm 滤网过滤腐蚀产物,过滤效率达 99.5%;蒸馏阶段控制真空度 - 0.088MPa、温度 83℃,实现盐酸回收,浓度可调整至 15% 的除垢标准,同时配备管道自动反吹装置,防止沉淀残留堵塞。某热力企业应用该设备后,盐酸回收率达 90%,每年节省成本约 53 万元,冷却塔盘管除垢效率提升 30%,换热效率恢复至新设备水平的 95%,减少含酸危废排放约 45 吨,降低工业制冷能耗。真空蒸馏回收机具备故障自动复位功能,轻微故障可自行恢复,减少停机损失。相城区废油真空蒸馏回收机优势
真空蒸馏回收机加热系统散热均匀,避免局部过热导致设备损坏。连云港废油真空蒸馏回收机日常维护
新能源汽车动力电池盖板激光焊接后清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有焊接烟尘和金属氧化物(如镍、钴氧化物),传统回收设备无法去除烟尘,导致盖板密封槽堵塞,影响电池防水性能。真空蒸馏回收机采用 “烟尘过滤 + 氧化物吸附 + 真空蒸馏” 系统:通过 HEPA 高效滤网(过滤精度 0.3μm)过滤焊接烟尘,去除率达 99.97%;通过氧化铝吸附剂吸附金属氧化物,吸附率达 99.5%;蒸馏阶段控制真空度 - 0.093MPa、温度 78℃,实现乙醇回收,同时配备密封性测试仪,确保清洗后盖板防水等级达 IP68。某电池企业应用该设备后,乙醇回收率达 92%,每年节省成本约 55 万元,电池盖板密封合格率从 95% 提升至 99.8%,减少电池漏液风险,减少焊接危废排放约 30 吨,符合动力电池安全标准。连云港废油真空蒸馏回收机日常维护