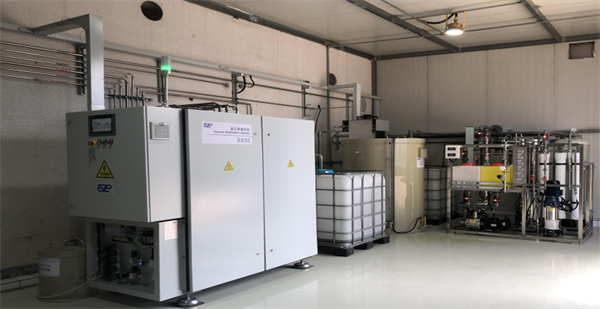
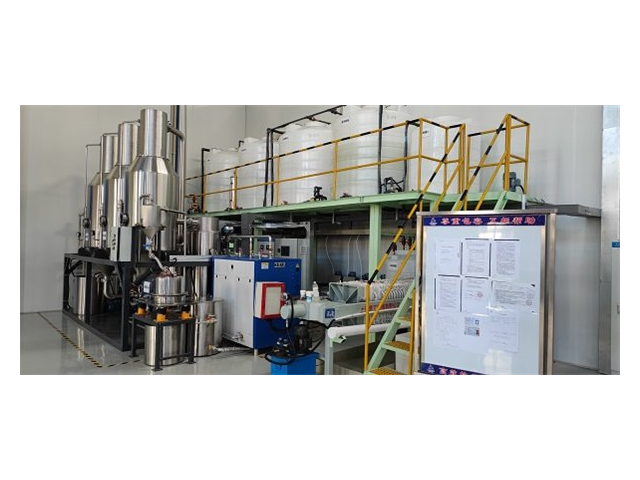
唯恒塬环保食品加工废水蒸发器针对果蔬加工、果汁生产、罐头加工产生的废水设计,可处理含糖分、有机酸、悬浮物的食品废水,单台设备日处理量可达8-45吨。设备采用卫生级结构设计,易拆装、易清洗,符合食品行业卫生管理要求,同时采用低温蒸发技术,避免废水变质,保护物料风味相关成分。系统可将食品废水浓缩减量,冷凝水可回用于清洗、配料前道工序,浓缩液可用于饲料加工,实现资源化利用。设备运行平稳、无异味外泄,可布置在食品生产车间附近,搭配全自动控制功能,减少人工操作强度,在多个食品加工企业项目中稳定应用。废水蒸发器采用高效换热管束,热交换效率可达96%以上,节能效果突出。重庆印染废水蒸发器优势
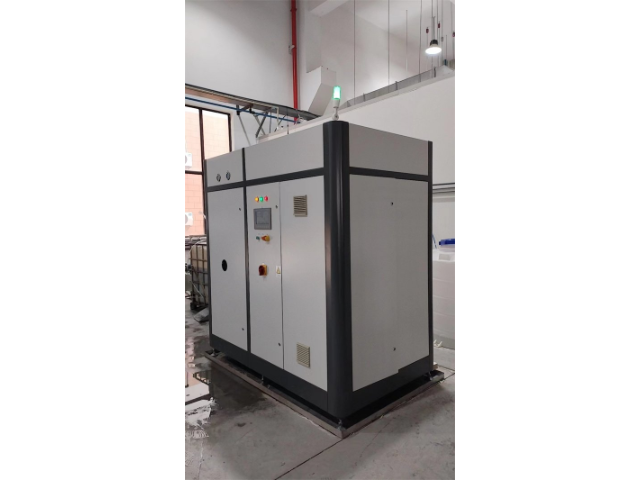
唯恒塬环保电加热废水蒸发器采用高效电加热管作为加热源,无需蒸汽与导热油,适配小型企业、实验室、小型车间等场景,处理量覆盖500L/天至8吨/天。设备加热效率高,热利用率达96%以上,运行功耗可控,可根据处理量调节加热功率,降低能源消耗,单吨水蒸发能耗控制在30-45kWh。系统采用一体化结构,占地2-5㎡,安装灵活,无需复杂改造,操作界面简洁,一键启动即可自动运行,支持无人值守。设备适配高盐、清洗废水、小型生产废液等多种场景,可实现废水浓缩减量与水资源回用,为小型企业提供低成本、易操作的废水处理方案。辽宁零排放废水蒸发器环保吗废水蒸发器具备故障自诊断功能,快速定位故障点,缩短维修时间。
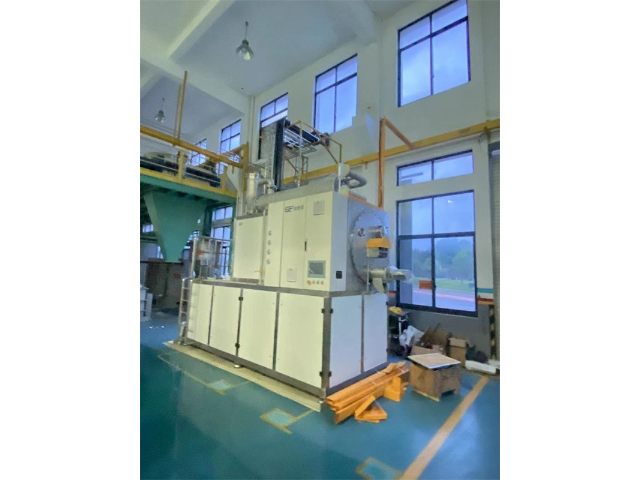
唯恒塬环保化工废水蒸发器可适应反应母液、精馏残液、洗涤废水等复杂组分废水,耐受高粘度、高结晶、易起泡物料,在有机化工、无机化工、精细化工场景中持续运行。设备采用大流量循环结构与防堵设计,减少维护频次,在长周期运行中保持蒸发效率平稳。系统可将废水进行浓缩,降低委外处置量,同时回收水资源,减少企业综合处理成本。设备主体可适应酸碱与高温环境,搭配消泡、除沫结构提升运行稳定性。在多个化工园区项目中,设备可帮助企业实现废水稳定减量,为连续化生产提供保障。
火力发电厂脱硫废水处理中,唯恒塬环保科技(苏州)有限公司的纳米流体强化废水蒸发器凭借性能赢得广认可。该设备通过在传热介质中添加纳米颗粒,借助其高比表面积和独特热物理性质,有效降低流体热阻、提升传热效率。针对脱硫废水成分复杂、易结垢的特点,采用氧化铝纳米流体的蒸发器传热系数较传统设备提升40%,不*减少了设备占地面积,还降低了蒸汽消耗。此外,纳米颗粒能抑制钙镁离子结晶,使设备连续运行时间延长至8-10个月,大幅降低了电厂废水处理的运维成本,助力电力企业实现绿色低碳发展。废水蒸发器可处理高盐有机废水,盐与有机物分离彻底,处置更便捷。

唯恒塬环保化工母液废水蒸发器针对有机化工、无机化工、精细化工生产过程中产生的反应母液、精馏残液、洗涤废液设计,可耐受温度变化、酸碱度波动与组分复杂的工况。设备日处理量可根据企业需求定制在10吨至100吨区间,在连续生产场景中保持运行状态平稳。系统采用防粘壁、防起泡结构,减少有机物焦化与泡沫外溢,提升运行安全性。设备可将母液进行高度浓缩,减少委外处置量,降低企业环保支出。冷凝水经过处理后可回用于配料、清洗等工序,提升水资源循环利用率。在多个化工企业生产线配套项目中,该设备可与生产流程同步运行,满足企业稳定生产与环保达标需求。废水蒸发器具备超压自动报警与泄压功能,双重保护设备安全。重庆进口废水蒸发器性价比
废水蒸发器可处理高粘度废水,通过搅拌装置提升蒸发效率,避免局部过热。重庆印染废水蒸发器优势
唯恒塬环保农药废水蒸发器针对农药、除草剂、杀菌剂生产产生的高COD、高盐、含毒性有机物废水设计,可处理COD浓度在20000-100000mg/L的废水,单台设备日处理量可达12-60吨。设备采用密闭式蒸发结构,减少有毒有机物挥发,保障操作环境安全,同时采用防粘壁与消泡设计,降低有机物焦化与泡沫外溢概率。系统可将农药废水浓缩至原体积的10%以下,浓缩液便于后续合规处置,冷凝水经深度处理后可回用于生产,提升水资源循环利用率。设备耐受农药废水的强腐蚀性与高毒性工况,维护间隔可达4个月以上,搭配故障预警功能,降低运维成本,在多个农药生产企业项目中稳定运行。重庆印染废水蒸发器优势