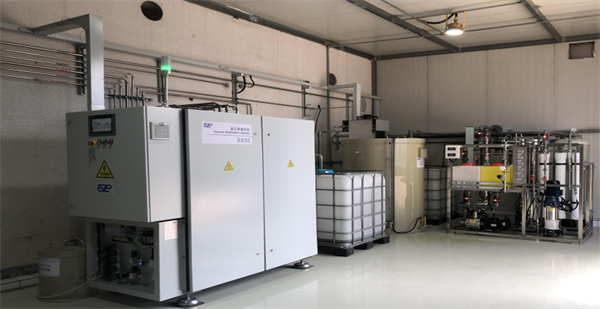
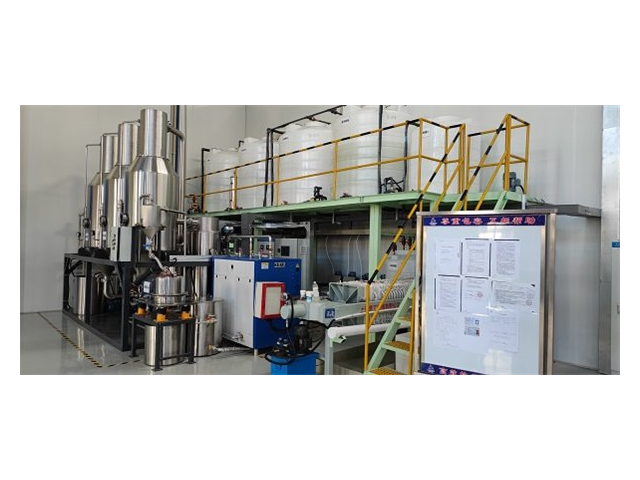
物联网技术的深度应用让废水处理更智能,唯恒塬环保科技(苏州)有限公司的物联网赋能智能废水蒸发器实现了远程监控与故障预警的全流程覆盖。设备搭载各类高精度传感器,实时采集温度、压力、流量等运行数据,通过5G网络传输至云端平台。企业管理人员可通过手机APP或电脑端随时随地查看设备运行状态,远程调整参数、控制操作。当设备出现异常时,系统基于大数据分析快速判断故障类型和位置,并自动推送预警信息。在化工园区集中式废水处理站的应用中,该设备使故障响应时间缩短80%,维护成本降低30%,明显提升了园区废水处理的智能化管理水平。废水蒸发器具备液位自动控制功能,维持废水液位稳定,确保蒸发效果。工业园区低温真空废水蒸发器
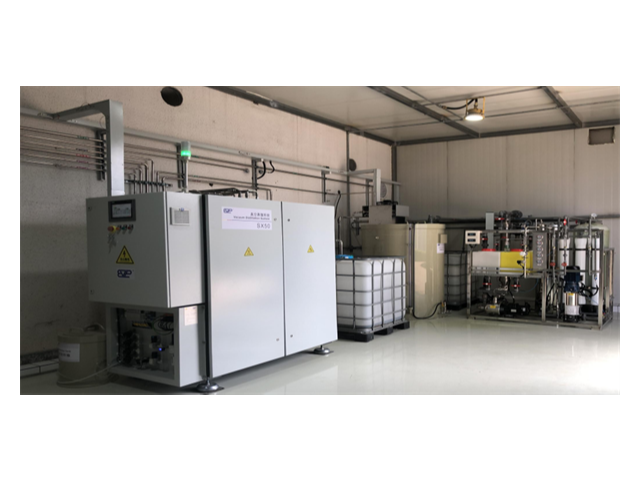
唯恒塬环保撬装式废水蒸发器采用整体集成框架设计,设备重量与尺寸经过优化,可通过吊装与车辆运输实现快速转场,日处理水量可覆盖5吨至50吨区间,适合应急治理、临时项目、野外施工废水处理场景。设备在工厂完成整体组装与调试,到达现场后只需完成水电对接即可投入运行,安装周期控制在1至3天,缩短项目落地时间。整机采用全自动运行模式,具备开机自检、故障提醒、自动保护等功能,降低现场操作难度。设备适应多种水质条件,可处理高盐、高COD、含油等不同类型废水,在多个应急废水处理项目中发挥作用,为企业提供灵活高效的治理方案。辽宁废水蒸发器环保吗废水蒸发器具备超压保护功能,防止设备因压力过高损坏,延长使用寿命。
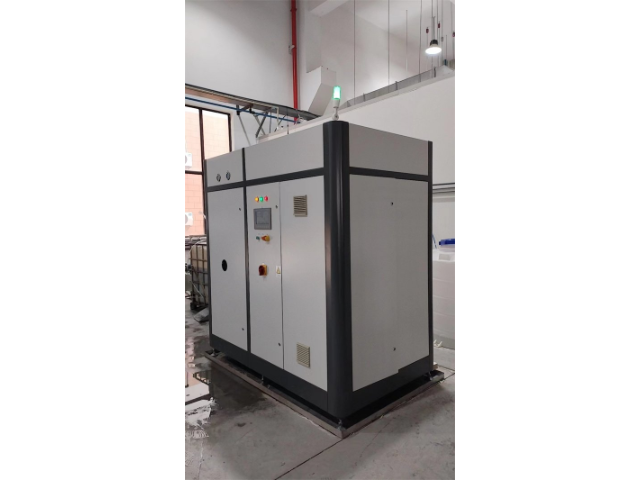
食品饮料行业的乳清废水处理中,唯恒塬环保科技(苏州)有限公司的三效降膜蒸发器凭借高效资源化优势备受青睐。乳清废水含乳糖、乳清蛋白等有价成分,传统处理方式易造成资源浪费和环境污染。该设备采用三级串联蒸发设计,利用前效二次蒸汽作为后效热源,蒸汽消耗较单效蒸发降低70%。降膜式换热结构传热系数高,可在低温环境下完成浓缩,保留乳清蛋白的活性。处理过程中,废水先经预处理去除悬浮物,再进入蒸发器浓缩,浓缩液可回收乳糖和乳清蛋白,冷凝水达标后回用于生产清洗。某乳制品厂应用后,排水量减少80%,年回收乳糖价值超百万元,实现了废水资源化的良性循环。
对于高浓度有机废水,厌氧-蒸发联合处理工艺展现出强大的处理能力。先利用厌氧生物反应器降解废水中大部分有机物,降低废水的COD浓度,再通过蒸发器进一步浓缩处理。在食品发酵企业中,该工艺可处理含有大量糖类、蛋白质的高浓度废水,厌氧过程产生的沼气可作为蒸发器的辅助能源,实现能源的内部循环利用。经联合处理后,废水的体积可缩减至90%以上,剩余的浓缩液便于安全处置,有效解决了高浓度有机废水处理难度大、成本高的难题0。废水蒸发器可处理实验室小批量废水,处理效率高,无需长时间等待。

唯恒塬环保导热油加热废水蒸发器采用导热油作为加热介质,无需依赖蒸汽锅炉,适配无蒸汽供应、蒸汽成本较高的厂区,单台设备日处理量可达5-40吨,广应用于小型化工、机械加工、电子等行业。设备加热温度可控,可根据废水特性调节至60-120℃,适配不同浓度、不同组分的工业废水,蒸发效率稳定。系统采用高效换热结构,导热油热量利用率达95%以上,降低能源消耗,同时配备导热油循环回收系统,减少损耗。设备采用一体化设计,占地小、安装快,出厂前完成预装调试,现场对接水电即可投用,搭配故障自诊断功能,降低运维难度,为无蒸汽厂区提供灵活的废水处理方案。废水蒸发器无需专业技术人员值守,启动后自动完成全流程处理,节省人力。辽宁废水蒸发器环保吗
废水蒸发器无二次污染,纯物理蒸发工艺,符合绿色生产理念。工业园区低温真空废水蒸发器
唯恒塬环保垃圾渗滤液蒸发器可处理垃圾填埋场、焚烧厂产生的高浓度废水,在高有机物、高氨氮、高盐分工况下可保持连续运行时长超过 6000 小时。设备采用抗污染结构与强化换热设计,提升复杂水质下的运行稳定性,减少结垢与堵塞情况。系统可将渗滤液进行浓缩减量,降低后续处置压力,冷凝水经处理后可满足回用或排放要求。设备配备完善的安全保护与自动控制结构,适应 24 小时连续运行,降低人工运维工作量。在多个固废综合处置项目中,设备可为渗滤液稳定处理提供可行方案。工业园区低温真空废水蒸发器