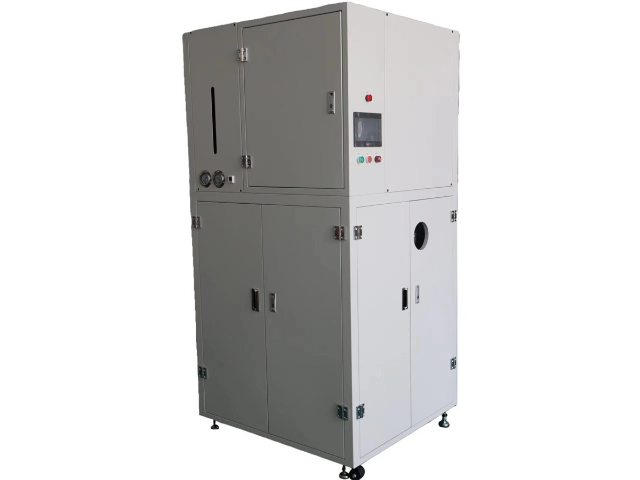
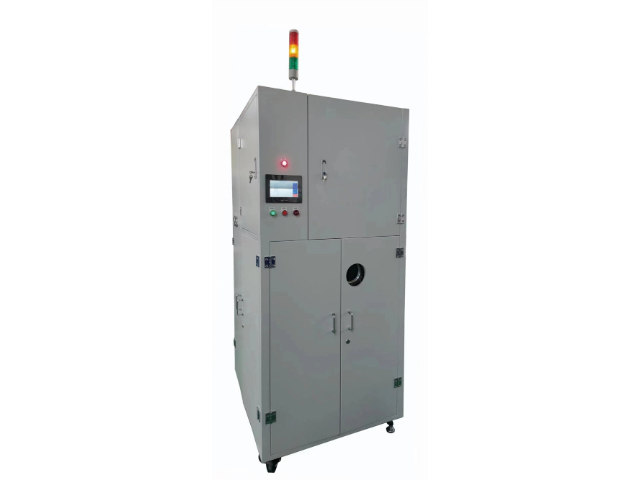
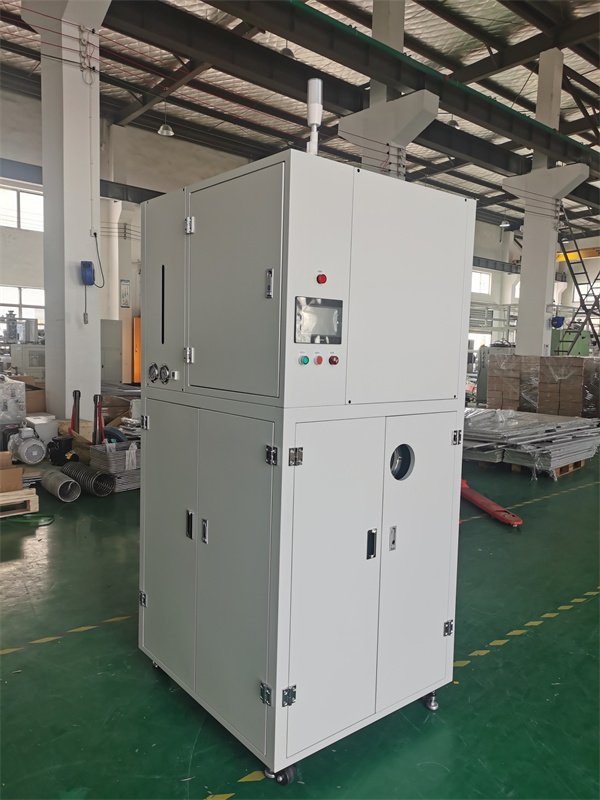
工业智能水表(如物联网远传水表)机芯组件清洗中,会使用含乙酸丁酯的清洗溶剂,这类废溶剂含有金属碎屑(如黄铜颗粒)和润滑油残留,传统回收设备无法去除润滑油,导致机芯卡滞。真空蒸馏回收机采用 “润滑油吸附 + 碎屑过滤 + 真空蒸馏” 工艺:通过活性白土吸附柱去除润滑油,吸附率达 99.5%;通过 0.5μm 滤网过滤金属碎屑,过滤效率达 99.9%;蒸馏阶段控制真空度 - 0.092MPa、温度 126℃,同时配备机芯运行测试仪验证清洗效果。某水表企业使用该设备后,乙酸丁酯回收率达 91%,每年节省成本约 50 万元,水表机芯卡滞故障率从 5% 降至 0.1%,计量精度符合 GB/T 778-2018 一级表标准,减少机械危废排放约 26 吨,推动智能水表远程计量可靠性提升。真空蒸馏回收机具备故障自诊断功能,快速定位故障点,缩短维修时间。吴中区间歇式真空蒸馏回收机优势

出色运动器材(如碳纤维自行车车架)成型后清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有碳纤维碎屑和树脂残留,传统回收设备无法去除碳纤维碎屑,导致车架表面出现划痕,影响产品强度与美观。真空蒸馏回收机采用 “碳纤维碎屑过滤 + 树脂溶解 + 真空蒸馏” 工艺:通过 0.1μm 的聚四氟乙烯滤膜过滤碳纤维碎屑,过滤效率达 99.9%;加入树脂溶解剂,将残留树脂分解为可溶于乙醇的小分子物质;蒸馏阶段控制真空度 - 0.093MPa、温度 78℃,实现乙醇回收,同时配备拉伸强度测试仪,确保清洗后车架拉伸强度符合 GB/T 228.1-2021 标准。某运动器材企业使用该设备后,乙醇回收率达 92%,每年节省成本约 48 万元,自行车车架划痕率从 7% 降至 0.2%,产品合格率提升至 99.7%,减少碳纤维危废排放约 22 吨,助力出色运动器材品质升级。吴中区间歇式真空蒸馏回收机优势真空蒸馏回收机能耗比传统常压蒸馏设备节省40%,大幅降低运营成本。
出色音响设备(如蓝牙音箱)外壳喷涂后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有涂料残渣和色粉颗粒,传统回收设备无法去除色粉,导致清洗后外壳出现色差,影响产品外观。真空蒸馏回收机采用 “涂料溶解 + 色粉吸附 + 真空蒸馏” 工艺:加入涂料溶解助剂将残渣分解为可溶物;通过活性白土吸附柱吸附色粉颗粒,吸附率达 99.7%;蒸馏阶段控制真空度 - 0.092MPa、温度 77℃,实现乙酸乙酯回收,同时配备色差仪在线检测,确保回收溶剂无色素残留,外壳色差 ΔE≤0.5。某音响企业使用该设备后,乙酸乙酯回收率达 91%,每年节省成本约 45 万元,蓝牙音箱外壳外观合格率从 93% 提升至 99.8%,产品市场竞争力明显提升,减少涂料危废排放约 22 吨,符合出色消费电子外观要求。
新能源汽车锂电池铜箔表面处理中,会使用含硫酸镍的电解液溶剂,这类废溶剂含有铜离子、镍离子和有机添加剂,传统处理方式金属离子回收率低,且产生大量含重金属危废。真空蒸馏回收机采用 “金属离子分离 + 硫酸镍蒸馏 + 纯度提纯” 工艺:通过螯合树脂吸附柱分离铜、镍离子,离子去除率达 99.8%,吸附的金属离子可进一步回收利用;蒸馏阶段控制真空度在 - 0.09MPa、温度在 100℃,实现硫酸镍溶液回收;之后通过结晶提纯,使硫酸镍浓度达 20%,符合铜箔表面处理要求。某锂电池铜箔企业应用该设备后,每年回收硫酸镍约 70 吨,节省采购成本约 60 万元,重金属危废排放量减少 80 吨,回收硫酸镍用于铜箔处理后,铜箔表面粗糙度 Ra 值稳定在 0.3μm 以内,符合锂电池极片制作标准,助力新能源汽车电池性能提升。真空蒸馏回收机回收后的溶剂可直接用于生产,减少新溶剂采购,降低成本。
香精香料生产行业中,溶剂不只是原料载体,还影响香精香料的品质,废溶剂回收需确保无异味、无杂质。真空蒸馏回收机采用精密精馏工艺,结合高效脱臭装置,能去除废溶剂中的异味物质和杂质,使回收溶剂符合香精香料生产要求。某香精香料企业引入该设备后,回收溶剂纯度高、无异味,可直接回用于香精香料提取和调配,回收率稳定在 93% 左右,每年节省溶剂采购成本约 75 万元,同时减少了废溶剂对环境的影响,符合食品添加剂行业绿色生产要求。真空蒸馏回收机可回收食品行业废萃取溶剂,无残留,符合食品安全要求。工业园区医药行业真空蒸馏回收机价格对比
真空蒸馏回收机可回收印刷行业废润版液溶剂,减少资源浪费与环保压力。吴中区间歇式真空蒸馏回收机优势
新能源汽车车载空调蒸发器铝翅片清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有灰尘、油污和氧化皮,传统回收设备无法去除氧化皮,导致翅片散热性能下降,影响空调制冷效果。真空蒸馏回收机采用 “氧化皮酸洗 + 灰尘过滤 + 真空蒸馏” 系统:加入弱酸性清洗剂将氧化皮转化为可溶盐;通过 1μm 滤网过滤灰尘,过滤效率达 99.8%;蒸馏阶段控制真空度 - 0.093MPa、温度 78℃,实现乙醇回收,同时配备散热性能测试仪,确保清洗后蒸发器散热效率提升 15% 以上。某汽车电子企业使用该设备后,乙醇回收率达 92%,每年节省成本约 55 万元,车载空调制冷速度提升 20%,能耗降低 10%,减少铝危废排放约 30 吨,符合新能源汽车节能要求。吴中区间歇式真空蒸馏回收机优势