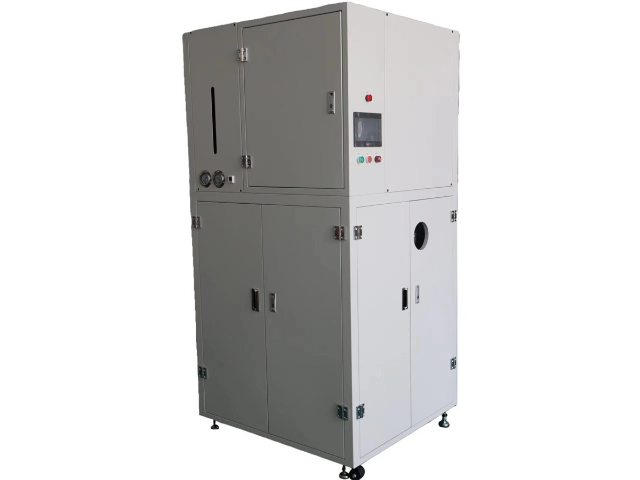
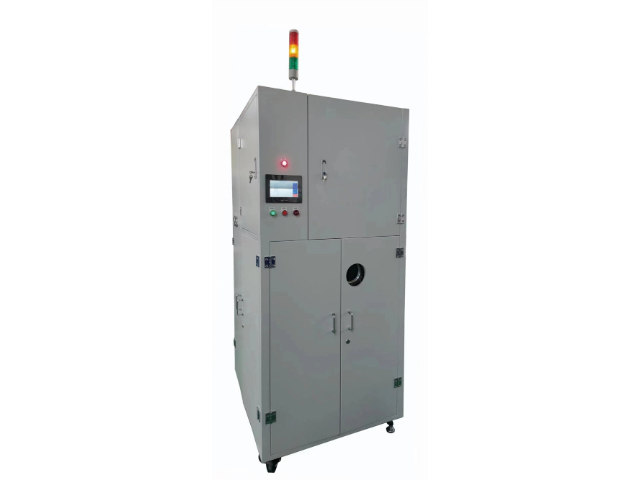
工业大型冷却塔(如闭式冷却塔)盘管除垢清洗中,会使用含盐酸的除垢溶剂,这类废溶剂含有水垢(碳酸钙、镁)和腐蚀产物(如氧化铁),传统回收设备盐酸回收率低,且水垢易堵塞管道,影响清洗效率。真空蒸馏回收机采用 “水垢沉淀 + 腐蚀产物过滤 + 真空蒸馏” 系统:加入碳酸钙沉淀剂使水垢形成絮状沉淀,沉淀率达 99.8%;通过 5μm 滤网过滤腐蚀产物,过滤效率达 99.5%;蒸馏阶段控制真空度 - 0.088MPa、温度 83℃,实现盐酸回收,浓度可调整至 15% 的除垢标准,同时配备管道自动反吹装置,防止沉淀残留堵塞。某热力企业应用该设备后,盐酸回收率达 90%,每年节省成本约 53 万元,冷却塔盘管除垢效率提升 30%,换热效率恢复至新设备水平的 95%,减少含酸危废排放约 45 吨,降低工业制冷能耗。真空蒸馏回收机运行无异味扩散,改善车间作业环境,保护员工职业健康。北京多功能真空蒸馏回收机制造商

轴承制造过程中,精密清洗环节会使用高纯度溶剂,产生的废溶剂含有少量金属碎屑和油污,若不回收利用会增加企业成本。真空蒸馏回收机配备了高精度过滤系统,能有效去除废溶剂中的金属碎屑和油污,再通过真空蒸馏实现溶剂回收。某轴承企业使用该设备后,废溶剂回收率达 91%,回收的溶剂纯度符合精密清洗要求,可直接回用于轴承清洗,每年为企业节省溶剂成本约 45 万元,同时减少了废溶剂排放,符合机械制造行业环保生产标准,助力企业提升产品质量和竞争力。连云港医药行业真空蒸馏回收机价格对比真空蒸馏回收机占地面积小,可嵌入现有生产线,无需额外占用空间。
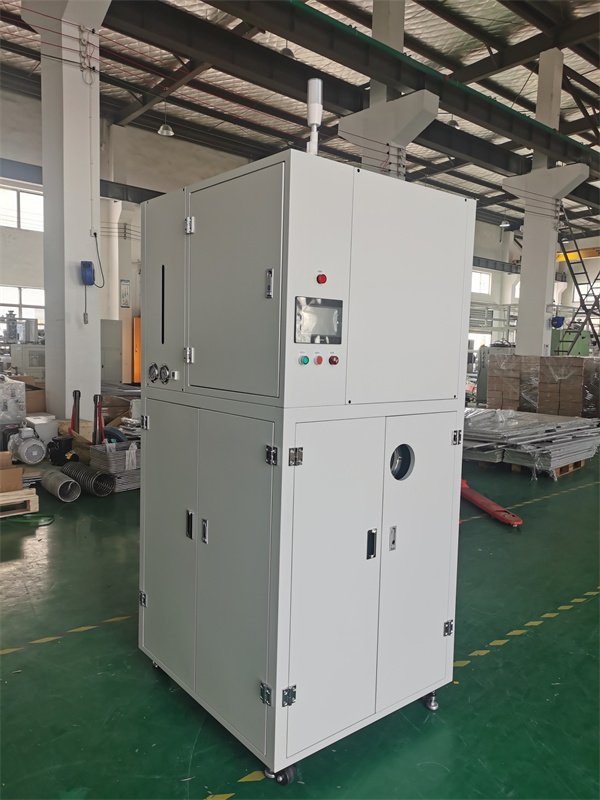
在氟化工行业生产中,含氟废溶剂具有强腐蚀性且回收难度大,传统设备易受腐蚀导致使用寿命短。真空蒸馏回收机针对这一痛点,采用哈氏合金等耐氟腐蚀材质打造主要蒸馏部件,同时优化密封结构防止氟化物泄漏。某氟化工企业引入该设备后,设备连续无故障运行时间突破 8000 小时,废溶剂回收率稳定在 92% 以上,回收的含氟溶剂经检测纯度符合生产要求,每年为企业减少溶剂采购成本约 90 万元,同时避免了氟化物直接排放对土壤和水源的污染,符合氟化工行业环保治理标准。
工业废水处理用活性炭吸附塔再生中,会使用含甲醇的脱附溶剂,这类废溶剂含有吸附的有机污染物(如苯、甲苯),传统回收设备因污染物挥发,导致甲醇回收率低且污染环境。真空蒸馏回收机采用 “污染物冷凝 + 甲醇蒸馏 + 尾气处理” 系统:通过 - 10℃冷凝装置回收有机污染物(可进一步处理),回收率达 98%;蒸馏阶段控制真空度在 - 0.09MPa、温度在 65℃,实现甲醇回收;尾气通过活性炭吸附 + 催化燃烧处理,排放符合 GB 31571-2015《石油化学工业污染物排放标准》。某环保企业使用该设备后,甲醇回收率达 92%,每年节省溶剂成本约 45 万元,活性炭再生效率提升 25%,减少有机废气排放约 30 吨,推动活性炭吸附技术在废水处理中的广泛应用。真空蒸馏回收机具备故障报警声光提示,便于及时发现与处理故障。

出色医疗器械(如人工关节)钛合金表面喷砂后清洗中,会使用含乙醇的精密清洗溶剂,这类废溶剂含有钛合金砂粒(粒径通常为 5-50μm)和油污,若砂粒未彻底去除,会导致后续表面处理工序出现划痕缺陷。真空蒸馏回收机采用 “多级砂粒分离 + 真空蒸馏 + 精密过滤” 工艺:首级通过旋风分离器分离大粒径砂粒(≥20μm),分离效率达 98%;第二级采用袋式过滤器分离中粒径砂粒(5-20μm),过滤精度达 5μm;蒸馏阶段控制真空度在 - 0.09MPa、蒸馏温度在 40℃,实现乙醇高效回收;之后通过 0.2μm 的聚四氟乙烯滤膜进行精密过滤,去除微小油污和残留砂粒。某医疗器械企业引入该设备后,回收乙醇中砂粒含量低于 0.0001%,油污含量低于 0.001%,用于人工关节清洗后,钛合金表面粗糙度 Ra 值稳定在 0.1μm 以内,无划痕缺陷,产品合格率从原来的 96% 提升至 99.8%。设备运行数据显示,乙醇回收率达 93%,每年节省溶剂成本约 55 万元,减少含砂粒危废排放约 25 吨,为出色医疗器械生产提供了可靠的清洗保障。真空蒸馏回收机采用智能温控芯片,控温精度±1℃,确保回收质量一致。连云港医药行业真空蒸馏回收机价格对比
真空蒸馏回收机加热管可拆卸更换,维护便捷,不影响整体作业进度。北京多功能真空蒸馏回收机制造商
出色音响设备(如耳机单元)外壳喷涂后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有涂料残渣和色粉颗粒,传统回收设备无法去除色粉,导致清洗后外壳出现色差,影响产品外观。真空蒸馏回收机采用 “涂料溶解 + 色粉吸附 + 真空蒸馏” 工艺:加入涂料溶解助剂将残渣分解为可溶物;通过活性白土吸附柱吸附色粉颗粒,吸附率达 99.7%;蒸馏阶段控制真空度 - 0.092MPa、温度 77℃,实现乙酸乙酯回收,同时配备色差仪在线检测,确保回收溶剂无色素残留,外壳色差 ΔE≤0.5。某音响企业使用该设备后,乙酸乙酯回收率达 91%,每年节省成本约 45 万元,耳机外壳外观合格率从 93% 提升至 99.8%,产品市场竞争力明显提升,减少涂料危废排放约 22 吨,符合出色消费电子外观要求。北京多功能真空蒸馏回收机制造商