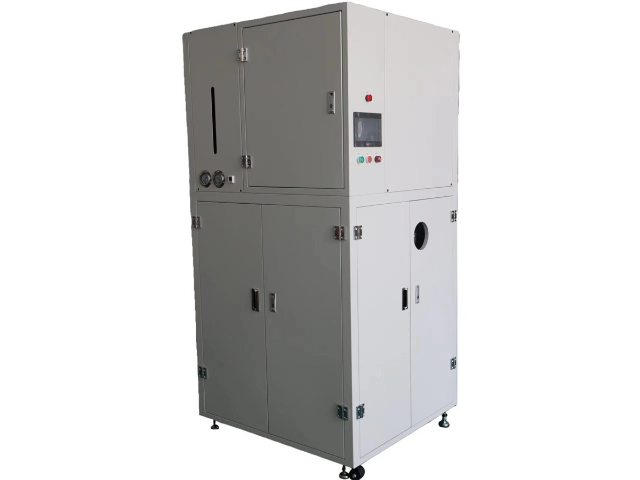
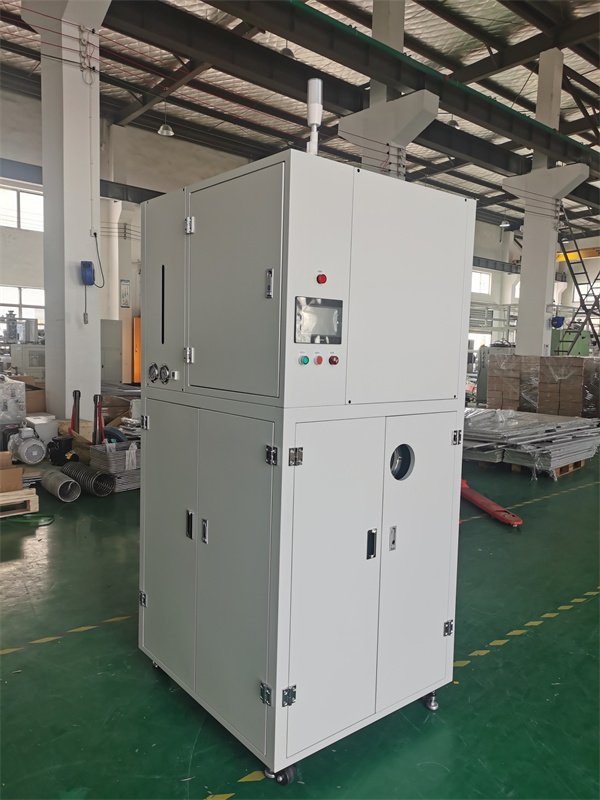
工业大型风机(如离心风机)叶片表面防腐涂覆后清洗中,会使用含二甲苯的清洗溶剂,这类废溶剂含有涂料残渣和颜料颗粒,传统回收设备无法去除颜料,导致清洗后叶片出现色差,影响防腐效果。真空蒸馏回收机采用 “涂料溶解 + 颜料吸附 + 真空蒸馏” 工艺:加入涂料溶解助剂将残渣分解为可溶物;通过活性白土吸附柱去除颜料颗粒,吸附率达 99.7%;蒸馏阶段控制真空度 - 0.094MPa、温度 138℃,实现二甲苯回收,同时配备色差仪在线检测,确保回收溶剂无色素残留,叶片色差 ΔE≤1.0。某风机制造企业使用该设备后,二甲苯回收率达 91%,每年节省成本约 62 万元,风机叶片防腐涂层附着力达 5MPa 以上,耐盐雾性能达 1000 小时,减少涂料危废排放约 35 吨,延长风机户外使用寿命。真空蒸馏回收机可回收医药行业废提取溶剂,符合GMP生产规范。浙江低温真空蒸馏回收机性价比

医用输液袋用聚氯乙烯(PVC)粒子生产中,粒子清洗会使用含二氯甲烷的溶剂,这类溶剂挥发性强、毒性高,传统回收设备密封不严导致溶剂挥发损失大,既增加成本又危害操作人员健康。真空蒸馏回收机采用 “全密闭回收系统 + 低温冷凝 + 毒性控制” 设计:设备进料、蒸馏、出料全程在密闭不锈钢系统中进行,采用磁力驱动泵避免轴封泄漏;冷凝系统采用 - 10℃冷冻盐水,冷凝效率达 99.5%,减少溶剂挥发;同时在操作区域设置有毒气体检测传感器,实时监控二氯甲烷浓度,浓度超标时自动报警并启动排风系统,确保操作人员接触浓度低于国家职业接触限值(200mg/m³)。某医用 PVC 粒子企业应用该设备后,二氯甲烷回收率达 93%,每年节省溶剂成本约 55 万元,溶剂挥发损失率从传统设备的 12% 降至 1.5%,操作区域二氯甲烷浓度稳定在 50mg/m³ 以下,回收溶剂用于 PVC 粒子清洗后,粒子纯度符合医用标准,无溶剂残留超标问题,保障医用输液袋的使用安全,符合医药行业严苛的生产要求。平顶山废水处理真空蒸馏回收机装置真空蒸馏回收机可回收电子元器件封装废溶剂,不损伤元器件残留痕迹。
在氟化工行业生产中,含氟废溶剂具有强腐蚀性且回收难度大,传统设备易受腐蚀导致使用寿命短。真空蒸馏回收机针对这一痛点,采用哈氏合金等耐氟腐蚀材质打造主要蒸馏部件,同时优化密封结构防止氟化物泄漏。某氟化工企业引入该设备后,设备连续无故障运行时间突破 8000 小时,废溶剂回收率稳定在 92% 以上,回收的含氟溶剂经检测纯度符合生产要求,每年为企业减少溶剂采购成本约 90 万元,同时避免了氟化物直接排放对土壤和水源的污染,符合氟化工行业环保治理标准。
印刷行业在生产过程中会产生大量含苯、甲苯、二甲苯等成分的废溶剂,这类废溶剂具有挥发性强、易燃易爆的特点,处理难度较大。真空蒸馏回收机采用防爆设计,配备了完善的安全保护系统,包括温度超限报警、压力异常自动停机等功能,确保设备在安全环境下运行。同时,该设备能在低温真空环境下实现废溶剂的高效回收,减少了溶剂挥发损失。某印刷企业应用该设备后,废溶剂回收率达 94%,每年节省溶剂采购费用约 60 万元,同时消除了废溶剂储存、运输过程中的安全隐患,符合印刷行业安全环保生产要求。真空蒸馏回收机采用耐腐蚀管道,避免溶剂腐蚀导致的泄漏隐患。
工业生物制药设备(如发酵罐)内壁消毒后清洗中,会使用含过氧化氢的清洗溶剂,这类废溶剂含有蛋白质残留和微生物菌体,传统回收设备无法彻底去除蛋白质,导致设备交叉污染风险增加。真空蒸馏回收机采用 “蛋白质氧化 + 菌体过滤 + 真空蒸馏” 工艺:通过紫外 - 臭氧协同氧化装置降解蛋白质,降解率达 99.6%;通过 0.22μm 无菌滤膜过滤微生物菌体,过滤效率达 99.99%;蒸馏阶段控制真空度 - 0.09MPa、温度 100℃,实现过氧化氢溶液回收,浓度可调整至 3% 的消毒标准,同时配备无菌检测仪,确保回收溶剂无菌。某生物制药企业使用该设备后,过氧化氢回收率达 89%,每年节省成本约 55 万元,发酵罐交叉污染率从 4% 降至 0.1%,药品合格率提升,减少医药危废排放约 30 吨,符合 GMP 生产标准。真空蒸馏回收机具备自动排液功能,回收完成后溶剂自动排出,无需人工操作。苏州溶剂真空蒸馏回收机设备厂家
真空蒸馏回收机可定制不同容量腔体,适配小批量、大批量溶剂回收需求。浙江低温真空蒸馏回收机性价比
工业智能传感器(如温湿度传感器)外壳防水涂覆中,会使用含硅烷偶联剂的溶剂,这类废溶剂含有未反应的硅烷水解物和塑料碎屑,传统回收设备无法彻底分离水解物,导致回收溶剂用于涂覆时防水性能下降。真空蒸馏回收机采用 “水解物吸附 + 碎屑分离 + 真空蒸馏” 系统:通过氨基改性树脂吸附柱定向吸附硅烷水解物,去除率达 99.6%;通过气旋分离装置分离塑料碎屑,分离效率达 99.5%;蒸馏阶段控制真空度在 - 0.095MPa、温度在 80℃,避免硅烷高温聚合,同时配备防水性能测试仪,确保回收溶剂涂覆后外壳防水等级达 IP67。某传感器企业使用该设备后,硅烷溶剂回收率达 92%,每年节省成本约 48 万元,传感器防水失效故障率从 6% 降至 0.3%,在潮湿工业环境中使用寿命延长 2 年以上,减少电子危废排放约 22 吨,符合工业物联网设备高可靠性要求。浙江低温真空蒸馏回收机性价比