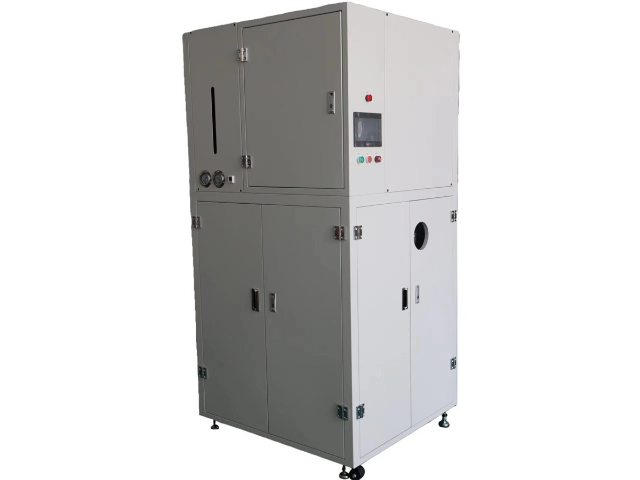
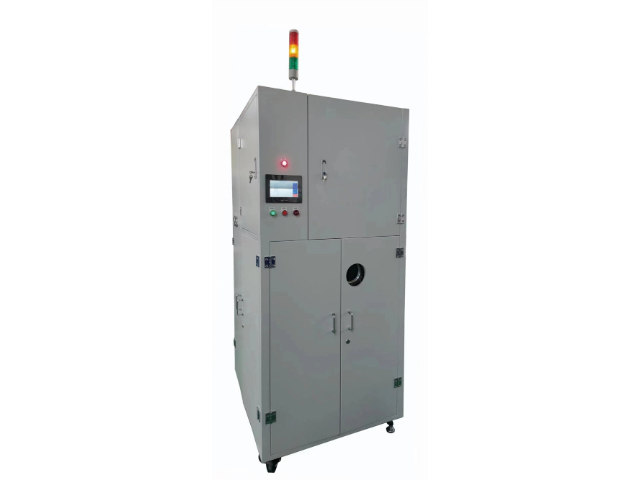
工业智能阀门(如电动蝶阀)阀杆密封面加工后清洗中,会使用含异丙醇的清洗溶剂,这类废溶剂含有金属碎屑(如不锈钢 316L 颗粒)和密封脂残留,传统回收设备无法去除微米级碎屑,导致密封面磨损,阀门泄漏率超标。真空蒸馏回收机采用 “梯度过滤 + 密封脂分解 + 真空蒸馏” 工艺:先通过 1μm、0.5μm、0.1μm 的三层金属滤膜过滤碎屑,过滤效率达 99.99%;再加入密封脂专门使用分解剂,将其转化为可溶于异丙醇的小分子物质;蒸馏阶段控制真空度 - 0.093MPa、温度 82℃,同时配备激光粒度仪实时监控溶剂纯度。某阀门企业应用该设备后,异丙醇回收率达 93%,每年节省成本约 58 万元,阀门泄漏率从原来的 0.05% 降至 0.005%,符合 API 607 防火标准,减少金属危废排放约 30 吨,延长阀门使用寿命至 8 年以上。真空蒸馏回收机能耗可控,可根据回收量调节能耗,进一步节省成本。乌海NMP提纯真空蒸馏回收机系统

新能源光伏逆变器散热片铝合金阳极氧化处理中,会使用含草酸的电解液溶剂,这类废溶剂含有铝离子、草酸铁等杂质,传统处理方式草酸回收率低,且产生的含铝危废难以处置。真空蒸馏回收机采用 “草酸蒸馏回收 + 铝离子去除 + 杂质净化” 工艺:通过真空蒸馏(真空度 - 0.09MPa、温度 80-90℃)将草酸从废电解液中分离,回收率达 92%,回收草酸浓度可调整至 10%-15%,符合阳极氧化工艺要求;采用草酸钙沉淀法去除铝离子,加入碳酸钙调节 pH 值至 4-5,使铝离子形成草酸钙沉淀,沉淀去除率达 99%;之后通过离子交换树脂去除草酸铁等杂质,确保回收草酸纯度。某光伏逆变器企业使用该设备后,每年回收草酸约 50 吨,节省采购成本约 40 万元,含铝危废排放量减少 60 吨,回收草酸用于散热片阳极氧化处理后,氧化膜厚度均匀、散热性能达标,逆变器工作温度降低 5-8℃,提升了逆变器的运行稳定性和使用寿命,助力光伏产业高效发电。重庆减压真空蒸馏回收机供应商真空蒸馏回收机具备自动关机延时功能,回收完成后延时关机,保护设备。
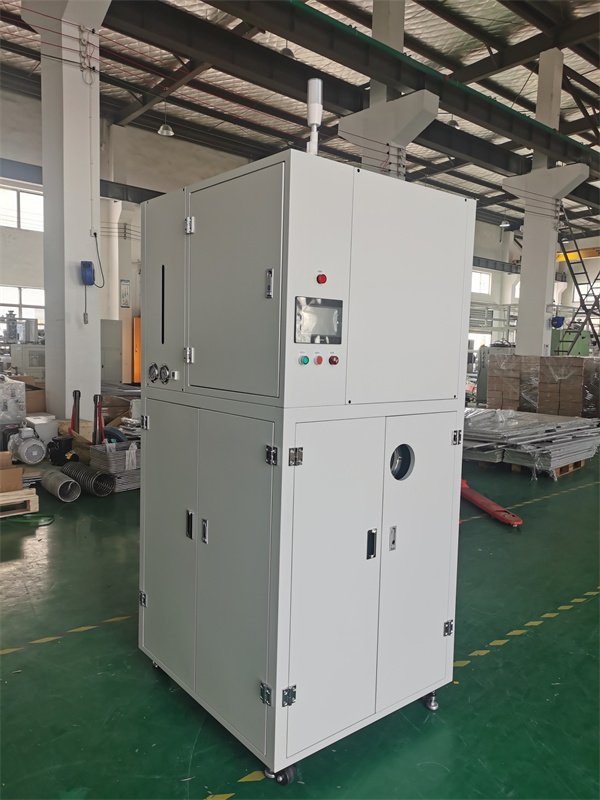
出色音响设备(如耳机单元)外壳喷涂后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有涂料残渣和色粉颗粒,传统回收设备无法去除色粉,导致清洗后外壳出现色差,影响产品外观。真空蒸馏回收机采用 “涂料溶解 + 色粉吸附 + 真空蒸馏” 工艺:加入涂料溶解助剂将残渣分解为可溶物;通过活性白土吸附柱吸附色粉颗粒,吸附率达 99.7%;蒸馏阶段控制真空度 - 0.092MPa、温度 77℃,实现乙酸乙酯回收,同时配备色差仪在线检测,确保回收溶剂无色素残留,外壳色差 ΔE≤0.5。某音响企业使用该设备后,乙酸乙酯回收率达 91%,每年节省成本约 45 万元,耳机外壳外观合格率从 93% 提升至 99.8%,产品市场竞争力明显提升,减少涂料危废排放约 22 吨,符合出色消费电子外观要求。
新能源智能充电桩外壳注塑后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有塑料降解产物和模具脱模剂,传统回收设备无法去除降解产物,导致清洗后外壳出现银丝缺陷。真空蒸馏回收机采用 “降解产物吸附 + 脱模剂分离 + 真空蒸馏” 工艺:通过大孔吸附树脂吸附塑料降解产物(如小分子烯烃),吸附率达 99.6%;通过破乳剂分离脱模剂,破乳率达 99.2%;蒸馏阶段控制真空度在 - 0.093MPa、温度在 77℃(乙酸乙酯沸点),实现溶剂回收,同时配备外观检测仪,确保清洗后外壳无银丝缺陷。某充电桩企业使用该设备后,乙酸乙酯回收率达 91%,每年节省成本约 49 万元,外壳银丝缺陷率从 7% 降至 0.2%,产品外观合格率提升至 99.8%,在户外暴晒环境中抗老化性能达标,减少塑料危废排放约 27 吨,符合新能源充电设施耐用性要求。真空蒸馏回收机残渣排放量极少,且可集中处理,降低废弃物处理成本。
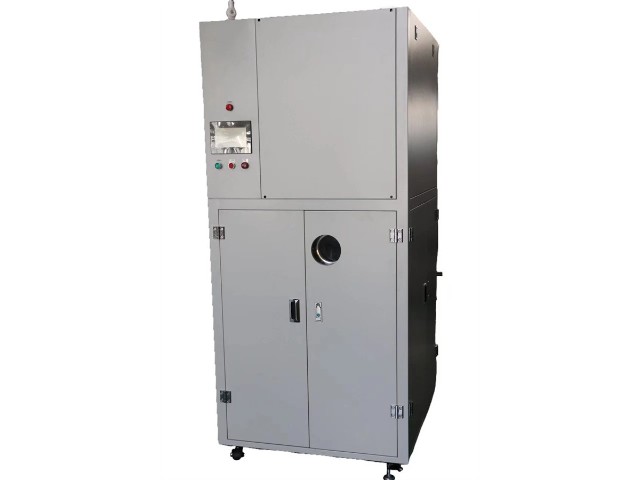
出色医疗器械(如手术剪刀)不锈钢表面抛光后清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有抛光蜡和金属碎屑,传统回收设备无法去除抛光蜡,导致器械表面出现划痕,影响使用安全性。真空蒸馏回收机采用 “抛光蜡乳化 + 碎屑过滤 + 真空蒸馏” 系统:加入蜡质乳化剂将抛光蜡转化为乳浊液,乳化率达 99.5%;通过 0.2μm 精密滤网过滤金属碎屑,过滤效率达 99.99%;蒸馏阶段控制真空度 - 0.093MPa、温度 78℃,实现乙醇回收,同时配备表面粗糙度测试仪,确保清洗后器械表面 Ra≤0.05μm。某医疗器械企业应用该设备后,乙醇回收率达 92%,每年节省成本约 50 万元,手术剪刀表面无划痕,符合 YY/T 0294.1-2016 标准,减少医疗危废排放约 22 吨,保障手术器械使用安全。真空蒸馏回收机采用负压蒸馏技术,无需高温即可分离溶剂,大幅降低能源损耗。乌海清洗剂真空蒸馏回收机生产公司
真空蒸馏回收机采用无油真空泵,避免油污污染溶剂,提升回收纯度。乌海NMP提纯真空蒸馏回收机系统
工业离心式水泵泵轴表面镀铬后清洗中,会使用含盐酸的清洗溶剂,这类废溶剂含有铬离子和金属碎屑,传统回收设备盐酸回收率低,且铬离子易造成环境污染。真空蒸馏回收机采用 “铬离子螯合 + 碎屑过滤 + 真空蒸馏” 工艺:通过二乙基二硫代氨基甲酸钠(DDTC)螯合铬离子,形成稳定螯合物后过滤分离,铬离子去除率达 99.9%;通过 1μm 滤网过滤金属碎屑,过滤效率达 99.8%;蒸馏阶段控制真空度 - 0.088MPa、温度 83℃,实现盐酸回收。某水泵制造企业使用该设备后,盐酸回收率达 90%,每年节省成本约 48 万元,铬离子排放量符合 GB 8978-1996《污水综合排放标准》,泵轴镀铬层附着力达 4B 级,水泵使用寿命延长至 5 年,减少含铬危废排放约 40 吨。乌海NMP提纯真空蒸馏回收机系统