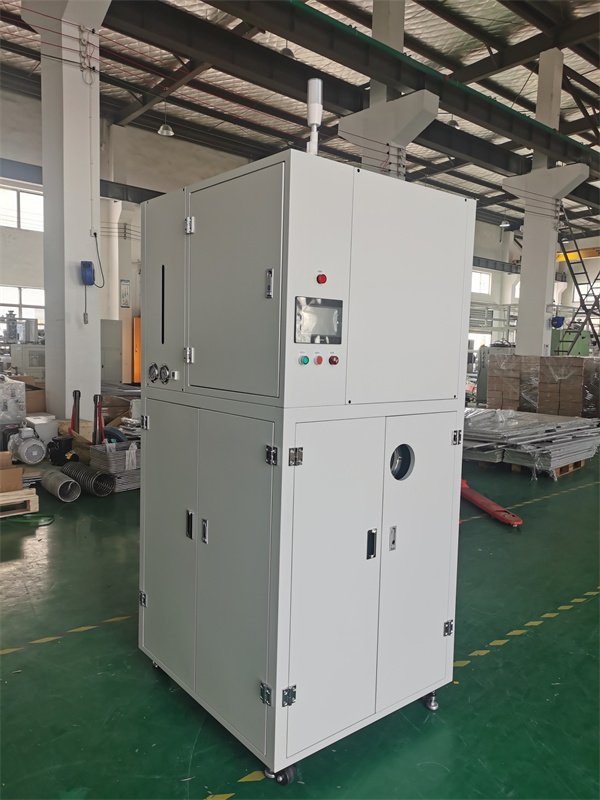
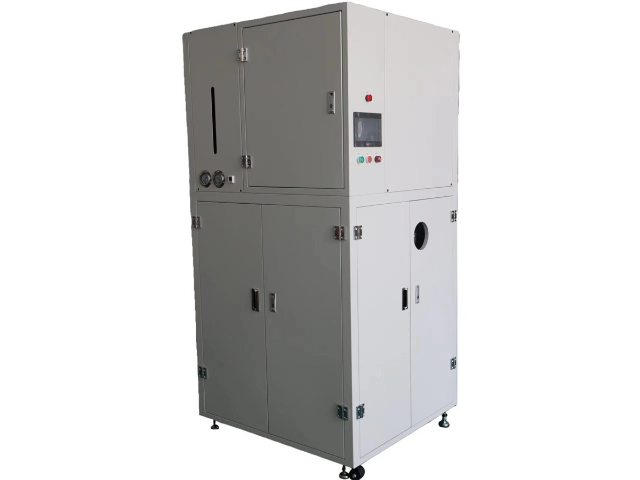
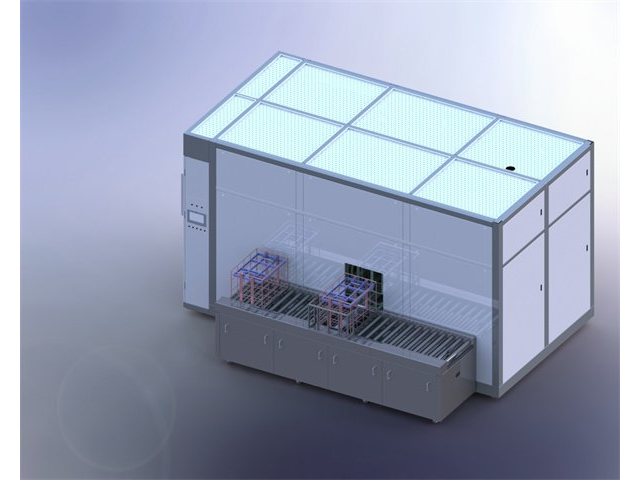
在航空航天材料生产领域,对溶剂纯度和生产环境要求较高,废溶剂处理需达到严格标准。真空蒸馏回收机采用超洁净设计,设备内部零部件经过特殊处理,避免了金属离子等杂质污染溶剂,同时配备了在线纯度检测系统,确保回收溶剂符合航空航天材料生产要求。某航空航天材料企业应用该设备后,回收溶剂纯度达到 99.9% 以上,可直接回用于出色材料生产,溶剂回收率稳定在 94% 左右,既保障了产品质量,又减少了资源浪费,助力企业攻克出色材料生产中的环保难题。真空蒸馏回收机可对接生产线实现连续进料回收,无需人工频繁操作。广东废液真空蒸馏回收机采购平台
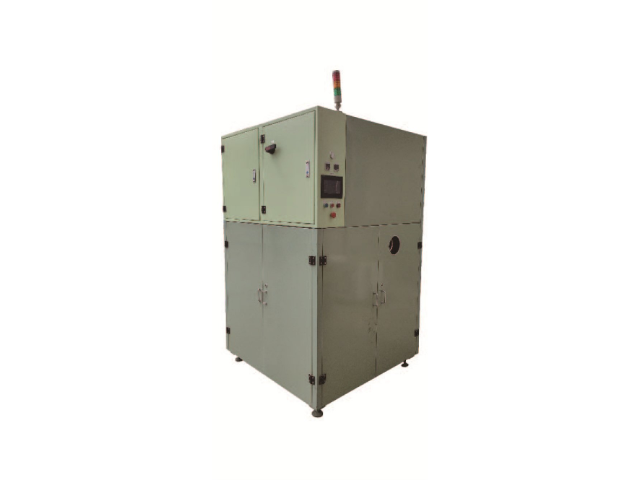
出色音响设备(如蓝牙音箱)外壳喷涂后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有涂料残渣和色粉颗粒,传统回收设备无法去除色粉,导致清洗后外壳出现色差,影响产品外观。真空蒸馏回收机采用 “涂料溶解 + 色粉吸附 + 真空蒸馏” 工艺:加入涂料溶解助剂将残渣分解为可溶物;通过活性白土吸附柱吸附色粉颗粒,吸附率达 99.7%;蒸馏阶段控制真空度 - 0.092MPa、温度 77℃,实现乙酸乙酯回收,同时配备色差仪在线检测,确保回收溶剂无色素残留,外壳色差 ΔE≤0.5。某音响企业使用该设备后,乙酸乙酯回收率达 91%,每年节省成本约 45 万元,蓝牙音箱外壳外观合格率从 93% 提升至 99.8%,产品市场竞争力明显提升,减少涂料危废排放约 22 吨,符合出色消费电子外观要求。广东废液真空蒸馏回收机采购平台真空蒸馏回收机冷凝系统采用高效换热设计,冷凝速度提升40%,减少损耗。
在氟化工行业生产中,含氟废溶剂具有强腐蚀性且回收难度大,传统设备易受腐蚀导致使用寿命短。真空蒸馏回收机针对这一痛点,采用哈氏合金等耐氟腐蚀材质打造主要蒸馏部件,同时优化密封结构防止氟化物泄漏。某氟化工企业引入该设备后,设备连续无故障运行时间突破 8000 小时,废溶剂回收率稳定在 92% 以上,回收的含氟溶剂经检测纯度符合生产要求,每年为企业减少溶剂采购成本约 90 万元,同时避免了氟化物直接排放对土壤和水源的污染,符合氟化工行业环保治理标准。
新能源智能充电桩外壳注塑后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有塑料降解产物和模具脱模剂,传统回收设备无法去除降解产物,导致清洗后外壳出现银丝缺陷。真空蒸馏回收机采用 “降解产物吸附 + 脱模剂分离 + 真空蒸馏” 工艺:通过大孔吸附树脂吸附塑料降解产物(如小分子烯烃),吸附率达 99.6%;通过破乳剂分离脱模剂,破乳率达 99.2%;蒸馏阶段控制真空度在 - 0.093MPa、温度在 77℃(乙酸乙酯沸点),实现溶剂回收,同时配备外观检测仪,确保清洗后外壳无银丝缺陷。某充电桩企业使用该设备后,乙酸乙酯回收率达 91%,每年节省成本约 49 万元,外壳银丝缺陷率从 7% 降至 0.2%,产品外观合格率提升至 99.8%,在户外暴晒环境中抗老化性能达标,减少塑料危废排放约 27 吨,符合新能源充电设施耐用性要求。真空蒸馏回收机支持手动、自动双模式操作,灵活适配不同作业需求。

农药中间体生产过程中,废溶剂含有有毒有害杂质,处理不当会对操作人员健康和环境造成威胁。真空蒸馏回收机采用全密闭负压运行系统,有效防止有毒气体泄漏,保障操作人员安全,同时配备了尾气处理装置,对蒸馏过程中产生的少量尾气进行净化处理后排放。某农药中间体企业使用该设备后,车间有毒气体浓度远低于国家限值标准,废溶剂回收率达 92%,回收的溶剂重新用于生产,每年为企业节省成本约 60 万元,同时减少了有害废弃物排放,符合化工行业安全环保生产要求。真空蒸馏回收机可回收高粘度废溶剂,通过加热稀释实现高效回收。宁德真空蒸馏回收机
真空蒸馏回收机具备液位报警双重保护,低液位、高液位均能及时提醒。广东废液真空蒸馏回收机采购平台
新能源光伏组件接线盒灌封胶生产中,真空蒸馏回收机除实现环氧树脂溶剂高效回收外,还针对石英砂填料易沉积的问题,优化水力旋流器的转速与导流结构,使石英砂分离效率进一步提升至 99.8%。同时,在蒸馏塔底部增设残渣自动排出装置,避免环氧单体残留结块堵塞。某光伏组件企业应用升级后的设备后,不只环氧树脂溶剂回收率稳定在 91%,还实现石英砂的二次利用,每年额外创造填料成本节约约 15 万元,灌封后的接线盒在 - 40℃至 85℃的极端温度循环测试中,绝缘性能无明显衰减,完全符合 IEC 61730-2016 标准,减少电子危废排放约 38 吨。广东废液真空蒸馏回收机采购平台