刀片钝化、崩齿或安装错位会导致切割时无法顺畅剪切材料,产生撕裂性毛刺;若采用热丝切割,热丝直径不匹配、表面氧化或温度不均会造成材料熔融不充分,形成熔融毛刺。解决对策:定期检查**状态,发现刀片钝化及时打磨或更换,确保刀片安装牢固且与切割方向夹角精细(误差控制在±°内);热丝切割优先选用镍铬合金材质,根据材料厚度选择直径,定期清理热丝表面氧化层,保证热丝张力均匀(一般控制在5-8N)。2.工艺参数失配:切割速度与热输入量不匹配是产生毛刺的主要工艺原因。切割速度过快时,材料未充分熔融或剪切就被分离,易形成撕裂毛刺;速度过慢则会导致材料过度熔融,产生熔融堆积毛刺。解决对策:根据EPS材料密度调整切割参数,低密度(10-20kg/m³)材料热丝切割速度可控制在5-10m/min,机械刀片切割速度3-6m/min;中密度(20-35kg/m³)材料热丝切割速度3-5m/min,机械刀片切割速度2-4m/min。同时通过试切验证,以切割面无毛刺、边缘平整为标准微调速度。3.材料固定不牢:切割过程中材料发生微小位移或振动,会导致切割轨迹偏离,产生不规则毛刺。解决对策:启用设备真空吸附系统,采用分区吸附模式提升小尺寸工件固定稳定性;对于厚度超过100mm的厚料。友利塑机为客户服务,要做到更好。宁夏EPS板材打包机设备厂

后期加价一些小厂家会用“价”吸引采购者下单,签订合同后却以“需要额外配置进料系统”“安装调试需要额外收费”“质保期3个月”等理由要求加价。避坑方法:签订正式合同,在合同中明确设备的配置清单、价格包含的内容(如安装调试、培训)、质保期、售后服务政策等,避免口头承诺。陷阱3:“三无”产品,售后无保障部分小作坊生产的设备无品牌、无生产资质、无质量检测报告,设备质量差,且没有任何售后服务——设备出现故障后,厂家直接失联。避坑方法:采购前要求厂家提供营业执照、生产许可证、质量检测报告等资质文件;优先选择有品牌、有口碑的厂家,避免采购“三无”产品。陷阱4:夸大设备功能,实际无法满足需求一些厂商会夸大设备的切割功能,比如宣称“半自动设备可切割复杂雕花”“小型设备可满足日产量2000米”,实际使用时却无法实现。避坑方法:明确告知厂家自己的产品规格和产能需求,要求厂家进行现场测试,用实际切割效果验证设备功能,避免被宣传话术误导。陷阱5:配件供应不及时,影响生产部分厂家规模小,不具备配件的生产能力,设备出现故障后,需要从其他地方采购配件,导致配件供应不及时,设备长期停机。避坑方法:询问厂家是否有完善的配件仓库。济南造型切割机设备厂友利塑机始终坚持 “讲团结,重科技,创品质,守信誉” 的治厂方针。

EPS线条切割***化:毛刺与尺寸偏差解决对策及关键设备参数解析EPS(聚苯乙烯泡沫)线条凭借轻质、保温、造型多样等优势,广泛应用于建筑装饰、包装缓冲等领域。切割加工是EPS线条成型的环节,然而边缘毛刺、尺寸偏差等问题频发,不*影响产品外观美观度,还会降低装配精度与结构稳定性。本文将系统分析EPS线条切割过程中边缘毛刺和尺寸偏差的成因,提出针对性解决对策,并深入拆解直接影响切割质量的设备参数,为行业生产提供技术参考。一、EPS线条切割常见问题:成因与解决对策在EPS线条切割加工中,边缘毛刺和尺寸偏差是典型的质量缺陷。边缘毛刺表现为切割面出现不规则凸起、丝状残留或粗糙颗粒;尺寸偏差则体现为实际切割尺寸与设计尺寸不符,包括长度偏差、角度偏差、曲面轮廓失真等。两类问题的产生均与材料特性、设备状态、工艺参数及操作规范密切相关,需精细定位成因并实施靶向解决。(一)边缘毛刺:成因与方案边缘毛刺的形成是切割过程中材料未实现平稳熔断或剪切,出现局部撕裂、熔融残留或碎屑附着。结合生产实践,其主要成因及解决对策如下:1.**/热丝问题:**或热丝是直接作用于EPS材料的部件,其状态直接决定切割面质量。若采用机械刀片切割。
操作人员需经培训上岗,掌握参数调整、故障排查等技能,确保操作一致性。4.质量检测与反馈:采用高精度测量工具(如激光测距仪、游标卡尺)对切割工件进行尺寸检测,抽样比例不低于5%;对出现毛刺或尺寸偏差的工件,及时分析成因,调整设备参数或操作方法,形成“检测-反馈-优化”的闭环管理。四、结语EPS线条切割质量的在于解决边缘毛刺和尺寸偏差两大问题,其关键在于精细匹配设备参数与材料特性,同时保障设备精度和操作规范。影响切割质量的设备参数包括切割速度、热丝温度、传动精度、真空压力等,需根据材料密度和厚度动态调整。通过建立“设备维护-参数优化-操作规范-质量检测”的全流程管控体系,可有效提升EPS线条切割质量的稳定性,满足建筑装饰、包装等领域对高精度EPS制品的需求。未来随着智能数控技术的发展,搭载AI参数自优化系统和视觉检测系统的切割设备将成为趋势,进一步推动EPS切割加工向**化、精细化方向升级。友利塑机交通便利,地理位置优越。
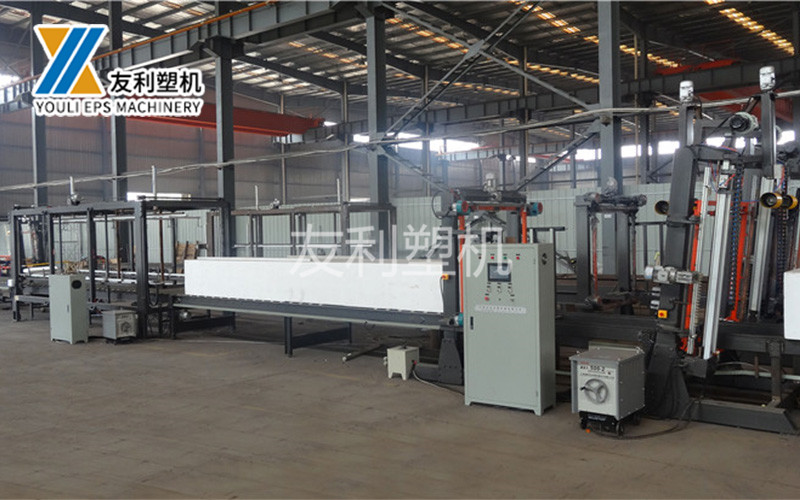
低功率设备多采用简易导轨与齿轮传动,长时间切割后易出现行程偏差,大尺寸构件的累计误差可达±1mm以上。例如切割3m长的檐线时,低功率设备的直线度偏差通常是率设备的2-3倍。(二)率设备(1-5kW):精度与尺寸适配均衡,批量生产稳定性突出率设备是兼顾精度与规模化生产的主流选择,其精度表现处于行业平均优水平。这类设备普遍采用中国台湾产精密滚珠丝杠与进口直线导轨,传动误差控制在,配合智能控制系统的间隙补偿功能,尺寸公差可稳定在±,部分机型可达±。在切割面质量上,率热丝切割设备通过闭环温度控制,能将高密度EPS材料的切割面粗糙度Ra控制在≤μm,无明显熔渣残留;机械切割机型则通过可调切削速度,避免了高功率设备易出现的崩边问题。率设备的优势是精度稳定性。其配备的风冷或小型水冷系统能有效控制设备运行温度,连续作业8小时后,切割精度衰减不超过5%,远优于低功率设备的15%衰减率。在处理2-6m长的标准EPS线条时,率连续切割线的直线度偏差可控制在,完全满足建筑工程的安装精度要求。(三)高功率设备(>5kW):大尺寸精度可控,精细造型精度不足高功率设备以多丝切割机组、金刚石绳锯机为,其精度设计重点在于大尺寸构件的整体稳定性。“质量优先,用户至上,以质量求发展,与用户共创双赢”是友利塑机新的经营观。济南EPS真空板材机设备多少钱
淄博友利机电大力弘扬开拓进取,企业精神。宁夏EPS板材打包机设备厂
切割过程中受高温影响易发生热变形,冷却后产生尺寸收缩偏差。解决对策:优化热丝温度控制,采用PID温控系统将温度波动精度控制在±1℃内,减少热输入量对材料的影响;切割完成后将工件置于常温环境(20-25℃)冷却至室温再进行尺寸检测,避免热态测量导致的误差。4.软件参数错误:CAD/CAM软件参数设置不当,如缩放比例错误、路径补偿缺失,会导致切割轨迹失真。解决对策:严格核对软件参数,确保设计图纸缩放比例为1:1;根据**直径设置路径补偿值(补偿量=**半径+),复杂曲面切割启用软件平滑功能,减少轨迹拐点误差。二、直接影响切割质量的设备参数EPS切割设备的参数设置直接决定切割精度、效率和表面质量,影响参数可分为切割系统参数、传动系统参数、温控系统参数和辅助系统参数四大类,各参数的作用及优化范围如下:(一)切割系统参数1.热丝温度/刀片转速:热丝温度是热切割的参数,直接决定材料熔融状态,一般根据材料密度设置在180-250℃,密度越大所需温度越高;机械切割中刀片转速影响剪切效率,高速旋转(3000-6000r/min)可提升切割面平整度,减少毛刺产生。优化要点:采用智能温控系统,实时监测热丝温度并自动调节电流,确保温度恒定。宁夏EPS板材打包机设备厂
确保EPS板材在切割过程中固定牢固。明确工艺要求:按“切割质量+**标准”确定设备配置不同客户对EP...
【详情】EPS生产设备体系是由原料处理、发泡成型、切割加工、包装和辅助回收等多个环节构成的成套装备系统,各环...
【详情】操作规程和人员培训是保证设备安全和高效运行的重要条件,尤其对于结构和控制相对复杂的数控设备,规范的操...
【详情】EPS设备行业的市场需求和竞争格局与下游应用和相关产业发展有着紧密联系,呈现出一定的特点。需求方面,...
【详情】切割设备在EPS加工体系中处在承接成型、面向成品的位置,是把块体或成型件加工成具体规格产品的关键环节...
【详情】EPS设备行业的市场需求和竞争格局与下游应用和相关产业发展有着紧密联系,呈现出一定的特点。需求方面,...
【详情】EPS生产设备体系是由原料处理、发泡成型、切割加工、包装和辅助回收等多个环节构成的成套装备系统,各环...
【详情】物料输送和自动化衔接是EPS生产线实现连续作业的重要条件,通过输送装置把各工序连接起来,减少人工搬运...
【详情】预发泡工艺参数的控制直接关系到珠粒密度和后续制品的质量,是EPS生产中需要重点管理的环节。影响发泡效...
【详情】易损件和耗材的更换与管理是EPS设备运行维护的重要内容,合理的备件管理能够减少因等待备件造成的停机时...
【详情】发泡成型环节是EPS生产中蒸汽和能源消耗较为集中的部分,其能耗和效率水平对生产成本和环境影响较为明显...
【详情】了解EPS加工设备的主要技术参数,是选型和使用设备的基础,这些参数反映了设备的加工能力和适用范围。对...
【详情】