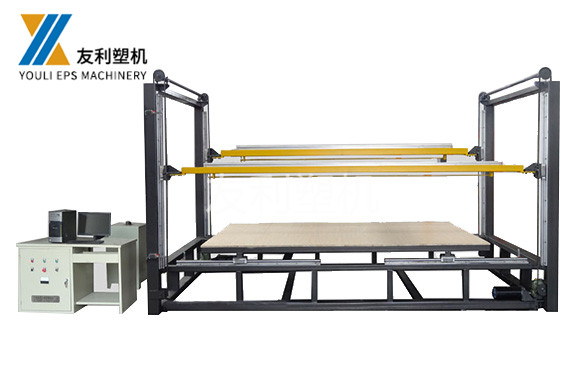
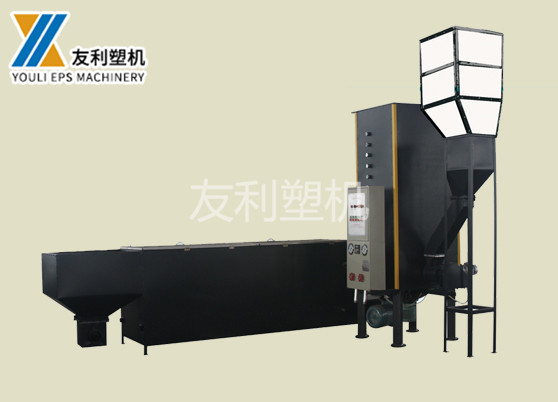
泡孔结构控制:理想的EPS产品应具有均匀细密的泡孔结构。为实现这一目标,在发泡剂方面,可选择合适的发泡剂粒径和分散方式。例如,采用微胶囊化的发泡剂,能使其在PS中更均匀地分散,在发泡时形成更均匀的气泡核。在设备参数调整上,稳定的温度和压力控制至关重要。通过先进的温控和压控系统,减少温度和压力波动,可避免因局部过热或过压导致泡孔大小不一。此外,添加一些成核剂也有助于增加气泡核的数量,细化泡孔结构。产品外观与尺寸精度提升:在成型阶段,模具的设计和制造精度对产品外观和尺寸精度影响巨大。高精度的模具能够确保EPS制品在成型过程中均匀受压,表面光滑平整,无飞边、缺料等缺陷。同时,精确控制成型温度和时间,使PS在模具内充分融合但不过度流动,有助于保证产品尺寸的准确性。例如,对于生产EPS装饰线条等对外观和尺寸精度要求较高的产品,采用热流道模具和精细的温度控制系统,可有效提升产品质量。 淄博友利机电技术力量雄厚,工装设备和检测仪器齐备,检验与实验手段完善。威海EPS板材机
发泡剂是EPS发泡过程中的关键添加物,目前常用的发泡剂有物理发泡剂和化学发泡剂两类。物理发泡剂如戊烷、丁烷等烃类化合物,以及二氧化碳等,它们在常温常压下为气态,但在一定压力下可被压缩成液态并溶解于PS中。化学发泡剂则是在受热时会发生分解反应产生气体的物质,如偶氮二甲酰胺(AC发泡剂)等。当PS与发泡剂混合后,在发泡机的加工过程中,发泡剂将发挥主要作用,为泡沫结构的形成提供气体来源。以戊烷为例,在EPS发泡机的预发泡阶段,含有戊烷的PS珠粒被送入预发泡机中。预发泡机通过蒸汽或热水等加热介质对PS珠粒进行加热,当温度升高到PS的软化点以上且接近戊烷的沸点时,戊烷开始气化膨胀。由于PS珠粒此时已软化具有一定可塑性,内部气化的戊烷无法迅速逸出,就在珠粒内部形成一个个微小的气泡核,使PS珠粒开始膨胀。随着加热的持续和戊烷不断气化,PS珠粒逐渐膨胀到原来体积的数倍甚至数十倍,形成具有初步泡沫结构的预发泡珠粒。 东营EPS板材设备友利塑机锐意进取,持续创新为各行各业提供专业化服务。

关键作用:熟化过程是EPS发泡不可或缺的环节。经过充分熟化的预发泡珠粒,其结构更加稳定,在后续成型过程中能够更好地融合,形成均匀、致密的EPS制品。如果熟化不充分,预发泡珠粒在成型时可能会出现回弹、开裂等现象,导致产品报废。例如,在生产EPS包装制品时,若熟化不足,包装产品在受到轻微挤压时就容易破裂,无法起到有效的缓冲保护作用。成型模具是决定EPS制品终形状和尺寸的关键部件。它由上模和下模组成,通常采用钢材制造,具有高精度的型腔。在成型过程中,熟化后的预发泡PS珠粒被填充到模具型腔中。通过模具外部的加热装置(如蒸汽通道、电加热元件等)对模具进行加热,使PS珠粒再次受热软化。同时,模具通过合模机构施加一定压力,使软化的PS珠粒相互融合,紧密填充模具型腔,终冷却固化形成所需形状的EPS制品。模具的设计和制造精度直接影响产品的尺寸精度和表面质量。例如,对于生产EPS装饰线条的模具,需要具备复杂的型腔结构和高精度的加工工艺,以确保线条的图案清晰、尺寸准确。
高密度 EPS 泡沫:面对密度为 35 - 50kg/m³ 的高密度 EPS 泡沫,因其切割阻力大,切割速度需相应降低。热丝切割速度通常在每分钟 1 - 3 米,机械刀片切割速度则在每分钟 1 - 2 米。以生产度建筑结构用 EPS 泡沫构件为例,较低的切割速度可使刀具或热丝有足够时间克服切割阻力,平稳地完成切割,防止因速度过快导致刀具磨损加剧、切割面出现崩裂等问题。低密度 EPS 泡沫:低密度 EPS 泡沫质地柔软,切割深度可相对较大。在使用热丝切割时,对于厚度不超过 100 毫米的低密度 EPS 泡沫板材,一次切割深度可达 80 - 100 毫米;机械刀片切割时,一次切割深度也可达到 60 - 80 毫米。例如,在切割用于大型家电包装的低密度 EPS 泡沫时,较大的切割深度可减少切割次数,提高生产效率,同时由于材料柔软,较大切割深度也不易造成材料损坏。友利塑机提供更多面的售后服务。
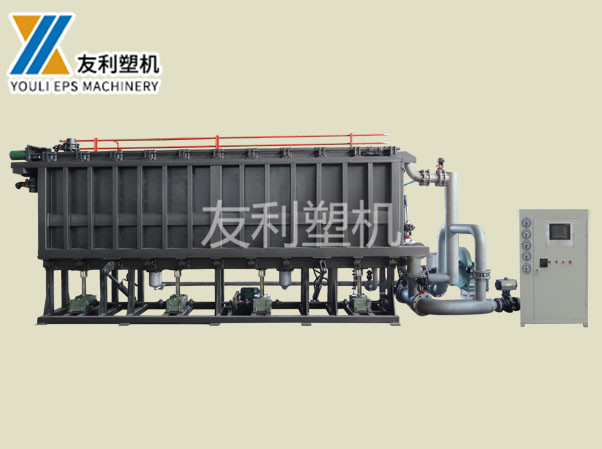
安全因素:切割参数的调整可能会影响设备的运行稳定性和安全性。例如,切割速度过快可能导致 EPS 泡沫碎屑飞溅,对操作人员造成伤害;切割深度过大可能使刀具受力不均,引发刀具断裂等安全事故。因此,在调整参数后,必须对设备的安全防护装置进行检查和完善,确保生产过程安全可靠。对于新的 EPS 泡沫材料或初次进行参数调整时,可采用实验测试法。选取一定数量的 EPS 泡沫样本,在不同的切割速度和切割深度组合下进行切割实验。记录每次实验的切割效果,包括切割面质量、切割效率、设备运行状态等。通过对实验数据的分析,确定出比较好的切割参数组合。例如,某企业新采购一种密度为 25kg/m³ 的 EPS 泡沫,通过进行 20 组不同参数组合的切割实验,终确定了热丝切割速度为每分钟 4 米、切割深度为 60 毫米时,切割效果比较好。淄博友利机电公司坚持以“市场需求为导向,品质创新为基础,顾客满意为宗旨。济南EPS全自动连续切割机
友利塑机为客户服务,要做到更好。威海EPS板材机
EPS连续切割线的工作原理涉及到多个系统的协同运作,通过进料与切割的精细配合、自动化控制与反馈调节以及先进的切割技术应用,实现了对EPS泡沫材料的高效、精确连续切割。在实际生产中,根据不同的产品需求和材料特性,合理应用工作原理并进行优化,能够显著提高生产效率和产品质量。随着相关技术的不断发展,EPS连续切割线将朝着更加智能化、高精度、多功能和绿色环保的方向发展,为EPS泡沫材料在更多领域的广泛应用提供有力支撑。威海EPS板材机
EPS切割线的发展与EPS材料应用的扩展和自动控制技术的进步密切相关,其演进过程体现了从简单分切到连...
【详情】垂直切割是EPS切割线中用于确定板材宽度和长度的工位,与水平分片配合,把块体加工成规格规整的板材。经...
【详情】输送系统的维护与故障处理关系到EPS切割线能否连续稳定运行,由于输送装置处于生产流程的各个环节,其故...
【详情】水平切割工位是EPS切割线中把块体分切成板材的主要工位,其结构和功能直接决定板材的产量和质量。水平切...
【详情】切割线的运行操作和人员培训是保证设备安全、稳定和高效运行的重要条件,尤其对于多工位、自动化的设备,规...
【详情】EPS切割线根据加工方式、结构形式、自动化程度和适用产品等维度可分为多种类型,不同类型在功能侧重和适...
【详情】进料与出料输送装置是EPS切割线连接上下游的通道,负责把块体送入切割区和把成品输出,其顺畅程度影响整...
【详情】