成型过程中润滑对产品质量的影响:企业在传统的弯管生产工艺中,为得到更好的弯管表面质量,会采取很多的办法,其中包括:采用更先进液压的弯管机,用强度更高的模具,或者采用润滑产品等办法。采用液压的弯管机和强度高的模具,企业往往都需要投入非常大的资金来完成,只有采用弯管润滑产品是比较低廉和快速的达到企业产品品质的要求。可是在传统的生产工艺中:油基弯管润滑产品可以满足企业在弯管生产中弯管质量的要求,但是油基弯管润滑产品的不易清洗性和对环境的污染就非常突出的表现出来,这样企业就必须采用更多的手段去消除因为采用油基弯管润滑产品对较终产品质量的影响,为此投入比较多的精力和资金。而IRMCO弯管水基润滑脂的到来即满足了企业对弯管产品质量的要求,又可以避免和减少企业因为采用油基弯管润滑产品而增加的投入,完全优化企业生产工序。在传统的油基润滑产品应用过程中,企业的生产效率被极大的制约,因为油基润滑产品的流动性和极难清洗性,更造成了对生产环境和工人工作条件的污染,企业废料这些污染往往需要花费大量的金钱和人力物力。采用可以为企业减少甚至避免上述清理污染的人力物力的付出,其免洗可直接焊接的特性弯管产品广泛应用于:空调配管、卫浴设备、石油化工、造船航天、机械制造等行业。高质量不锈钢弯管加工定制诚信为本

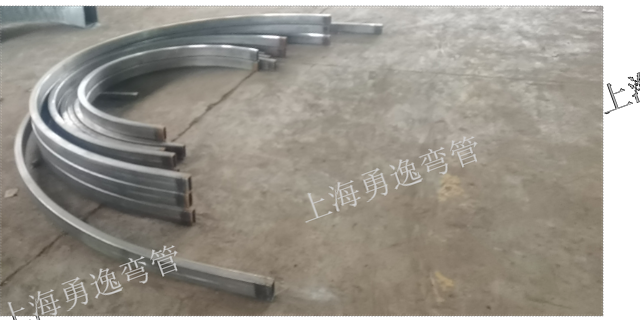
众所周知,制作弯管的重要道具弯管模具是重要组成部分,因其不同的形状和形态而压制出不同型号和质量的弯管。为节约成本,通过不同的切割工艺,改造出更实用的弯管模具。在弯管模具改造时,企业也要注意其本身的特点。弯管模具夹紧部分不能过短,否则容易造成钢管变形,可保证在20mm左右。在模具管材较软较薄的部位,必须夹紧部分应穿心轴防止变形。对于夹模与轮模是同时旋转弯管的,夹紧力不需要太大。同时夹模的夹紧力可根据管子直径、管壁厚度适当调整。用v形夹模夹紧时,夹模与轮模有时有间隙,间隙的大小与管子直径大小有关,当管子直径为φ10mm时,间隙小。随着管子直径的增加间隙逐渐增大,但不影响装夹与加工。如遇到大于φ18mm管子时,要更换v形夹模、轮模与导模。与v形夹模不同,如用R形夹模装夹,夹模与轮模之间的间隙是没有变化的。导模与夹模的v形尺寸应统一,便于观察与调整弯管模具。长此以往,通过改造一年大约可节省20种弯管模具的成本费,而且可**缩短生产时间。长期存放的弯管,应作按期检查,常常对外露的加工表面须保持清洁,***污垢,整洁地存放在室内透风干燥的地方,严禁堆置或露天存放。弯管要常常保持的干燥和透风,保持器的清洁和整洁。销售不锈钢弯管加工定制哪个品牌性能好上海弯圆厂,上海拉弯厂,上海折弯厂,上海弯圆厂,弯管加工。

根据管道加工的验收规范:冷弯的钢质管道为,中低压为4D、高压为5D。故我们的弯胎设计为R=4D(特殊情况另定),所以就我厂生产的弯管机而言主要以选择相对壁厚SX为主,图的上部为无芯轴区,图的中部为普通芯轴区,图的下部为特殊芯轴区。由于特殊芯轴设计制造均很困难,操作也不太方便,故一般我厂不予供货。特别情况可另行商定。产品基本资料(Product’sBasicinformation)序号(No.)货号(ItemNo.)型号(Type)产品名称(Product’sName)产品图片(Photo)产品描述(Description)原材料(Materials)规格(Specification)尺寸(Size)长度(Length)宽度(Width)高度(Height)厚度(Thickness)管径(Tube’sDiameter)口径(Caliber)形状(Shape)外观颜色。
1.不锈钢指在大气及弱腐蚀介质中耐蚀的钢。腐蚀速率小于,认为是"完全耐蚀";腐蚀速率小于,认为是"耐蚀"的。2.耐蚀钢指在各种强烈腐蚀介质中能耐蚀的钢。各种不锈钢的耐腐蚀性能304是一种通用性的不锈钢,它较地用于制作要求良好综合性能(耐腐蚀和成型性)的设备和机件。301不锈钢在形变时呈现出明显的加工硬化现象,被用于要求较**度的各种场合。302不锈钢实质上就是含碳量更高的304不锈钢的变种,通过冷轧可使其获得较高的强度。302B是一种含硅量较高的不锈钢,它具有较高的抗高温氧化性能。303和303Se是分别含有硫和硒的易切削不锈钢,用于主要要求易切削和表而光浩度高的场合。303Se不锈钢也用于制作需要热镦的机件,因为在这类条件下,这种不锈钢具有良好的可热加工性。304L是碳含量较低的304不锈钢的变种,用于需要焊接的场合。较低的碳含量使得在靠近焊缝的热影响区中所析出的碳化物减至较少,而碳化物的析出可能导致不锈钢在某些环境中产生晶间腐蚀(焊接侵蚀)。304N是一种含氮的不锈钢,加氮是为了提高钢的强度。305和384不锈钢含有较高的镍,其加工硬化率低,适用于对冷成型性要求高的各种场合。308不锈钢用于制作焊条。锅炉、石油化工、家具、机械制造、装潢、金属结构、幕墙装饰等行业。

模锻全称为模型锻造,将加热后的坯料放置在固定于模锻设备上的锻模内锻造成形的。模锻的基本工序模锻工艺过程:下料、加热、预锻、终锻、冲连皮、切边、调质、喷丸。常用工艺有镦粗、拔长,折弯、冲孔、成型。常用模锻设备常用模锻设备有模锻锤、热模锻压力机、平锻机和摩擦压力机等。通俗地讲,锻造法兰质量更好,一般是通过模锻生产,晶体组织细密,强度高,当然价格也贵一些。无论是铸造法兰还是锻造法兰都属于法兰常用制造方法,看需要使用的部件的强度要求,如果要求不高,还可以选用车削制法兰。三、割制法兰在中板上直接切割出法兰的留有加工量的内外径及厚度的圆盘,再进行螺栓孔及水线的加工。这样生产出来的法兰就叫做割制法兰,此类法兰大直径以中板的幅宽为限。四、卷制法兰用中板割条子然后卷制成圆的工艺叫做卷制,多用于一些大型法兰的生产。卷制成功之后进行焊接,然后压平,再进行水线及螺栓孔的工艺的加工。弯管加工产品有直角弯管 U型弯管 组合弯管.平湖全新不锈钢弯管加工定制
上海弯管加工,热弯,上海热弯厂,上海热弯加工。高质量不锈钢弯管加工定制诚信为本
中频感应加热圈对钢管加热后,推送装置再把钢管向前推出,同时水平弯管成型进给装置上的侧推辊轮开始垂直于钢管推出方向对钢管成型进给,侧推辊轮对钢管热弯成型的切入点到达预先计算好的成型后的坐标点之后,侧推辊轮停止对钢管的切入进给,获得所需曲率的管件。钢管本身与导向辊装置的两组导向辊装置以及水平弯管成型进给装置的侧推辊轮形成三点受力弯曲,当在推送装置的推力作用下,使在加热圈处的钢管发生渐进式的弯曲变形,从而获得所需曲率的管件,不会因旋臂回转半径和生产场地面积的局限,可以随意生产不同曲率半径的弯管。中频感应加热圈对钢管加热到920士20°。推送装置向前以推进速度为45士5mm/min的速度推出。侧推辊轮以50士5mm/min速度垂直于钢管推出方向对钢管成型进给。本发明的钢管弯管热弯成型设备是包括由推送装置、导向辊装置、中频感应加热圈组成,水平弯管成型进给装置包括由底座、侧推辊轮、丝杆丝母、减速机组成,丝杆丝母安装在底座上,在丝杆丝母上安装一对侧推辊轮,减速机连接丝杆丝母,侧推辊轮上部安装有辊轮。一对侧推辊轮相对安装在丝杆丝母上。本发明生产效率高,不受生产场地面积的局限,可以随意生产不同曲率半径的弯管。高质量不锈钢弯管加工定制诚信为本