适用于多种零件和工艺。通用电镀挂具的形式和结构,应根据镀件的几何形状、镀层的技术要求、工艺方法和设备的大小来决定。比如,片状镀件在上下道工序之间会随镀液的阻力而漂落,在选用挂具时要将镀件夹紧或用铜丝扎紧。若镀件较重而有孔时,可选用钩状的挂具。使用要求如下:(1)手工操作使用的挂具。装载重量一般为1~3kg。(2)吊钩应有足够的导电面积,其型式应使导电良好。挂具吊钩应经常清洗。(3)使用时,应注意轻装轻放,尽量不要损坏绝缘层。否则会造成挂具与工件抢电,致使工件出现局部镀不上或粗糙等现象,影响镀层质量。(4)挂具使用后,要清洗干净,集中妥善存放备用。(5)使用一段时间后的挂具,要及时处理,退除挂具上的镀层,以保证导电良好。挂具绝缘层出现裂纹,要及时修复或重新绝缘处理。按弯曲时是否使用模具可以分为有模弯和无模弯.扬州医疗配件不锈钢弯管联系电话

附图1为本发明示意图。附图2为本发明侧推辊轮结构示意图。具体实施例方式下面结合附图和实施例对本发明作进一步说明。图中水平弯管成型进给装置1,钢管2,推送装置3,导向辊装置4,中频感应加热圈5,侧推辊轮6,丝杆丝母7,减速机8,辊轮9,侧推辊轮10。如附图1、附图2所示,钢管弯管热弯成型工艺采用的设备是包括由推送装置3、导向辊装置4、中频感应加热圈5、水平弯管成型进给装置1组成,开始时先将需弯曲的钢管2吊放到工位上,再由推送装置3把钢管推出,伸出至中频感应加热圈5前,导向辊装置4的两组导向辊夹紧钢管2,在垂直于钢管2推出方向安装有水平弯管成型进给装置1,并将进给装置上的侧推辊轮6调整好与管端外圆接触。中频感应加热圈5对钢管2加热到920士20°C后,推送装置3再把钢管2向前以推进速度为45士5mm/min的速度推出,同时水平弯管成型进给装置1上的侧推辊轮6开始以50士5mm/min速度垂直于钢管推出方向对钢管成型进给。当侧推辊轮6对钢管2热弯成型的切入点到达跟据订单要求的管件数据预先计算好的成型后的坐标点之后,侧推辊轮6停止对钢管的切入进给。钢管2本身与导向辊装置4的两组导向辊装置以及侧推辊轮6形成三点受力弯曲,当在推送装置3的推力作用下。江阴医疗配件不锈钢弯管大概多少钱各种产品供应商,目前可加工型材截面Φ3mm-Φ1500mm。

如遇到大于φ18mm管子时,要更换v形夹模、轮模与导模。与v形夹模不同,如用R形夹模装夹,夹模与轮模之间的间隙是没有变化的。导模与夹模的v形尺寸应统一,便于观察与调整弯管模具。长此以往,通过改造一年大约可节省20种弯管模具的成本费,而且可**缩短生产时间。长期存放的弯管,应作按期检查,常常对外露的加工表面须保持清洁,***污垢,整洁地存放在室内透风干燥的地方,严禁堆置或露天存放。弯管要常常保持的干燥和透风,保持器的清洁和整洁,按照准确的存放方法存放。安装时,可将对焊管件的连接方式直接装置在管路上,按照使用的位置进行安装。一般情况下,可安装在管路任意位置上,但需便于操纵的检验,留意截止弯管介质流向应是纵阀瓣下面往上流,弯管只能水平安装。弯管在安装时要留意密封性,防止泛起泄漏现象,影响管道的正常运行。
现今,我国机床制造也已根本上成熟了,特别是在普通机床上。精确来讲机床是先进制造技术的载体,机械产质量量、更新速度、应变才能、效率在相当水平上取决于机床。我国如今对机床的需求将是中档数控机床、加工中心和专用机床为主。其他机床相对要少得多了。而我国的前列数控机床和自动化消费线的制造还不能与世界强手相比。传统的二维式的弯管加工已无法满足复杂的工业需求。三维数控弯管加工正是在这一背景下逐步开发成熟。可程序设计控制器(PLC)在弯管加工控制系统中的应用给复杂请求的弯管系统提供技术保证。到如今由于国内空调,汽车等行业的兴起关于弯管加工的需求由量到质的转变,所以同样催生了弯管加工技术的飞跃,数控技术终于引入到了弯管加工行业,数控的介入是弯管行业的一次技术反动,不论从弯管速度、精度上都是具有相当的优势。在工业经济快速开展的上世纪90年代后以来,根底设备建立厂房、设备、交通设备需求急剧增加,各种金属管的需求已远远不能满足,许多金属管的外形请求也不时复杂化,从而催生了弯管加工系统设计和开发。 另外根据工程需要还包括60°等其他非正常角度弯头。

异型弯管加工方法与厚壁弯管加工特点发布者:admin点击:205因为市场的需求不同,导致管道等产品多样化,如果单一品种的产品没有办法满足市场的需求,还有异型弯管。根据异型弯管变径的大小,异型弯管是怎样成型的分为一次压制成形或多次压制成形。异型弯管的缩径成形工艺是将与异径管年夜端直径相等的管坯放入成形模中,经由过程沿管坯轴向标的目的的压制,使金属沿模腔勾当并缩短成形。扩径成形是接纳小于异径弯管年夜端直径的管坯,用内冲模沿管坯内径扩径成形。扩径工艺主要办理变径偏年夜的异径管不易经由过程缩径成形的情形,偶然根据质料和产品成形需要,将扩径与缩径的体例合并操纵。而厚壁弯管冲压一般没有切屑碎料生成,它的材料消耗是比较少的,而且它也不需要其他的加热设备。所以厚壁弯管冲压是一种省料、节能的加工方法。而且它的冲压件成本也是比较低的。使用这种方法操作的人也比较高。厚壁弯管冲压的时候因为模具保证了冲压件的尺寸与形状精度,而且它一般不破坏冲压件的表面质中频弯管量,而模具的寿命一般较长,所以冲压的质量稳定,互换性好,它还具有具有一模一样的特征。厚壁弯管冲压加工的生产效率高,而且操作起来比较方便。户外装饰弯管 摩托车排气管.汽车配件医疗配件不锈钢弯管联系电话
弯管加工产品有直角弯管 U型弯管 组合弯管.扬州医疗配件不锈钢弯管联系电话
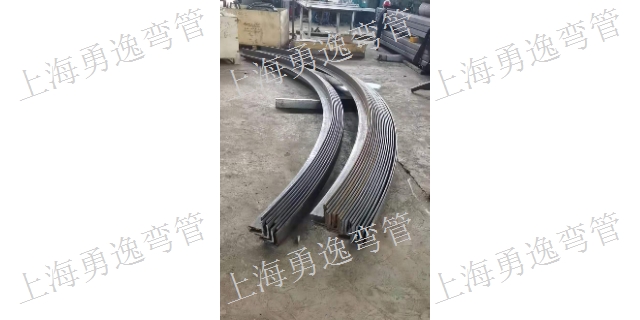
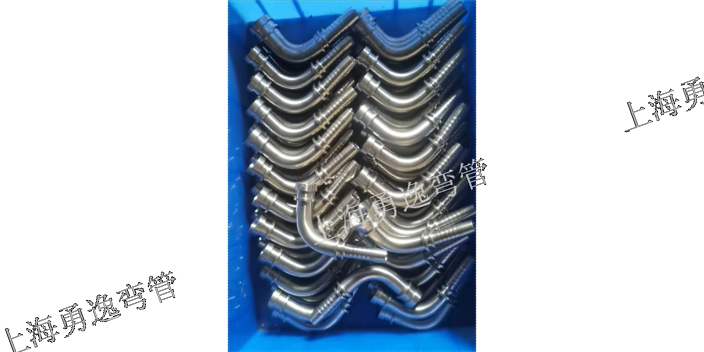
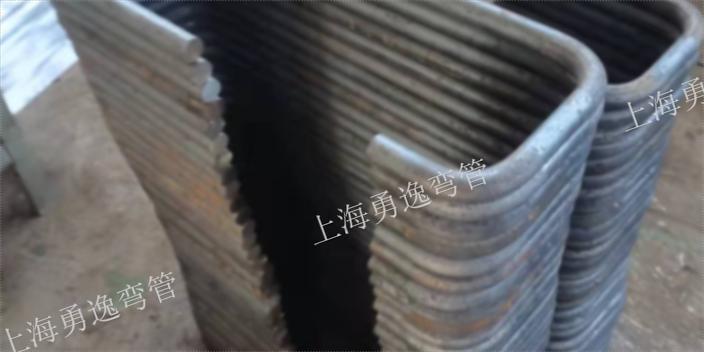
上海勇逸弯管有限公司专业从事冷弯管加工,公司座落于景色秀丽的上海。本公司专业从事冷弯管加工多年,现已拥有先进的冷弯设备和弯管加工工艺,专业弯制加工各类焊管、钢管、槽钢、角钢、扁钢、工字钢等型钢。
弯管加工产品有直角弯管 U型弯管 组合弯管 蛇型弯管 盘管 角钢 槽钢 工字钢等。弯管产品广泛应用于:火车、汽车、摩托车、童车、钢制家具、体育健身器材、空调配管、卫浴设备、石油化工、造船航天、机械制造等行业。
多年来,我公司进行了一定规模的弯管加工技术改造,引进一批技术人才和先进的弯管加工机械。
扬州医疗配件不锈钢弯管联系电话