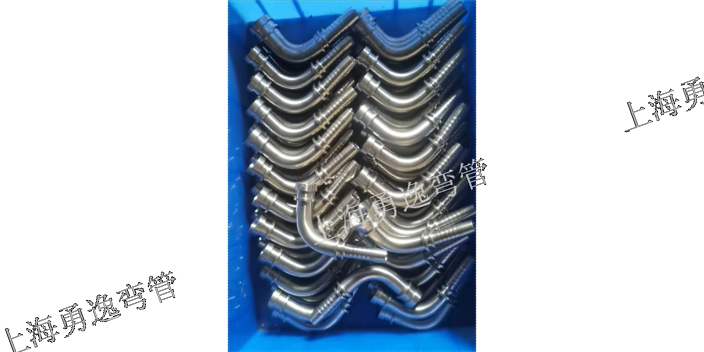
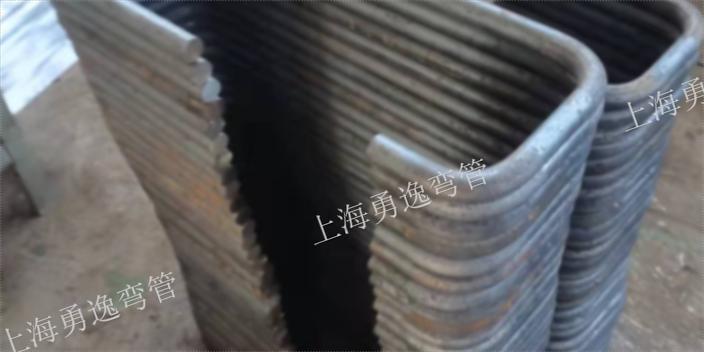
在管道铺设工程方面,由于地形多变,热弯管的应用十分广范和重要,而且在实地施工上对热弯管的曲率半径范围要求很广。但现在的热弯管生产企业中,对钢管热弯成型的工艺方法是先将钢管安装在导向辊装置上,通过旋臂回转装置上的丝杠丝母传动装置调整好弯管需要的弯曲半径,同时旋臂上夹紧座夹紧钢管突出中频感应加热圈的部分,然后采用中频感应加热圈对钢管加热到一定温度后进行弯曲,弯曲时以液压为动力,由推送装置把钢管向前推出,钢管受旋臂约束,则沿调整好的弯曲半径在加热处发生变形而弯曲,从而获得所需弯管管件。但这样的方法会受到机组旋臂回转半径、生产场地的面积的局限,不能生产大半径规格弯管,一般只能生产比较大弯曲半径为9mIOm的弯管。发明内容本发明的目的在于克服现有技术的不足之处,而提供一种减少成型机组的占地面积,可生产任意弯曲半径的钢管弯管热弯成型工艺及设备。本发明的目的是通过以下措施来达到的先将需弯曲的钢管吊放到工位上,再由推送装置把钢管推出,伸出至中频感应加热圈前,导向辊装置的两组导向辊夹紧钢管,在垂直于钢管推出方向安装有水平弯管成型进给装置,并将进给装置上的侧推辊轮调整好与管端外圆接触。管道安装中常见的一种连接用管件,用于管道拐弯处的连接。户外运动器械铝合金弯圆加工销售报价

煨制弯管具有较好的伸缩性、耐压高、阻力小等优点。因此,在施工中常被采用。弯管的主要形式有:各种角度的弯头、U形管、来回弯和弧形弯管等。来回弯是带有两个弯曲角的管件。来回弯管子弯曲端中心线间的距离叫做来回弯的高度,用字母h表示。室内采暖立支管与干管及散热器连接,管道与不在同一平面上的接点连接时,一般需采用来回弯。U形管是成正半圆形的管件。管子的两端中心线问的距离d等于两倍弯曲半径R。U形管可代替两个90°弯头,经常用来连接上下配置的两个圆翼形散热器。弧形弯管是带有三个弯曲角的管件。中间角一般成90°,侧角成135°。弧形弯管用于绕过其它管子,在有冷热水供应的卫生设备配管时,经常采用弧形弯管。弯管尺寸由管径、弯曲角度和弯曲半径三者确定。弯曲角度根据图纸和施工现场实际情况确定,然后制出样板,照样板煨制并按样板检查煨制管件弯曲角度是否符合要求。样板可用圆钢煨制,圆钢的直径根据所煨管径的大小选用,10-14mm即可。弯管的弯曲半径应按管径大小、设计要求及有关规定而定。既不能过大,也不能选得太小。因此,一般规定:热煨弯管的弯曲半径应不小于管子外径的3.5倍;冷煨弯管的弯曲半径应不小于管子外径的4倍。芜湖铝合金弯圆加工销售大概多少钱锅炉、石油化工、家具、机械制造、装潢、金属结构、幕墙装饰等行业。

上海勇逸弯管有限公司对h型钢拉弯加工适用范围有特殊的见解5出厂亚东高频焊接h型钢拉弯加工必需进行组批抽样不及格不得出厂。跟着结手艺的推广成长,钢结在我国的应用规模将越来越广。对齐装配可作上下机械式翻转。坯内部质,角因为无震痕、裂和概况氧化,概况质量较着优于连铸坯。一章绪论(a)三角形(d)人字形(e)拱形平面桁架结形式图.平面桁架结形式司霍要耍一曲匹〕十币ou“七l』ro凡n(c)轻型桁架桁架杆件截面形式图-2桁架杆件常用截面形式本文研究的是h型钢经由过程无毗连板焊接而成的平面桁架。设备整机及格证。用有限单元法求解结的动力反映问题一般有两种根基体例:振型迭加法和慢慢积分法。本企业高频焊接h型钢拉弯加工出产线主体设备是美国色玛尔公司世纪大产物配套设备均采用色玛尔公司世纪大手艺纸制造装备水平远远高于上海年夜通。手艺参数合用工件尺寸:腹板高度:-㎜。为便利h型钢纵向调整工作台采用托辊支撑h型钢形式采用多个不异单元工作台组合为整条长工作台形式便于工作台制造和安装。滤筒采用微孔薄膜复合滤料,微孔薄膜的复合,一方面提。()调整与使用使用时按照工件的清理下场调整输送系统的速度,由慢速向高速缓轨范整。
上海勇逸弯管有限公司是专业从事型材拉弯、中频热弯、抽芯弯管等工艺的研究,各种金属型材弯曲产品生产的专业化中型企业。目前公司在上海(浦东,宝山,奉贤)、安徽、山东直接投资设厂及设办事处,专业承接各种型材弯曲,来料加工及定单加工,量大时,在全国范围内可流动作业,目前可加工型材截面6MM-2000MM,公司拥有比较大管径2米的大型遥控顶弯机两台2台,其比较大推力在2000T、1500T,大型液压拉弯机8台(比较大加工截面600mm),拥有630kw、200kw中频热弯机,能热弯φ1米以下的大圆管,价值100万的89型全自动弯管机器1台。带芯棒式搂控弯管机7台,管端成型机2台,三辊型材卷弯机2台,七辊型材卷弯机1台,金属管材圆锯机2台,80型自动缩管机1台,具备业内加工面各种的多种弯圆设备,弯管产品分布于造船,汽车,锅炉,石油化工,家具,机械制造,装潢,金属结构,幕墙装饰等行业。泵车等工程机械设备管路配件,专业机械公司零部件供应商。

44概况质量44h型钢拉弯加工概况质量应合适gb5相关划定。采用数控手艺与设备来切割h型钢端头能够实现高质量高效率自动化和低成本的火焰切割功课‘1l。到今朝为止我国年夜型的冷弯成型机组已达到多套年出产能力达到5万吨产物品种达到2多种。此外规范还给出了高强螺栓和焊缝的极限强度以及毗连的极限承载力。0.机床在工作前应作空运转-3分钟,搜检脚闸等节制装配的矫捷性,确认正常后方可使用,不得带病运转。此机设计为液压调节式可在******的残存应力下获得******的下场而且实现了快速换辊。图两个ue机组往来来往-加热炉;-开坯机;-粗轧机;,,8-******轧机;,7-轧边机;9-热锯;-冷床;-辊矫机ueu机组的往来来往连轧。重量高频焊接h型钢拉弯加工按理论重量交货钢材重量按下列公式计较截面积㎝abh-bhbb-whh-f单元重量kg。注重:()型钢在输出辊道上不成翻转及堆放。上下轴承座是同轨范整因为压下丝杆同时传送到一个左边螺丝和一个右边螺丝是以线老是固定不变的。3m8m的堆垛将堆置在毗连的堆垛机上和8m的堆垛机上。按期对气路、油路、丝杠、导轨和齿轮等传动部件进行清洗。4本尺度与建筑工业行业尺度jg3-对比产物型号增添个长度精度年夜幅提高其余各项指标仍连结原有水平。热煨90度弯管1、纯弯曲时,管子在外力距M作用下其中性层外侧臂壁受拉应力&1作用而减薄。雨棚铝合金弯圆加工销售批发厂
高压油管:公司专业设计制造高压油管、空调管路、设备液压管路。户外运动器械铝合金弯圆加工销售报价
异型弯管加工方法与厚壁弯管加工特点发布者:admin点击:205因为市场的需求不同,导致管道等产品多样化,如果单一品种的产品没有办法满足市场的需求,还有异型弯管。根据异型弯管变径的大小,异型弯管是怎样成型的分为一次压制成形或多次压制成形。异型弯管的缩径成形工艺是将与异径管年夜端直径相等的管坯放入成形模中,经由过程沿管坯轴向标的目的的压制,使金属沿模腔勾当并缩短成形。扩径成形是接纳小于异径弯管年夜端直径的管坯,用内冲模沿管坯内径扩径成形。扩径工艺主要办理变径偏年夜的异径管不易经由过程缩径成形的情形,偶然根据质料和产品成形需要,将扩径与缩径的体例合并操纵。而厚壁弯管冲压一般没有切屑碎料生成,它的材料消耗是比较少的,而且它也不需要其他的加热设备。所以厚壁弯管冲压是一种省料、节能的加工方法。而且它的冲压件成本也是比较低的。使用这种方法操作的人也比较高。厚壁弯管冲压的时候因为模具保证了冲压件的尺寸与形状精度,而且它一般不破坏冲压件的表面质中频弯管量,而模具的寿命一般较长,所以冲压的质量稳定,互换性好,它还具有具有一模一样的特征。厚壁弯管冲压加工的生产效率高,而且操作起来比较方便。户外运动器械铝合金弯圆加工销售报价