冷拉弯管在进行使用的过程中其寿命比较长,管材在额定的使用温度以及压力下,其使用寿命可以达到50年以上,冷拉弯管具有防紫外线、以及使产品不褪色。冷拉弯管的耐热性好,在进行工作的过程中其水位为70度其软化的温度为140度。产品在使用的过程中非常的卫生,在进行制作的过程中其材料完全是由碳合氢两种无素组成。冷拉弯管在进行加工的过程中没有添加其任何的0重金属稳定剂,质量非常的可靠。冷拉弯管的保温性以及耐腐蚀性好,产品除了少数氢化剂外,在使用的过程中可以耐多种化学介质的侵蚀,在使用时会具有优异的耐酸、耐腐蚀以及耐碱的性能,产品在使用的过程中不会滋生细菌。冷拉弯管由于材料导热系数低,20摄氏度的导热系数为(43-52W/mk)、紫钢管(333W/mk)小得多,故PP-R管保温性好。冷拉弯管的重量轻且高抗冲,在使用时由于其独特的抗冲强度性能比其他实壁管有着非常明显的改善,其产品的环刚度相当于实壁的,冷拉弯管密度为。专业批发 304不锈钢管 国标管备有大量现货。松江区本地89mm不锈钢拉弯加工
锻造法兰一般比铸造法兰含碳低不易生锈,锻件流线型好,组织比较致密,机械性能优于铸造法兰;锻造工艺不当也会出现晶粒大或不均,硬化裂纹现象,锻造成本高于铸造法兰。锻件比铸件能承受更高的剪切力和拉伸力。铸件的优点在于可以制造出比较复杂的外形,成本比较低;锻件优点在于内部组织均匀,不存在铸件中的气孔,夹杂等有害缺点;从生产工艺流程区别铸造法兰和锻造法兰的不同,比如离心法兰就属于铸造法兰的一种。离心法兰属于精密铸造方法生产法兰,该种铸造较普通砂型铸造组织要细很多,质量提高不少,不易出现组织疏松、气孔、沙眼等问题。首先我们需要了解离心法兰是怎样生产制作的,离心浇铸制做平焊法兰的工艺方法及产品,其特征是该产品经过下列工艺步骤加工而成:①将所选原材料钢材放入中频电炉熔炼,使钢水温度达到1600-1700℃;②将金属模具预加热到800-900℃保持恒温;③起动离心机,将步骤①中钢水注入步骤②中预热后金属模具;④铸件自然冷却到800-900℃保持1-10分钟;⑤用水冷却至接近常温,脱模取出铸件。松江区本地89mm不锈钢拉弯加工汽车排气管、进出气管、水管、油管等管路,钢家具健身器材。
基本上都是根据管道的材料、压力、受力方向等因素进行确定,而且它的加热温度范围基本上都会根据管道的材质确定,只要不超过或者低于一定的范围,基本上管道的弯制工作比较理想。弯管的环刚度实际上是指抗外部压力指标。压力管道的承受的负载有内部压力和外部的压力。通常内部压力产生的应力是造成管材破坏的主要因素,破坏的形式是管壁内的拉应力造成的变形过大和破裂。设计时一般先按承受内压负载进行设计计算,选择材料和结构数据,如壁厚,再考虑外压负载进行设计验算,必要时修改结构数据。弯管的环刚度实际上不是一直不变的,同样压力的管道。
侧推辊轮以50士5mm/min速度垂直于钢管推出方向对钢管成型进给。3.一种钢管弯管热弯成型设备,其特征是包括底座、侧推辊轮、丝杆丝母、减速机组成,丝杆丝母安装在底座上,在丝杆丝母上安装一对侧推辊轮,减速机连接丝杆丝母,侧推辊轮上部安装有辊轮。4.根据权利要求3所述的钢管弯管热弯成型设备,其特征是一对侧推辊轮相对安装在丝杆丝母上。全文摘要本发明钢管弯管热弯成型工艺及设备属于钢管制造和加工领域,先将需弯曲的钢管吊放到工位上,再由推送装置把钢管推出,伸出至中频感应加热圈前,导向辊装置的两组导向辊夹紧钢管,在垂直于钢管推出方向安装有水平弯管成型进给装置,并将进给装置上的侧推辊轮调整好与管端外圆接触,中频感应加热圈对钢管加热后,推送装置再把钢管向前推出,同时水平弯管成型进给装置上的侧推辊轮开始垂直于钢管推出方向对钢管成型进给,侧推辊轮对钢管热弯成型的切入点到达预先计算好的成型后的坐标点之后,侧推辊轮停止对钢管的切入进给,获得所需曲率的管件。本发明生产效率高,不受生产场地面积的局限,可以随意生产不同曲率半径的弯管。上海浦东弯管厂加工弯管一条龙服务。
根据管道加工的验收规范:冷弯的钢质管道为,中低压为4D、高压为5D。故我们的弯胎设计为R=4D(特殊情况另定),所以就我厂生产的弯管机而言主要以选择相对壁厚SX为主,图的上部为无芯轴区,图的中部为普通芯轴区,图的下部为特殊芯轴区。由于特殊芯轴设计制造均很困难,操作也不太方便,故一般我厂不予供货。特别情况可另行商定。产品基本资料(Product’sBasicinformation)序号(No.)货号(ItemNo.)型号(Type)产品名称(Product’sName)产品图片(Photo)产品描述(Description)原材料(Materials)规格(Specification)尺寸(Size)长度(Length)宽度(Width)高度(Height)厚度(Thickness)管径(Tube’sDiameter)口径(Caliber)形状(Shape)外观颜色。型材、角钢、槽钢、扁钢、H型钢、工字钢、异型钢等。松江区本地89mm不锈钢拉弯加工
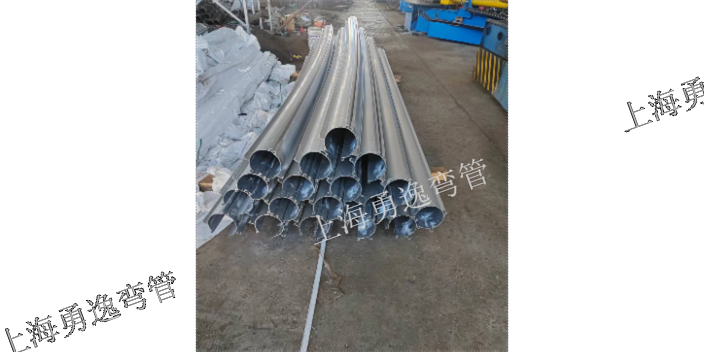
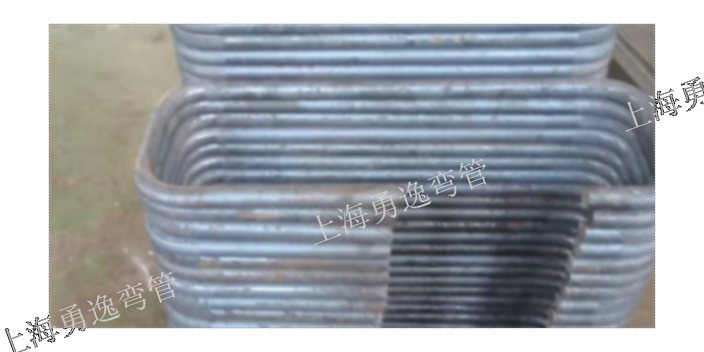
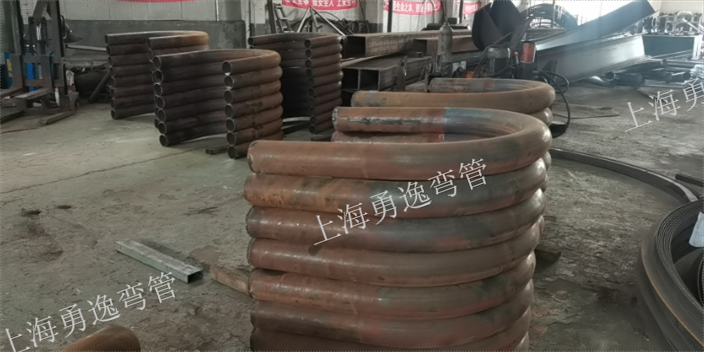
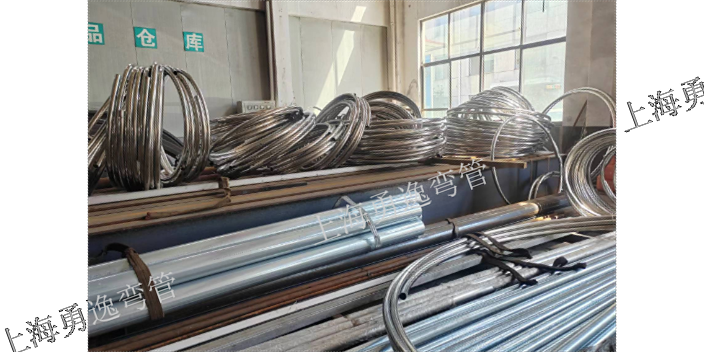
弯管加工:对φ1.6---76之间的不锈钢管、铜管、铝管、钢管等.松江区本地89mm不锈钢拉弯加工
为避免由于加热而发生睛间腐蚀,焊接电流不宜太大,比碳钢焊条较少20%左右,电弧不宜过长,层间快冷,以窄焊道为宜。焊后硬化性较大,随便发生裂纹。若采用同类型的不锈钢冲压弯头焊接,必需进行300℃以上的预热和焊后700℃左右的缓冷处置。若焊件不克不及进行焊后热处置,则应选用不锈钢冲压弯头焊条。不锈钢冲压弯头焊接时,遭到反复加热析出碳化物,降低耐腐蚀性和力学机能。若焊件不克不及进行热处置,则应选用铬镍不锈钢焊条。上海勇逸弯管有限公司松江区本地89mm不锈钢拉弯加工