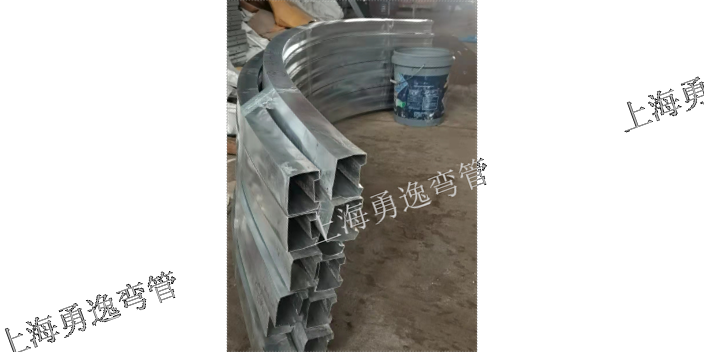
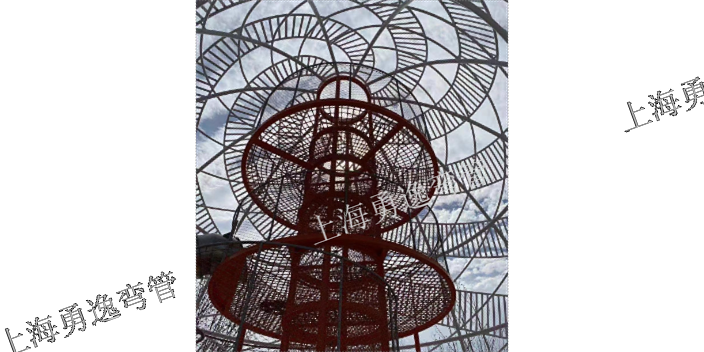
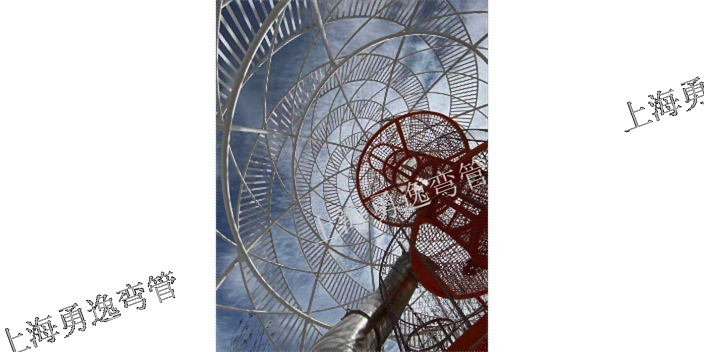
冷拉弯管在进行使用的过程中其寿命比较长,管材在额定的使用温度以及压力下,其使用寿命可以达到50年以上,冷拉弯管具有防紫外线、以及使产品不褪色。冷拉弯管的耐热性好,在进行工作的过程中其水位为70度其软化的温度为140度。产品在使用的过程中非常的卫生,在进行制作的过程中其材料完全是由碳合氢两种无素组成。冷拉弯管在进行加工的过程中没有添加其任何的0重金属稳定剂,质量非常的可靠。冷拉弯管的保温性以及耐腐蚀性好,产品除了少数氢化剂外,在使用的过程中可以耐多种化学介质的侵蚀,在使用时会具有优异的耐酸、耐腐蚀以及耐碱的性能,产品在使用的过程中不会滋生细菌。冷拉弯管由于材料导热系数低,20摄氏度的导热系数为(43-52W/mk)、紫钢管(333W/mk)小得多,故PP-R管保温性好。冷拉弯管的重量轻且高抗冲,在使用时由于其独特的抗冲强度性能比其他实壁管有着非常明显的改善,其产品的环刚度相当于实壁的,冷拉弯管密度为。上海浦东拉弯厂销售承接金属艺术加工。天津60x60X2方管拉弯加工生产工艺
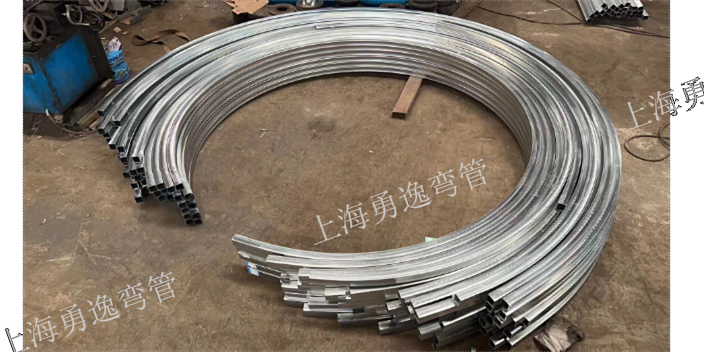
弯管基本上都是经过加工制成的,而且它基本上都是用高温加热变形变弯的,很多材料一旦预热会变形,而该管道的加工弯制也正是使用这个原理。它的加热温度需要在一定的范围之内,在弯制的时候应该尽快确定加热温度,在确定之前一定要掌握温度确定原则。弯管的材质在奥氏体化温度以上,推制时弯头内壁主压应力小于材料在此温度下的屈服极限。材质奥氏体化温度越高,加热温度越高;材质高温屈服极限越高。确定始锻温度时,应保证弯管在加热过程中不产生过烧现象,同时也要尽力避免发生过热。弯管加热温度尽可能不超过1050℃。基本上都是根据管道的材料、压力、受力方向等因素进行确定,而且它的加热温度范围基本上都会根据管道的材质确定,只要不超过或者低于一定的范围,基本上管道的弯制工作比较理想。宿迁60x60X2方管拉弯加工销售方法上海金山弯管厂加工弯管一条龙服务。
锻造工艺过程一般由以下工序组成,即选取钢坯下料、加热、成形、锻后冷却。锻造的工艺方法有自由锻、模锻和胎膜锻。生产时,按锻件质量的大小,生产批量的多少选择不同的锻造方法。自由锻生产率低,加工余量大,但工具简单,通用性大,故被用于锻造形状较简单的单件、小批生产的锻件。自由锻设备有空气锤、蒸汽-空气锤和水压机等,分别适合小、中和大型锻件的生产。模锻生产率高,操作简单,容易实现机械化和自动化。模锻件尺寸精度高,机械加工余量小,锻件的纤维组织分布更为合理,可进一步提高零件的使用寿命。自由锻的基本工序:自由锻造时,锻件的形状是通过一些基本变形工序将坯料逐步锻成的。自由锻造的基本工序有镦粗、拔长、冲孔、弯曲和切断等。
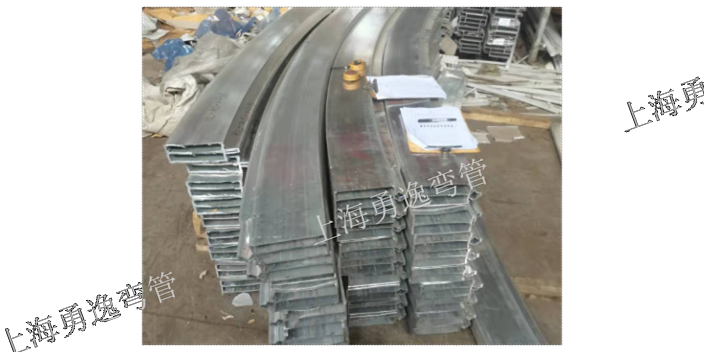
弯管基本上都是经过加工制成的,而且它基本上都是用高温加热变形变弯的,很多材料一旦预热会变形,而该管道的加工弯制也正是使用这个原理。它的加热温度需要在一定的范围之内,在弯制的时候应该尽快确定加热温度,在确定之前一定要掌握温度确定原则。主营弯管加工,拉弯加工,弯圆加工,机械零件加工。专业各种型材上海拉弯弯曲,上海弯圆,上海弯管弯弧,等剪板折边来料弯管加工及订单加工,各种产品供应商。目前可加工型材截面Φ6mm-Φ1500mm,拥有液压拉弯机、液压顶弯机、液压弯管机、带芯棒式数控弯管机、管端成型机、三辊型材卷弯机、七辊型材卷弯机、金属管材圆锯机,具备业内加工面**齐整的多种弯圆设备。上海金山弯管厂哪家加工质量好。
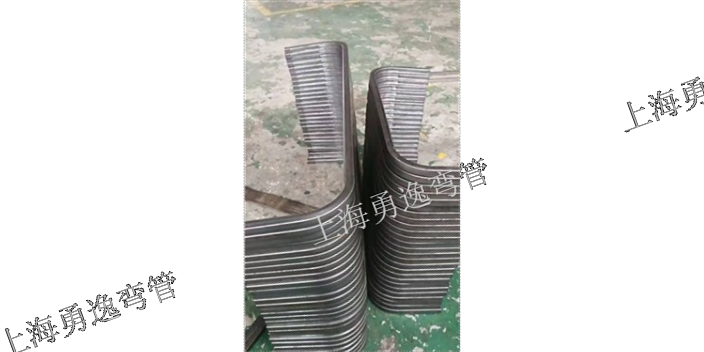
弯管加工采用不锈钢以前弯管加工在材料多数是铁,但是随着现在技术的不断的进步,弯管加工的材料也开始多样化了,不锈钢冲压弯管工艺起首焊接一个横截面为多边形的多棱环壳或两头的多棱扇形壳,内部冲满压力介质后,施以内压,在内压效果下横截面由多边形逐步酿成圆,成为一个圆形环壳。不锈钢冲压弯管合用于石油、自然气、化工、水电、修建和汽锅等行业的管路系。不需管坯作原料,可节省制管设备及模具费用,且可获得恣意大直径而壁厚相对较薄的碳钢弯头。可以缩短制造周期,出产本钱降低。坯料为平板或可展曲面,因此下料简略,精度轻易包管,组装焊接便利。为避免由于加热而发生睛间腐蚀,焊接电流不宜太大,比碳钢焊条较少20%左右,电弧不宜过长,层间快冷,以窄焊道为宜。焊后硬化性较大,随便发生裂纹。若采用同类型的不锈钢冲压弯头焊接,必需进行300℃以上的预热和焊后700℃左右的缓冷处置。上海金山钢材市场弯管厂专业加工旋转楼梯。江苏60x60X2方管拉弯加工欢迎来电
上海浦东弯圆厂联系电话。天津60x60X2方管拉弯加工生产工艺
弯管的质量是很多人关注的一方面,质量的好坏,决定了后期的加工以及施工,所以在生产中,质量这一个因素确实显得尤为重要。影响其质量的因素有哪些呢?1、弯胎的精度是影响弯管质量的要素之一。在弯胎制造时,除规格尺寸要求节制在必然公役局限时,弯管加工还也要求用户在运用时依据弯制管径选择响应的弯胎。2、供用户在选择管子直径与壁厚关系时参考。反映相对弯曲半径,相对壁厚对管道质量的影响,依据管道加工的验收标准。3、纯弯曲时,管子在外力效果下,中性层外侧臂壁受拉应力效果而减薄,内侧受压应力。效果而增厚,合力使管子横截面发作转变。4、管材自身的可弯曲功能与外表侵蚀状况,亦能够影响到弯管质量。观察加工功能和对外表侵蚀状况。弯管质量容易受到以上几方面因素的影响,在生产的时候尤为注意。管道生产的时候,在弯曲的时候注意一下,毕竟很多因素,都有可能影响着管道的质量。天津60x60X2方管拉弯加工生产工艺