比较好用X线探伤后,表面磨除暴露气孔,用激光补焊。表面气孔缺点可直接用激光局部焊接修补。三、研磨与抛光1.机械研磨:钛的化学反应性高,导热系数低,粘性大,机械研磨研削比低,且易于磨料磨具发生反应,普通磨料不宜用于钛的研磨与抛光,比较好采用导热性好的超硬磨料,如金刚石、立方氮化硼等,抛光线速度一般为900~1800m/min.为宜,否则,钛表面易发生研削烧伤和微裂纹。2.超声波研磨:通过超声振动作用,使磨头和被研磨面间的磨粒与被研磨面产生相对运动而达到研磨、抛光的目的。其优点在于常规旋转工具研磨不到的沟、窝和狭窄部位变得容易了,但较大的铸件研磨效果还不能令人满意。3.电解机械复合研磨:采用导电磨具,在磨具与研磨面之间施加电解液和电压,通过机械和电化学抛光的共同作用下,降低表面粗糙度提高表面光泽度。电解液为,电压为5v,转速为3000rpm/min.,此方法只能研磨平面,对复杂的义齿支架的研磨还处于研究阶段。4.桶研磨:利用研磨桶的公转与自转所产生的离心力,使桶内的义齿与磨料相对摩擦运动而起到降低表面粗糙度的研磨目的。研磨自动化、效率高,但只能降低表面粗糙度而不能提高表面光泽度,研磨的精度较差。机器围栏加工 上海弯管厂.嘉兴室外钢结构工程弯管加工

煨制弯管具有较好的伸缩性、耐压高、阻力小等优点。因此,在施工中常被采用。弯管的主要形式有:各种角度的弯头、U形管、来回弯和弧形弯管等。来回弯是带有两个弯曲角的管件。来回弯管子弯曲端中心线间的距离叫做来回弯的高度,用字母h表示。室内采暖立支管与干管及散热器连接,管道与不在同一平面上的接点连接时,一般需采用来回弯。U形管是成正半圆形的管件。管子的两端中心线问的距离d等于两倍弯曲半径R。U形管可代替两个90°弯头,经常用来连接上下配置的两个圆翼形散热器。弧形弯管是带有三个弯曲角的管件。中间角一般成90°,侧角成135°。弧形弯管用于绕过其它管子,在有冷热水供应的卫生设备配管时,经常采用弧形弯管。弯管尺寸由管径、弯曲角度和弯曲半径三者确定。弯曲角度根据图纸和施工现场实际情况确定,然后制出样板,照样板煨制并按样板检查煨制管件弯曲角度是否符合要求。样板可用圆钢煨制,圆钢的直径根据所煨管径的大小选用,10-14mm即可。弯管的弯曲半径应按管径大小、设计要求及有关规定而定。既不能过大,也不能选得太小。因此,一般规定:热煨弯管的弯曲半径应不小于管子外径的3.5倍;冷煨弯管的弯曲半径应不小于管子外径的4倍。嘉兴室外钢结构工程弯管加工不锈钢冲压弯头焊后硬化性较大,随便发生裂纹。

承插焊法兰密封面形式:突面(RF)、凹凸面(MFM)、榫槽面(TG)、环连接面(RJ)材质:碳钢(CarbonSteel):ASTMA105,20#、Q235、16Mn、ASTMA350LF1,LF2CL1/CL2,LF3CL1/CL2、ASTMA694F42,F46,F48,F50,F52,F56,F60,F65,F70;合金钢(AlloySteel):ASTMA182F1、F5a、F9、F11、F12、F22、F91、A182F12、A182F11、16MnR、Cr5Mo、12Cr1MoV、15CrMo、12Cr2Mo1、A335P22、Ⅲ、35CrMoV、45CrMo等制造标准:ANSI、GB/—GB/。铸造出来的法兰,毛坯形状尺寸准确,加工量小,成本低,但有铸造缺点(气孔.裂纹.夹杂);铸件内部组织流线型较差(如果是切削件,流线型更差);
亦能够影响到弯管质量。现场施工时,操作者亦需调查被加工管道的资料,加工功能和对外表侵蚀状况作出产判别。5、现供应R。供用户在选择管子直径与壁厚关系时参考。本图着重反映相对弯曲半径,相对壁厚对弯管质量的影响,依据管道加工的验收标准:冷弯的钢质管道为,中低压为4D、高压为5D。故我们的弯胎设计为R=4D(非凡状况另定),所以就我厂出产的弯管机而言首要以选择相对壁厚SX为主,图的上部为无芯轴区,图的中部为通俗芯轴区,图的下部为非凡芯轴区。因为非凡芯轴设计制造均很坚苦,操作也不太便利,故普通厂不予供货。特殊状况可另行商定。以上主要是杭州弯管在给大家带来新的知识,主要还是对弯管的基本知识的介绍,相信在对什么是弯管更了解后一定可以发挥到比较好。上海弯圆厂,弯管加工,上海拉弯加工,上海弯圆加工。

锻造法兰一般比铸造法兰含碳低不易生锈,锻件流线型好,组织比较致密,机械性能优于铸造法兰;锻造工艺不当也会出现晶粒大或不均,硬化裂纹现象,锻造成本高于铸造法兰。锻件比铸件能承受更高的剪切力和拉伸力。铸件的优点在于可以制造出比较复杂的外形,成本比较低;锻件优点在于内部组织均匀,不存在铸件中的气孔,夹杂等有害缺点;从生产工艺流程区别铸造法兰和锻造法兰的不同,比如离心法兰就属于铸造法兰的一种。离心法兰属于精密铸造方法生产法兰,该种铸造较普通砂型铸造组织要细很多,质量提高不少,不易出现组织疏松、气孔、沙眼等问题。首先我们需要了解离心法兰是怎样生产制作的,离心浇铸制做平焊法兰的工艺方法及产品,其特征是该产品经过下列工艺步骤加工而成:①将所选原材料钢材放入中频电炉熔炼,使钢水温度达到1600-1700℃;②将金属模具预加热到800-900℃保持恒温;③起动离心机,将步骤①中钢水注入步骤②中预热后金属模具;④铸件自然冷却到800-900℃保持1-10分钟;⑤用水冷却至接近常温,脱模取出铸件。按照生产工艺可分为:焊接弯头、冲压弯头、铸造弯头等。嘉兴室外钢结构工程弯管加工
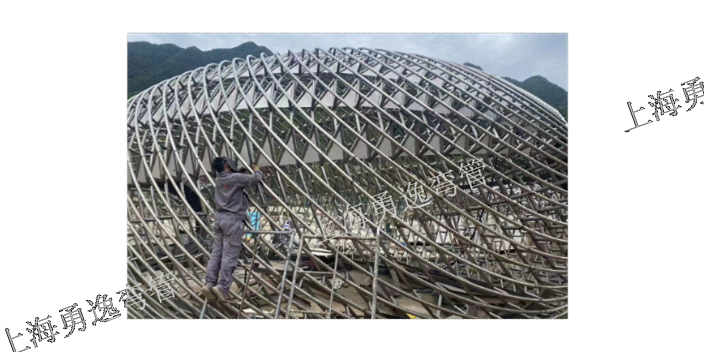
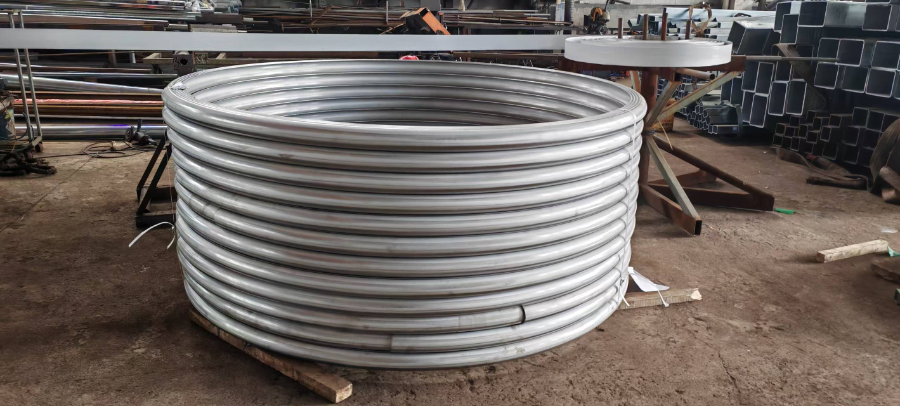
参与上海市内重点工程,钢结构,不锈钢,铝合金弯曲。嘉兴室外钢结构工程弯管加工
四、钛的表面改性1.氮化:采用等离子体渗氮、多弧离子镀、离子注入和激光氮化的等化学热处理技术,在钛义齿表面形成金黄色TiN渗镀层,从而提高钛的耐磨性、耐腐蚀性和耐疲劳性。但技术复杂,设备昂贵,用于钛义齿的表面改性很难达到临床实用化。2.阳极氧化:钛的阳极氧化技术较为容易,在一些氧化性介质中,外加电压的作用下,钛阳极可形成较厚的氧化膜,从而提高其耐腐蚀性和耐磨性和耐候性。阳极氧化的电解液一般采用H2SO4、H3PO4和有机酸水溶液。3.大气氧化:钛在高温大气中可形成较厚坚固的无水氧化膜,对钛的全腐蚀、间隙腐蚀都有效,方法比较简便。五、着色为了增加钛义齿的美感、防止钛义齿在自然条件下的继续氧化的变色,可采用表面氮化处理、大气氧化和阳极氧化法表面着色处理,使表面形成淡黄色或金黄色,提高钛义齿的美感。阳极氧化法利用钛的氧化膜对光的干涉作用,自然发色,可通过改变槽电压在钛表面形成多彩的颜色。六、其他表面处理1:表面粗化:为了提高钛与饰面树脂的粘结性能,必须对钛表面进行粗化处理,提高其粘结面积。临床上常采用喷砂粗化处理,但喷砂会造成钛表面的氧化铝的污染,我们采用草酸刻蚀的方法,得到良好的粗化效果。嘉兴室外钢结构工程弯管加工