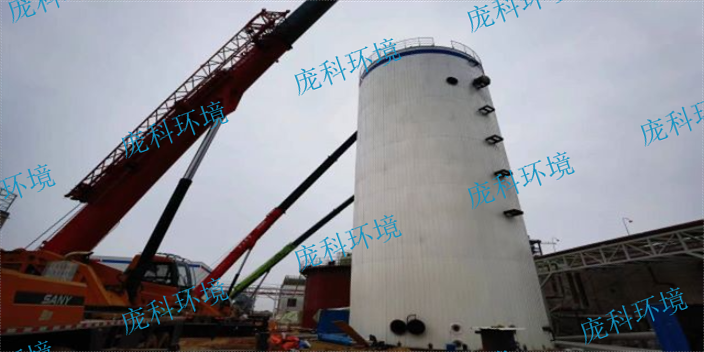
厌氧处理技术随着行业需求的提升一直在持续迭代,从早期的普通厌氧消化池,到UASB反应器,再到内循环厌氧反应器,处理效率与负荷能力都在不断提升。传统厌氧工艺存在负荷偏低、占地面积大、抗冲击能力不足等问题,随着环保要求的提升与企业用地成本的增加,对厌氧设备的处理效率与占地指标都提出了更高的要求。技术迭代的方向主要集中在强化传质效果、提升污泥留存率、优化内部反应环境等方面,通过结构设计的优化,充分发挥厌氧菌群的降解能力。新一代的厌氧反应器能够在更小的占地面积下,实现更高的处理负荷与更稳定的运行效果,更好地适配各类工业废水的处理需求。工艺技术的持续升级,能够为企业提供更高效、更经济的废水处理选择。上海庞科环境技术有限公司持续推进厌氧处理技术迭代,助力企业完成工艺升级与效能提升。厌氧反应器设备的材质选择,决定了其使用寿命和在恶劣水质中的适应性。安徽化工厌氧反应器排行榜
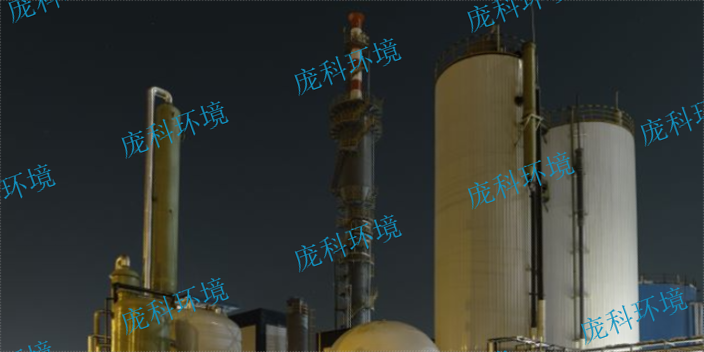
产甲烷阶段是厌氧消化过程的收尾环节,也是有机物逐步稳定化、产生沼气的关键阶段,这一阶段由产甲烷菌群主导完成。产甲烷菌群对生存环境的要求较为严苛,对温度、酸碱度、有毒物质等因素的变化十分敏感,环境条件出现小幅波动就可能影响菌群的活性,降低沼气产量与处理效率。产甲烷菌群的增殖速度较慢,需要维持稳定的环境条件,保障菌群的数量与活性,才能支撑反应器的处理负荷。反应器的设计与运行都需要围绕产甲烷菌群的生存需求展开,维持适宜的温度与酸碱环境,避免有毒物质进入反应器,为菌群提供充足的营养物质,保障产甲烷过程的稳定进行。产甲烷阶段的运行状态,直接决定了厌氧反应器的整体处理效果与能源回收效率。上海庞科环境技术有限公司的反应器可平稳调控内部环境,为产甲烷菌群提供适宜的反应条件。上海IC厌氧反应器内循环厌氧反应器的抗冲击能力强,适合水质波动较大的废水处理场景。
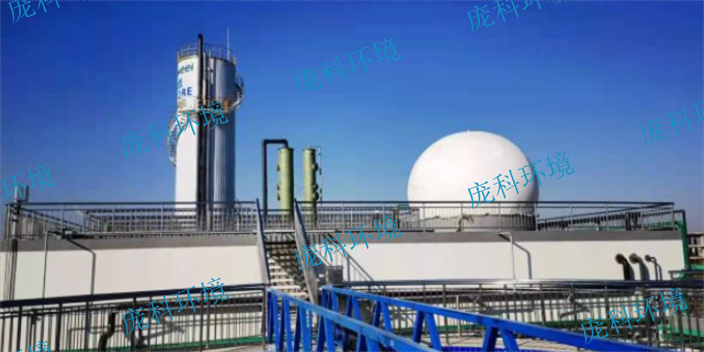
厌氧处理工艺区别于好氧工艺的重要特点,是能够在降解污染物的同时产生沼气,实现污染物的能源化转化。厌氧反应器中,有机物在产甲烷菌群的作用下分解,产生以甲烷为主要成分的沼气,这部分气体具备较高的热值,可作为能源进行多场景利用。收集后的沼气经过净化脱硫等处理后,可直接作为燃料用于锅炉燃烧、工业生产供热,也可以接入燃气管道作为民用燃气,还可以用于发电满足企业或者区域的用电需求。沼气能源的回收利用,能够抵消部分环保治理的运行成本,甚至为企业创造额外的收益,提升环保项目的经济性。厌氧处理将污染物治理与能源生产结合起来,让环保投入不再是单纯的成本支出,同时具备能源产出的价值,实现环境效益与经济效益的统一。上海庞科环境技术有限公司的厌氧反应器可实现稳定的沼气产出,助力能源回收利用。
畜禽养殖过程中会产生大量粪便废弃物,这类废弃物有机质含量高,随意排放会污染土壤与水体,采用厌氧反应器进行处理,能够实现养殖废弃物的资源化利用。畜禽粪便送入厌氧反应器后,在厌氧环境下经过微生物的降解作用,逐步分解转化,产生沼气与有机肥料。沼气可用于养殖场的供暖、供电或者作为燃料使用,满足养殖场自身的部分能源需求,降低养殖的能源成本。产生的沼渣沼液经过腐熟处理后,可作为有机肥料用于农田种植,减少化肥的使用量,提升土壤的有机质含量。厌氧处理能够杀灭粪便中的部分有害病菌与寄生虫卵,降低废弃物的生物危害性,减少养殖废弃物带来的环保风险。畜禽粪便的厌氧处理模式,能够解决养殖环保问题的同时创造附加收益,助力养殖行业的绿色发展。上海庞科环境技术有限公司可提供畜禽粪便厌氧处理的整体设备与方案。厌氧反应器的型号选择,要根据废水水量、浓度和处理标准来确定。
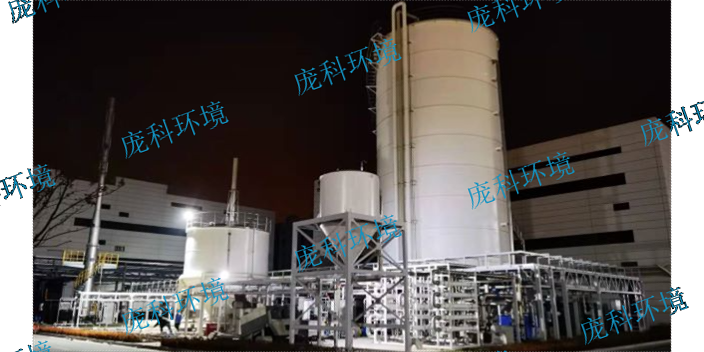
厌氧发酵过程除了产生沼气能源,还会产出沼渣与沼液,这类副产物经过处理后可作为有机肥料使用,具备较高的农用价值。沼渣中含有丰富的有机质、腐殖质以及氮磷钾等营养元素,能够改善土壤的理化性质,提升土壤的保水保肥能力,适合作为基肥使用。沼液中含有多种可溶性营养物质,容易被作物吸收,可作为追肥或者叶面肥使用,同时还具备一定的抑菌防虫效果。厌氧发酵过程中,原料中的有害病菌与寄生虫卵大部分被杀灭,产出的肥料安全性更高,用于农业生产能够减少化肥与农药的使用量,助力绿色农业发展。有机肥副产物的产出,进一步提升了厌氧处理项目的综合收益,让废弃物处理的资源化价值得到充分释放,形成废弃物-能源-肥料的绿色循环链条。上海庞科环境技术有限公司的厌氧处理方案可同步产出有机肥原料,提升项目综合收益。污水厌氧反应器的运行维护,定期检查关键部件可延长设备使用寿命。浙江全混厌氧反应器生产厂家
高浓废水厌氧处理已成趋势,选对反应器能帮企业实现达标排放与资源回收。安徽化工厌氧反应器排行榜
厌氧处理项目的落地与运行,涵盖前期方案设计、设备生产、现场安装、启动调试、后期运维等多个环节,全流程的技术服务能够保障项目顺利落地与长期稳定运行。前期的方案设计阶段,需要充分了解客户的水质水量、场地条件、处理目标等信息,制定适配的工艺方案与设备选型,保障方案的可行性与经济性。设备生产与安装阶段,需要做好质量管控,按照规范完成施工安装,保障设备的制作与安装质量。启动调试阶段,需要安排专业人员指导污泥接种、负荷提升与参数调试,帮助反应器快速进入稳定运行状态。后期运行过程中,持续的技术支持与运维指导,能够帮助客户解决运行中遇到的各类问题,保障设备长期稳定运行。全流程的服务支持,能够让客户的环保项目推进更顺畅,运行更省心。上海庞科环境技术有限公司可提供从方案设计到运维指导的全流程厌氧处理服务。安徽化工厌氧反应器排行榜