翮硕水处理设备有限公司分析不锈钢管道应用。 乳制品生产:在乳制品厂中,不锈钢管道可用于牛奶等原料的输送。翮硕不锈钢管道凭借其卫生性、无毒性,能确保牛奶在输送过程中不受污染,保持新鲜度和卫生安全。同时,其光滑内壁不易附着杂质,便于清洁,符合乳制品生产严格的卫生要求。饮料灌装:在饮料生产企业,从原水预处理到成品饮料灌装,都可能用到翮硕不锈钢管道。例如,将经过纯化的水输送至饮料调配环节,以及将调配好的饮料输送到灌装设备处。其耐腐蚀性能可抵御饮料中的酸碱等成分侵蚀,保证饮料质量稳定,且能适应高温杀菌等工艺环节。酒类酿造:在白酒、啤酒等酒类酿造过程中,不锈钢管道可用于酒液输送。翮硕不锈钢管道能满足酒类生产对管道材质的严格要求,防止管道材质对酒液品质产生影响,同时其安装可能会搭配特定的固定支撑结构,如采用带有防护隔离垫接件组的托架,避免与碳钢支架直接接触而生锈。翮硕不锈钢管道可适应加工过程中的高温、高湿环境,且易于清洁,能有效减少细菌滋生,保障食品加工过程的卫生安全。例如某大型肉类加工企业曾将传统管道更换为不锈钢金属软管,提升了生产效率和产品合格率,若采用翮硕不锈钢管道,也可获得类似效果。 管道布局严格按照 ASME BPE、3D 标准执行,规避死角和残留风险,同时规划合理的取样确保后续检测与维护便捷。注射水管道安装方案
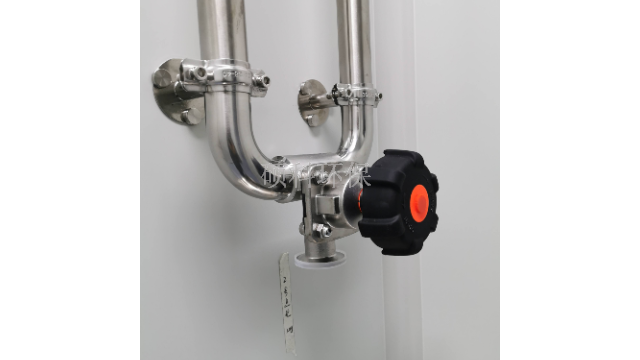
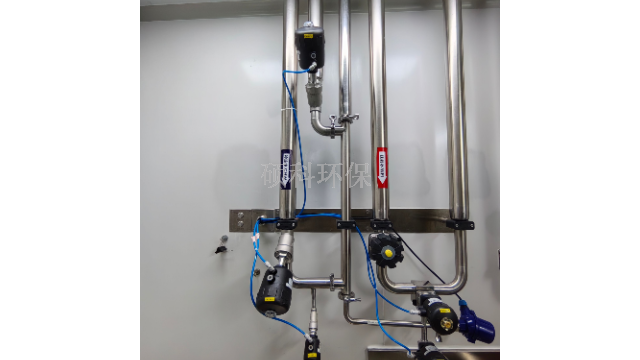
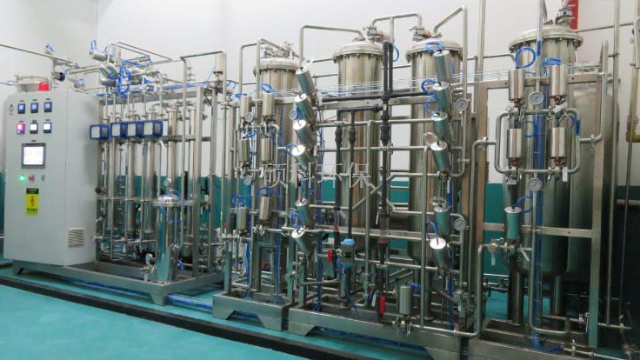
工艺用水的管道安装。管道的材质、阀门和附件。1管道、管件等材料应在规定的使用压力和温度下具有足够的机械强度和耐腐蚀性能。2用于饮用水的输送管道、管件等的材料,宜选用不生锈、无腐蚀、无渗漏、无结垢的材料。3用于纯化水的输送管道、管件等的材料,应选用无毒、耐腐蚀的材料,宜选用内壁抛光的高质量不锈钢材料或其他不污染纯化水的材料。I4用于注射用水的输送管道、管件等的材料,应选用内壁抛光的高质量低碳不锈钢材料或其他不污染注射用水的材料。5纯化水管道上的阀门应采用与连接的管道相适应的材料,管道上阀门应采用焊接或卡箍连接,不应采用螺纹连接,管道与法兰连接时应对齐,垫片内圈应与管道内壁等径,垫片应选用耐高温、不反应、不脱落、无析出物产生的材料。6注射用水管道上的阀门应采用焊接或卡箍连接的高质量低碳不锈钢隔膜阀。7纯化水和注射用水系统管道上需要安装压力、温度及变送器等仪表时,应在管路上预留异径三通或等径三通接装仪表。江阴气体管道安装工程设计 引进国际先进设计理念,结合公司技术优势,采用三维制图建模软件进行模块化设计,节约空间的效果。
翮硕管道安装(尤其医用等高洁净要求场景)对员工技术有严苛要求,具体包括以设备适配能力熟悉不同材质管道(如316L不锈钢)的特性,掌握切割、弯管等工具的操作,避免因加工不当导致管道损伤。能根据系统压力、流量要求,正确连接阀门、法兰(如控制垫片压缩量15%-20%),杜绝微泄漏。规范执行能力严格遵循GMP、药典等行业标准,落实压力测试(倍设计压力)、消毒(121℃蒸汽)等流程。能看懂复杂管路图纸,按设计要求精细走位,确保系统循环效率与洁净度。问题处理能力快速排查焊接氧化、管道变形等常见问题,采取补焊、调整支架等措施补救,减少返工成本。具备基础的设备维护知识,避免因操作不当损坏焊机、检测仪器等工具。
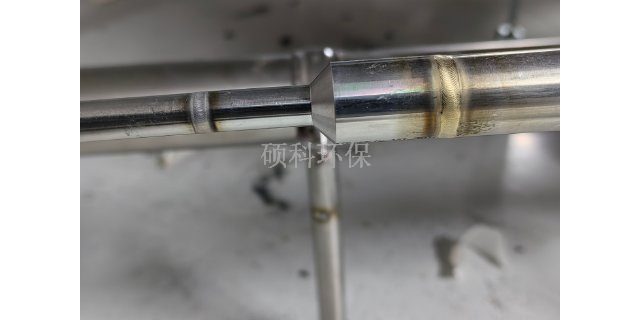
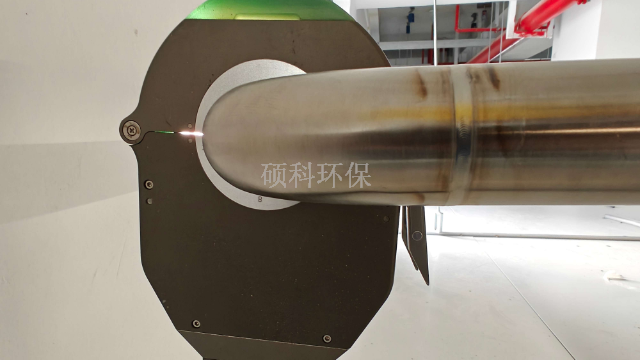
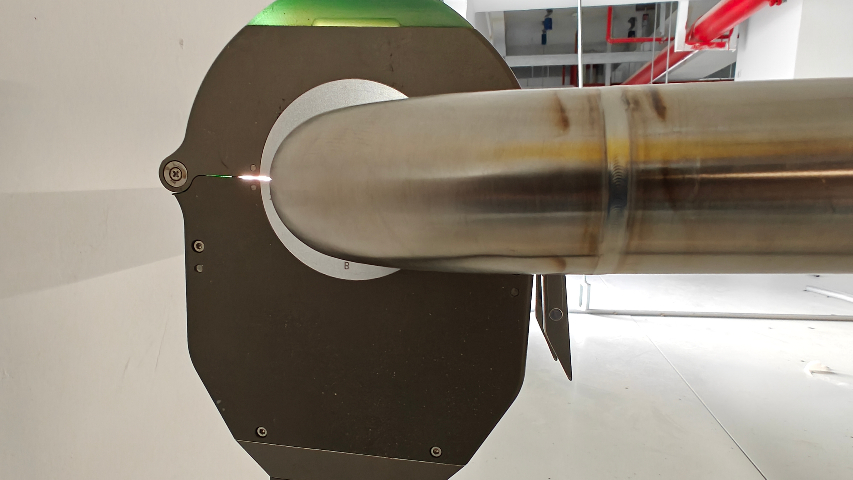
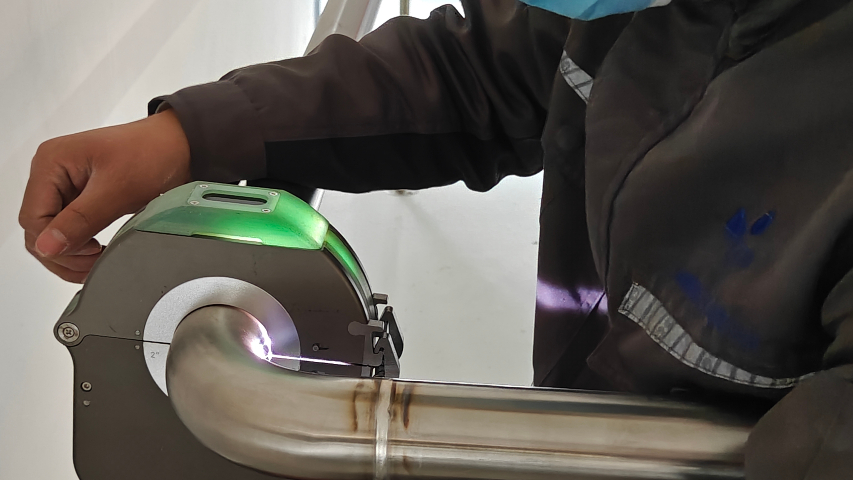
316不锈钢管道用于医用注射水设备时,焊接处理需严格遵循洁净标准和工艺要求,确保焊缝质量与管道内壁洁净度,避免污染注射水。具体注意事项如下:焊接参数控制电流严格匹配壁厚(如1mm壁厚对应80-100A),焊接速度均匀(10-20mm/s),避免烧穿或未熔合,焊缝余高控制在。焊后处理焊后用内窥镜检查内壁,确保无焊瘤、凹陷、氧化色,焊缝表面粗糙度Ra≤μm。必要时对焊缝进行电解抛光,去除氧化层,增强抗腐蚀和抗微生物附着能力。环境要求焊接需在洁净区(至少ISO8级)进行,焊工佩戴无绒洁净手套,工具经消毒处理,避免杂质污染焊口。通过以上处理,可保证焊缝强度达标、内壁光滑无氧化,满足医用注射水设备对管道焊接的严苛要求。 管道坡度应按设计要求设置,便于排水排气。
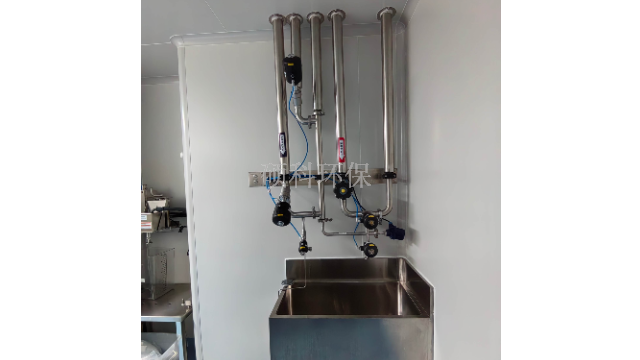
不锈钢管道的热处理和酸洗与钝化。1.奥氏体不锈钢管道经冷加工或焊接后有内应力。如果输送介质含氯(溴)离开,会造成应力腐蚀,导致管道损坏。管冷后应力的方法是将管件加热到250-425℃,多用300-350℃,不含钛或铌的管件,当进行回火处理时,温度小于450℃。焊接应力需要在较高温度下进行,一般为850-870℃,含有钛或铌的管件可以直接在空气中冷却,不含钛或铌的管件要用水冷却到450℃(以更快的速度通过危险区)后再冷却。2.稳定化处理是指在高温(450℃以上)条件下使用含有稳定元素钛和铌的18-8不锈钢的处理工艺。一般处理过程是在固溶温度加热到1050-1150℃后,冷却到850-900℃(略小于碳化铬再溶解温度),保持温度2-4h,然后在空气中冷却,使一些溶解在固溶体中的钛和铌有足够的时间沉淀出来,与碳形成碳化钛或碳化铌。这种处理不适用于成本稳定型18-8不锈钢。不锈钢管道的热处理和酸洗与钝化。1.奥氏体不锈钢管道经冷加工或焊接后有内应力。如果输送介质含氯(溴)离开,会造成应力腐蚀,导致管道损坏。管冷后应力的方法是将管件加热到250-425℃,多用300-350℃,不含钛或铌的管件,当进行回火处理时,温度小于450℃。焊接应力需要在较高温度下进行。焊接采用氩气保护自动轨道焊接技术,确保焊接质量;焊工需持证上岗,焊口 100% 进行外观检查,20% 进行 是应。注射水管道安装方案
关键技术与质量要点 重力流污水≥3‰,坡向正确防积液。 穿墙 / 楼板:加套管,顶部高出装饰面 50mm,间隙密封。注射水管道安装方案
不锈钢管道安装规范之质量指标及保护措施1、质量指标焊接一次合格率达到合同要求值。2、保护措施1)施焊环境要求2)焊接的环境温度应能保证焊接所需的足够温度和焊工技能不受影响。3)焊接时的风速不应超过下列规定,当超过规定时,应有防风设施。手工电弧焊:8M/S;氩弧焊:2M/S4)焊接电弧1m范围内的相对湿度不得大于90%。5)当焊件表面潮湿、或在下雨刮风期间,焊工及焊件无保护措施时,不应进行焊接。3、焊工1)持有焊工特种作业相应的合格证,持证上岗。2)所有质量活动都应在压力容器安装质量保证体系的进行。3)焊工的焊接质量执行公司企业标准——安装作业指导书“焊工焊接质量程序”。4)通过RT(射线照相检验)结果对焊工的焊接质量进行。注射水管道安装方案
翮硕特种气体管道下料、预制需严格遵循洁净、精细、防污染原则,符合以下规定:下料前需确认管...
【详情】