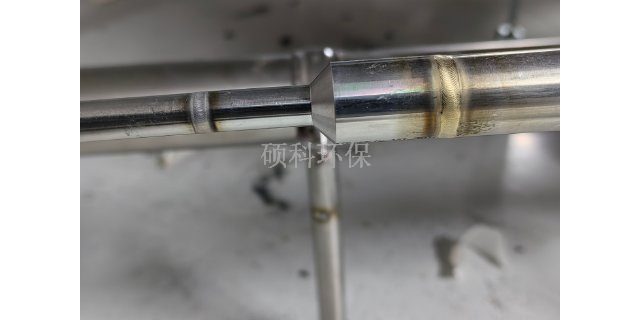
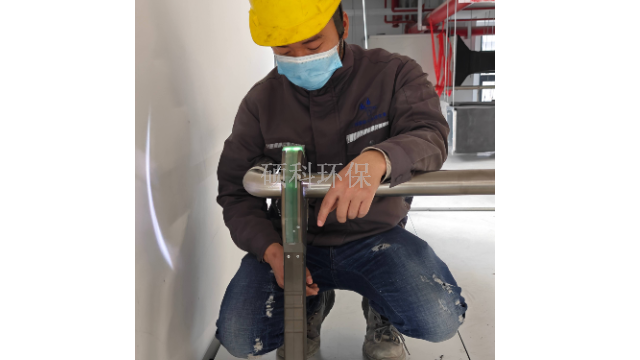
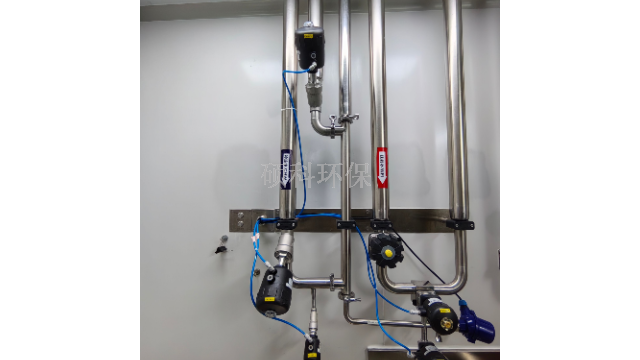
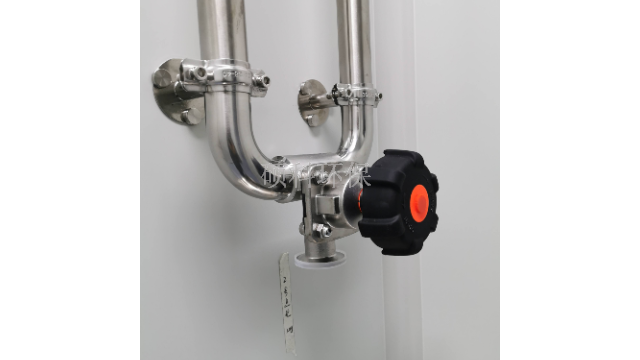
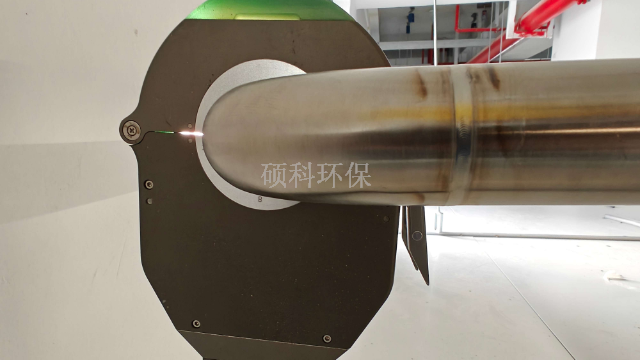
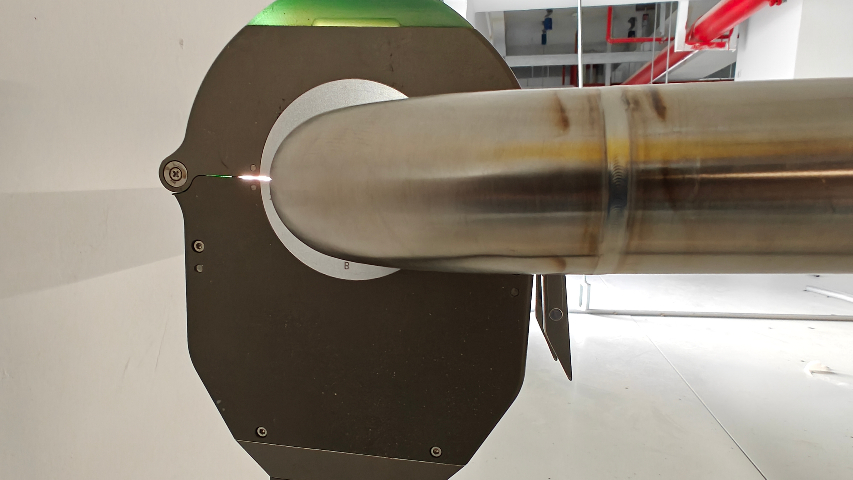
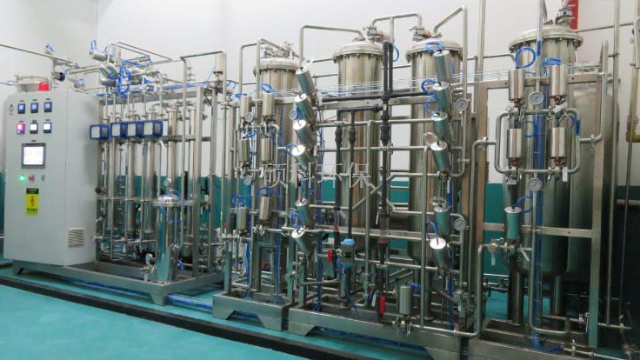
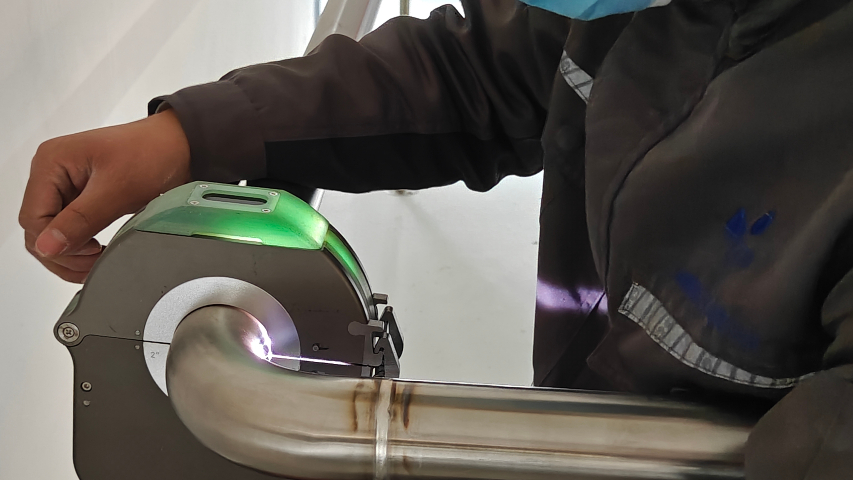
翮硕注射水管道安装全流程步骤详解(制药级标准)一、施工前准备资质与文件审核施工团队需具备ASMEBPE认证焊工(编号可追溯),图纸通过FDA/GMP合规性审查(含3D建模死角分析)。材料报验:316L不锈钢管道(ASTMA270)、管件(内壁电解抛光Ra≤μm),附材质证书、抛光报告及钝化记录。场地清洁安装区域需达到ISO7级洁净室标准,施工前用75%乙醇擦拭地面、墙面,风速控制在(单向流)。二、管道预制加工切割与坡口处理采用行星式切管机(精度±),禁止砂轮切割;V型坡口角度30°±5°,钝边,切割后用去离子水冲洗内壁(电导率≤1μS/cm)。焊接预制使用轨道式自动焊机(如MillerAuto-Continuum),焊前内壁充氩(纯度)10分钟,焊接参数:DN25管道:电流110A,速度150mm/min,层间温度≤60℃;焊口需100%内窥镜检测(放大20倍),无未熔合、夹钨缺陷。 石管、木管(中世纪 管排水;13 世纪后英国用掏空铁杉做给水管,外缠钢条增强承压,是木质压力管的早期发明。苏州RO管道安装
翮硕不锈钢管道质量较为可靠,具有耐腐蚀性强、卫生性能好、安装工艺有保障等优势,具体如下:材质优良耐腐蚀4:通常采用质量不锈钢材质,本身具有较好的抗腐蚀能力。同时,管道会经过酸洗钝化处理,在表面形成一层致密且稳定的氧化膜,能有效隔绝外界空气和水分,进一步提升耐腐蚀性,延长使用寿命,适用于对耐腐蚀性要求较高的制药、食品等行业。表面光洁卫生好1:酸洗钝化工艺可去除管道表面的氧化皮、焊渣和污垢等杂质,使管道表面更加光洁平滑,不*提高了美观度,还能减少细菌在管道表面的附着和繁殖,符合食品、医疗等对卫生要求较高领域的标准,能有效保障流体输送的纯净度,防止二次污染。工艺成熟安装佳6:所属的硕科环保工程设备(苏州)有限公司,在水处理设备及管道安装等方面有一定经验,可提供从工艺设计到安装、调试等“交钥匙”工程,其管道安装工艺成熟,能确保管道连接牢固、密封性好,减少漏水等问题的发生。符合相关标准要求2:其注射水设备搭载多级反渗透与蒸馏系统,全密闭不锈钢管路可防污染,水质严格符合药典的标准,由此可推测其不锈钢管道在相关应用中能满足行业标准要求,质量有保障。 苏州RO管道安装工程设计 引进国际先进设计理念,结合公司技术优势,采用三维制图建模软件进行模块化设计,节约空间的效果。
洁净管道安装之.夹套管的施工方法一般用于输送剧毒和易燃介质的管道,其功能是一旦管道泄漏,介质就不会直接泄漏到环境中。在外部环境中,夹套之间与报警系统直接连接,一旦管道发生泄漏,剧毒气体在夹层内浓度升高,报警系统会自动报警,并可立即采取措施进行补救。夹套内部管道的施工方法与单层管道的施工方法相同。区别在于,其三通弯头和大于φ,接头用直径变化的管道光滑地接近中心管,然后用角焊法与中心管焊接。洁净管道安装之.夹套管的施工方法一般用于输送剧毒和易燃介质的管道,其功能是一旦管道泄漏,介质就不会直接泄漏到环境中。在外部环境中,夹套之间与报警系统直接连接,一旦管道发生泄漏,剧毒气体在夹层内浓度升高,报警系统会自动报警,并可立即采取措施进行补救。夹套内部管道的施工方法与单层管道的施工方法相同。区别在于,其三通弯头和大于φ,接头用直径变化的管道光滑地接近中心管,然后用角焊法与中心管焊接。
不锈钢管道安装注意事项:1.严格按操作程序安装,不能减化步骤。2.文明操作,避免粗鲁操作,避免损伤薄壁不锈钢水管管材、管件及工具。3.应确认管材、管件内是否有异物附着,如:切管铁渣、油污杂物等应擦试干净。4.转换接头的安装,先将螺纹拧紧后,再卡压,以免造成卡压接头松驰,在接阀门设备之处,应考虑安装活接以便设备维修。5.配管弯曲时,请在直管部位修正,这可在管件部位矫正,否则可能会引起卡压处松弛造成泄漏。6.安装施工中方案修改变更时,对已安装好管路改造,先切断改动部分的配管,取下修改段,再依变更配管要求,用直接头连接,算好配管长度。7.安装过程中薄壁不锈钢水管有与异种管材接触的位置,应作间隔处理(可用胶垫等),避免因此产生的电位腐蚀。不锈钢管道安装注意事项:1.严格按操作程序安装,不能减化步骤。2.文明操作,避免粗鲁操作,避免损伤薄壁不锈钢水管管材、管件及工具。3.应确认管材、管件内是否有异物附着,如:切管铁渣、油污杂物等应擦试干净。4.转换接头的安装,先将螺纹拧紧后,再卡压,以免造成卡压接头松驰,在接阀门设备之处,应考虑安装活接以便设备维修。5.配管弯曲时,请在直管部位修正,这可在管件部位矫正。 严格遵循国际标准与行业规范,确保管道系统满足制药、生物、医疗等领域的高洁净要求,具体流程如下是的呢。
不锈钢管道安装规范之质量指标及保护措施1、质量指标焊接一次合格率达到合同要求值。2、保护措施1)施焊环境要求2)焊接的环境温度应能保证焊接所需的足够温度和焊工技能不受影响。3)焊接时的风速不应超过下列规定,当超过规定时,应有防风设施。手工电弧焊:8M/S;氩弧焊:2M/S4)焊接电弧1m范围内的相对湿度不得大于90%。5)当焊件表面潮湿、或在下雨刮风期间,焊工及焊件无保护措施时,不应进行焊接。3、焊工1)持有焊工特种作业相应的合格证,持证上岗。2)所有质量活动都应在压力容器安装质量保证体系的进行。3)焊工的焊接质量执行公司企业标准——安装作业指导书“焊工焊接质量程序”。4)通过RT(射线照相检验)结果对焊工的焊接质量进行。 Shuoke (Suzhou) Environmental Engineering Equipment delivers high-cost-performance pipeline installation fo。化工管道安装公司
安装全流程(标准工序) 施工准备 图纸审核:核对管径、壁厚、材质、压力等级、支吊架位置、介质流是净要求。苏州RO管道安装
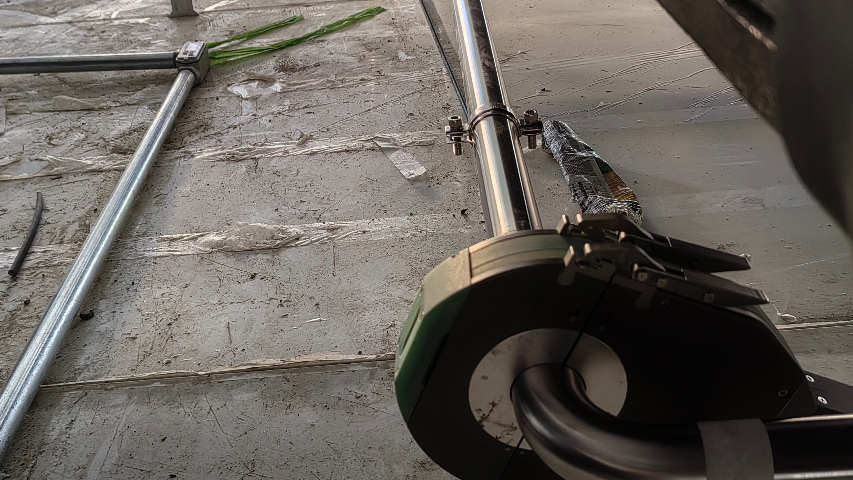
特种气体管道安装。特种气体管道焊接应符合下列规定:6对接接头组对时应对称均匀,接头错边量不应大于管壁厚度的10%,且管道不得在焊接接头的位置弯曲;7管外径大于或等于1"时,焊接前应先采用手工氩弧焊机进行不加丝对称点焊预连接,点焊时管内应通入高纯氩气进行保护,点焊后应对焊点进行洁净处理,并应用洁净胶带密封焊接接头;8焊机应采用专门配电箱,当电源电压不稳定时应采用自动稳压装置供电。焊机本体应可靠接地;9焊接时的保护气体流量应以做焊接样品的保护气体流量为基准;施工过程中应连续充气保护。施工中断时可降低充气流量,但应确保管内呈正压;10每一个系统焊接完成后,均应充高纯气或氮气正压保护;11外焊缝宽度应为管壁厚度的,内焊缝宽度不应小于外焊缝宽度的2/3倍,焊缝不应有裂纹、未焊透、未熔合焊接缺陷,不得有气孔、夹渣、咬边等缺陷。焊缝错边量不应大于管壁厚度的10%,管内、外焊缝凹、凸起高度不应大于管道壁厚的10%。 苏州RO管道安装
翮硕特种气体管道下料、预制需严格遵循洁净、精细、防污染原则,符合以下规定:下料前需确认管...
【详情】