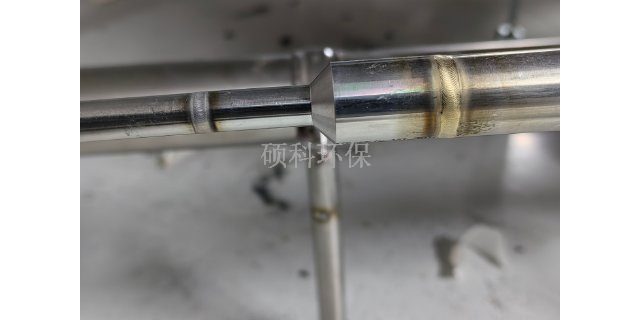
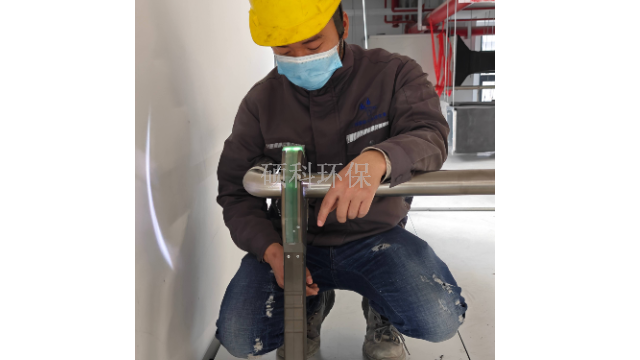
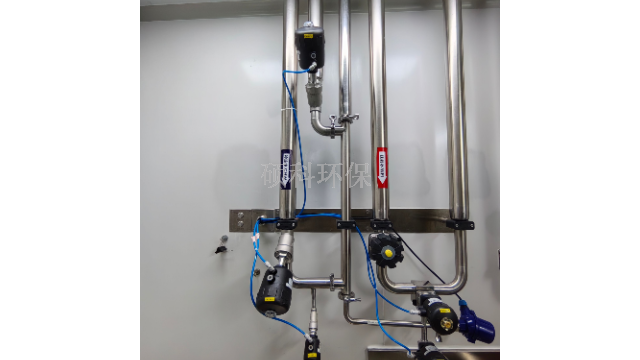
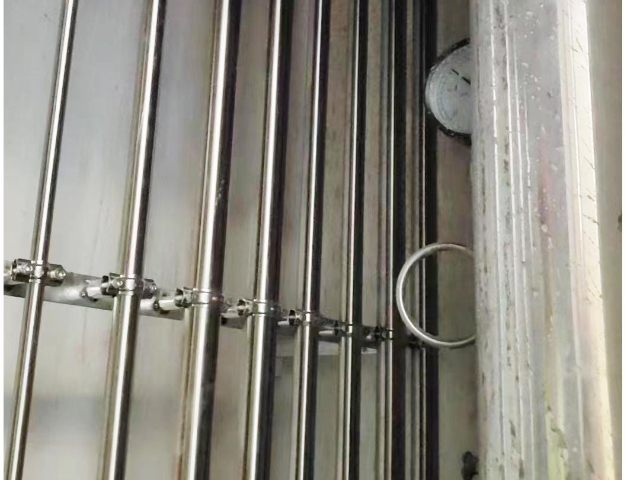
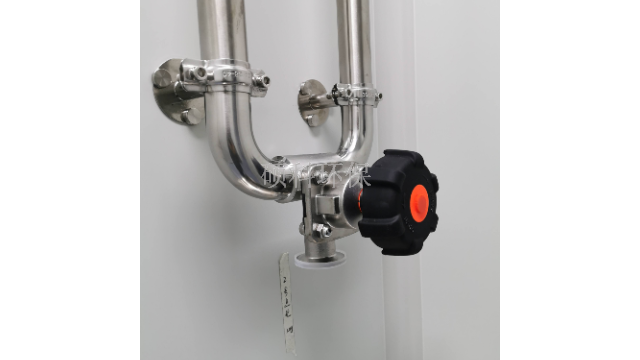
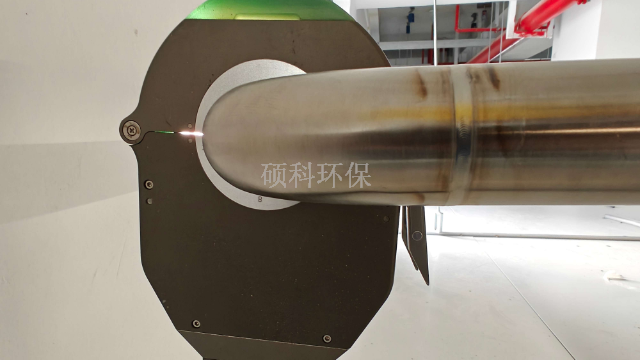
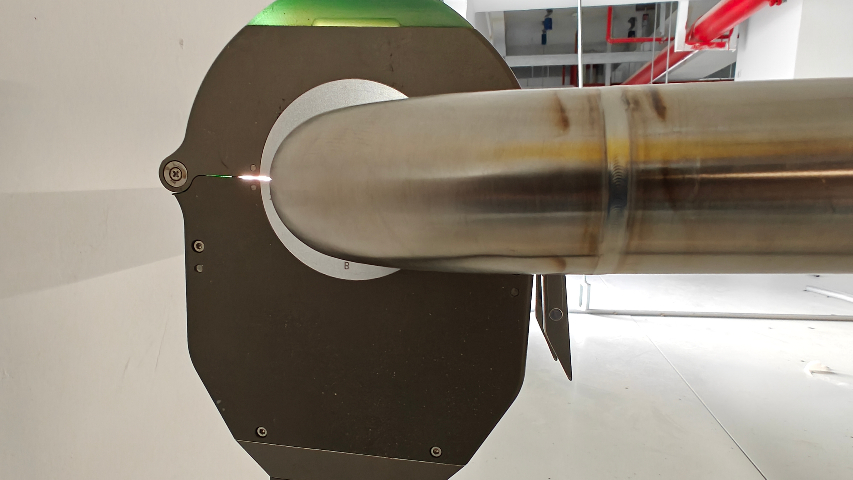
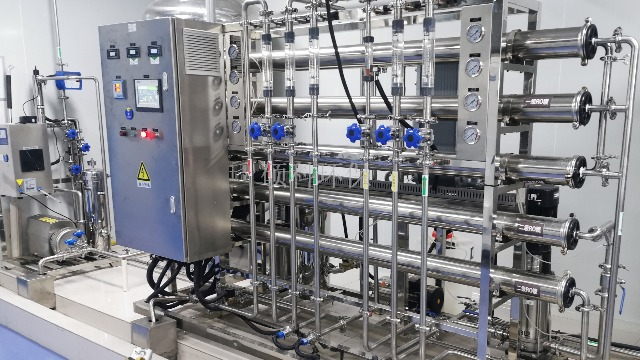
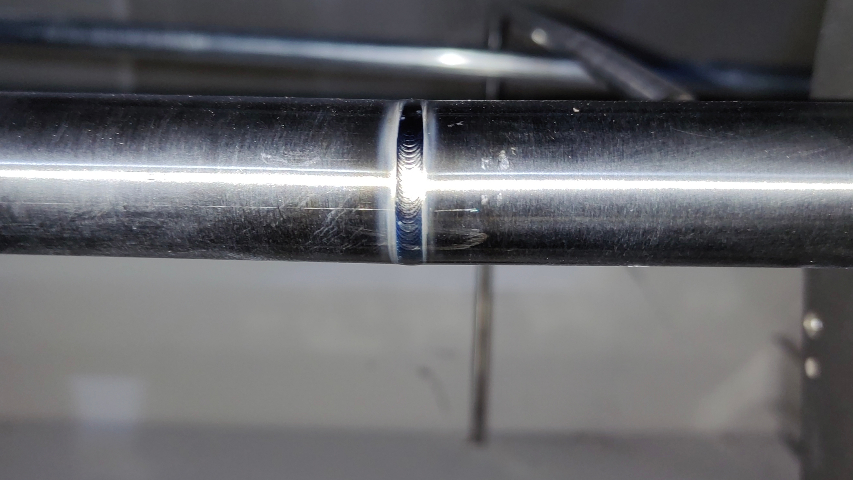
翮硕注射水管道安装需注意以下方面:材质选择与处理:应选用316L不锈钢管材,内壁需进行电抛光及钝化处理,以减少微生物滋生和杂质吸附,保证水质纯净。管道切割与焊接:切割宜采用GF锯或带锯,禁止使用易污染的切割工具。焊接需采用全自动氩弧焊或热溶式氩弧焊,并用高纯氩气保护,确保焊缝内、外表面与母材光亮度基本一致,无氧化、无焊瘤等缺陷。连接方式:尽量采用焊接连接,若需分段连接,可使用卫生夹头。阀门应选用不锈钢聚四氟乙烯隔膜阀,以卫生夹头连接,减少泄漏风险和微生物滋生隐患。管道布局:管道应采取循环布置,有一定倾斜度,坡度宜在0.5%-5%之间,便于排除存水,避免死水区域。使用点阀门处的“盲管”段长度,加热系统不得大于6倍管径,冷却系统不得大于4倍管径。安装环境:应在洁净环境中安装,如ISO7级洁净区,避免管道受外界污染。安装过程中严禁裸手接触管道,预制完的管道需可靠封口。支架安装:支架应采用C型钢制作,间距合理,一般为3M左右。支架与管道间应垫聚四氟乙烯垫,防止腐蚀,且要保证管道固定牢固,避免晃动。压力测试与清洗消毒:安装完成后,需用纯水进行试压,试验压力为设计压力的1.25倍。这里给你两种版本,分别适配正式宣传 / 标书和简洁文案场景,都是专门地道的工程英文表达hahaohao使用即可。RO管道安装
薄壁不锈钢给水管在美国、日本、欧洲已有四十多年的生产历史,在国内却只有十多年的生产经验,不锈钢给水管走进大众视野,日渐被人们认知和接受却实两年的事。特别是央视“”晚会爆出塑料管道存在的各种质量问题后,大众开始关注饮用水输送以及二次供水管道设备的质量问题并产生严重质疑。过去的二十多年,我国大力推广“以塑代钢”,使得PVC、PE、PPR的塑料水输送管道及设备得以广泛应用,随之而来的大量质量问题以及二次水污染问题日渐成为人们健康水生活大隐忧。PVC、PE、PPR等塑料输送管道及设备生产用材料、配方、工艺本身就存在质量隐患,它们都是化学合成材料且残留有小分子,在二次加工过程中很容易产生有害物质,同时,塑料加工过程中又可以添加各种助剂、填充母料、回收料、再生料等化学材料,加之塑料管道物理力学性能欠佳,管道安装与使用质量与寿命很难保证。因此,要确保人们的健康水生活,不锈钢给水输送管道及设备成为人们的好选择,在可见的未来,可以说不锈钢给水管道及设备是饮用水输送类管道的好产品。 RO管道安装管道支架间距应符合规范,防止管道下沉。
翮硕管道安装工(尤其涉及工业、医用等特殊领域)需具备的相关资质证书,根据作业场景和规范要求有所不同,主要包括以下几类:安全与质量相关证书安全生产考核合格证书(C类):针对施工现场管理人员,部分企业要求安装工具备,证明掌握基础安全操作规范。ISO质量管理体系相关培训证书:在制药、医疗等严格领域,员工需熟悉ISO13485等标准,相关培训证书可作为能力补充。特殊领域附加证书医用气体管道安装资质:若涉及医院中心供氧、医用真空等管道,需通过医用气体工程专业培训并取得对应证书(如中国设备管理协会相关认证)。压力管道元件焊接资格:针对高压、高温管道的关键焊缝焊接,需通过特种设备检验机构的专项考核,取得细分项目资格(如不锈钢管道氩弧焊资格)。
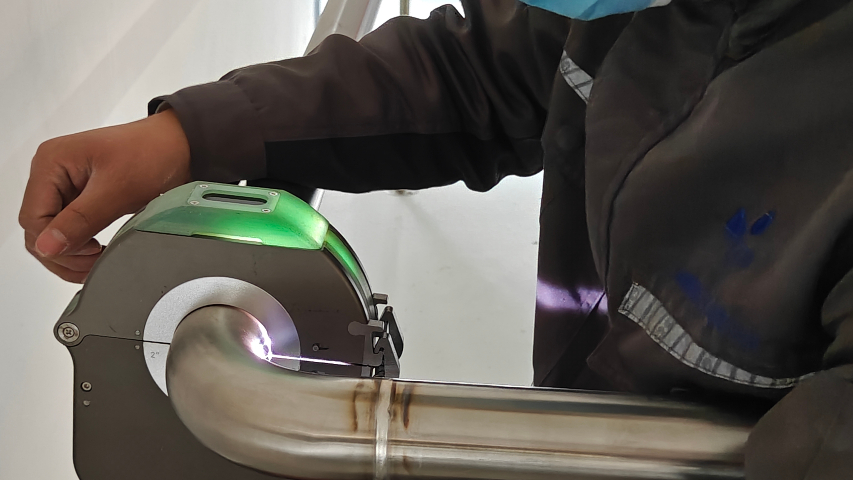
纯化水管道安装:洁净管道安装简介管道一般选用BA或EP抛光管,管采用充氩气加热处理而成,EP管采用电解研磨方式加工而成。其内、外表面极其光亮。洁净管道的焊接除了要达到常规工业管道对焊缝的要求外,还要求焊接时管内、外表面不受污染,焊缝内、外表面必须与母材光亮度基本一致。在业中有大量的工艺过程涉及到分配系统。如:纯化水的分配系统注射用水的分配系统液在配制容器之间的传输和分配等等。了解这些系统的通行惯例和特殊要求为客户提供工艺容器设计、制造、安装、测试和验证支持服务。根据工程设备的特殊要求洁净管道工程应有良好的结构满足制学、卫生学的要求。一个好的管道系统应在以下方面充分考虑:材料的化学稳定性——无溶出。无毒、不脱落材料制造。常用304和316L不锈钢。表面处理——与介质相接触的表面通常需要作机械或电化学抛光处理。连接方式——以采用氢气保护自动轨迹焊接为主在有方便拆装要求的地方采用卫生快开连接。合理的管径——管径的选择在实质上是选择适当的流速防止微在管壁停留和附着、滋生。倾斜度——利于排空使溶液能依靠自身重力排净同时应避免出现多处低点。焊接采用氩气保护自动轨道焊接技术,确保焊接质量;焊工需持证上岗,焊口 100% 进行外观检查,20% 进行 是应。
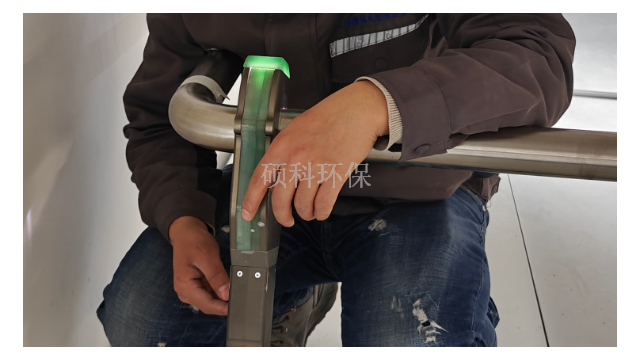
不锈钢管道安装施工规范:焊前准备与焊口组对。1)根据合格的焊接工艺评定报告编制相应的焊接工艺指导书并执行。2)参加管道焊接的焊工,必须按《锅炉容器焊工考试规则》和经过焊接工艺评定合格的工艺进行考试。考试合格并取证的焊工方能承担项目施工。3)焊缝与支吊架边缘的净距不应小于50mm。4)坡口加工完要对加工表面进行外观检查,不得有裂纹、夹层等缺陷。5)焊口组对前,应用手工或机械方法清理其内外表面,在坡口两侧20mm范围内不得有油漆、毛刺、锈斑、氧化皮及其他对焊接过程有害的物质。6)管道组成件组对时,应使内壁齐平,如果存在壁厚差,应进行处理,组对后应保证内壁错边量小于管子壁厚的10%且不大于。7)焊与正式的焊接工艺相同,焊的焊缝长度宜为10~15mm,高宜为2~4mm,且焊缝不得有裂纹及其它缺陷,焊缝两端宜磨成缓坡形。8)焊接在管道上的组对卡具不得用敲打或掰扭的方法拆除。9)焊接坡口,应采用机械方法加工,壁厚小于16mm时为V型坡口。本项目所有管道的壁厚均小于16mm。严禁与碳钢直接接触,工具,避。 焊接质量:工艺评定(PQR)、焊工持证、层间清理、无损检测比例符合规范。苏州管道安装工厂
. 长输管道的诞生 首条原油年,美国宾夕法尼亚):管径 50mm、长 9.7km,油田至火车站,标志管道运输正式诞生。RO管道安装
翮硕纯水管道(304/316不锈钢)焊接注意事项一、焊接前预处理管道清洁:用酒精或**擦拭焊口两侧20mm范围,去除油污、水渍,避免杂质污染水质。坡口加工:采用机械切割(禁止火焰切割),坡口角度30°-35°,钝边,间隙1-2mm,确保焊接熔透。材质匹配:304不锈钢用ER308焊丝,316不锈钢用ER316L焊丝,焊丝直径φ,需烘干(150℃/1h)。二、焊接工艺控制焊接方法:采用全自动氩弧焊(TIG),直流正接,氩气纯度≥,背面充氩保护(流量8-10L/min),防止内壁氧化。参数设置:电流80-120A(根据管径调整),电压10-15V,焊接速度8-12cm/min,层间温度≤60℃,避免过热晶粒粗大。焊口组对:严禁强力组对,错边量≤,同轴度偏差≤1°,防止焊接应力集中导致泄漏。三、焊后处理与检测表面处理:焊口需进行在线电解抛光或酸洗钝化(硝酸+氢氟酸溶液),去除氧化层,粗糙度Ra≤μm,符合GMP卫生要求。泄漏检测:用纯水充压至工作压力倍,保压30分钟,压降≤;或用氦质谱检漏仪(泄漏率≤1×10⁻⁹Pa・m³/s)。记录追溯:每道焊口编号并留存焊接参数记录(电流、电压、氩气流量),便于质量追溯。 RO管道安装
翮硕特种气体管道下料、预制需严格遵循洁净、精细、防污染原则,符合以下规定:下料前需确认管...
【详情】