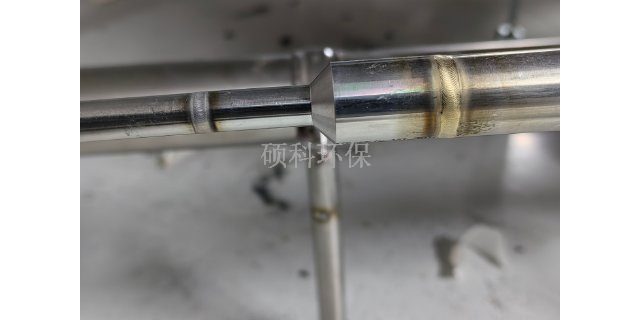
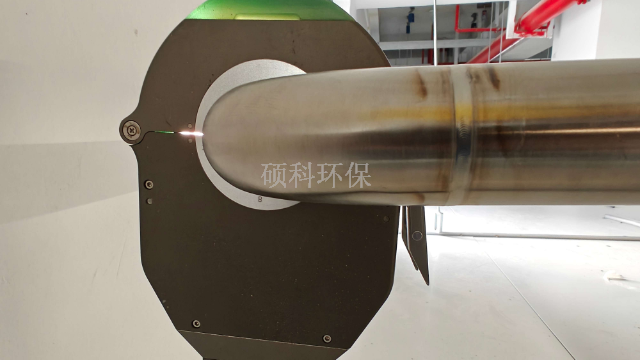
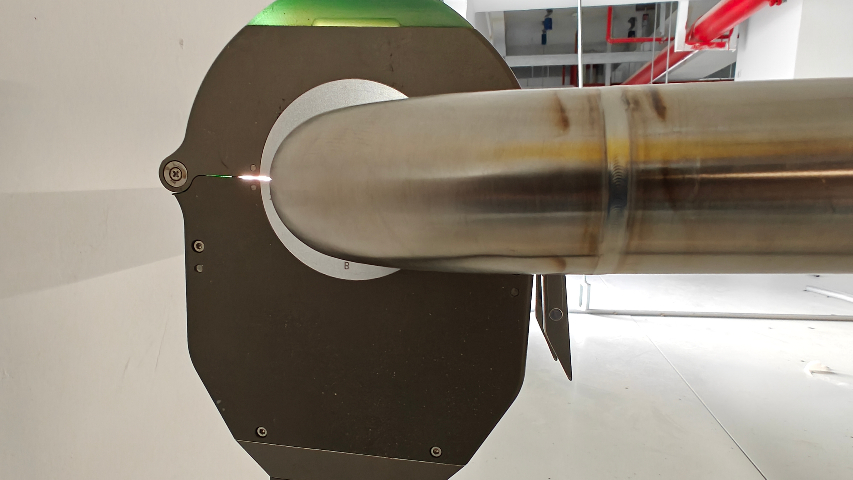
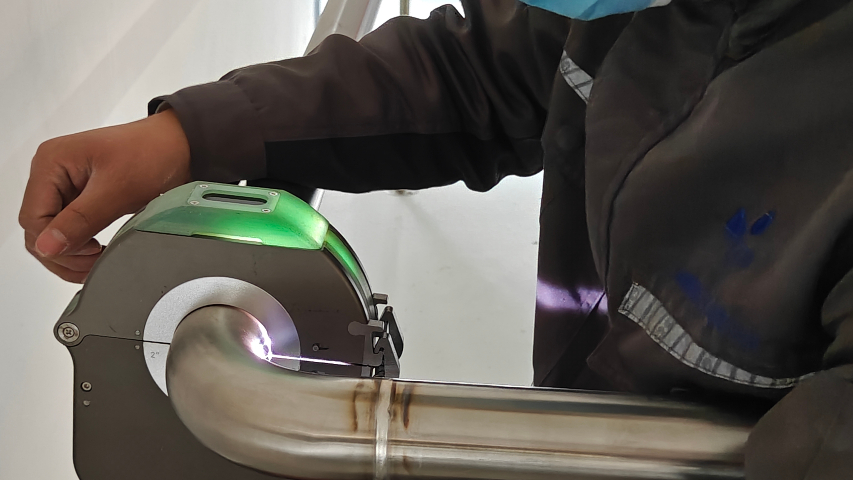
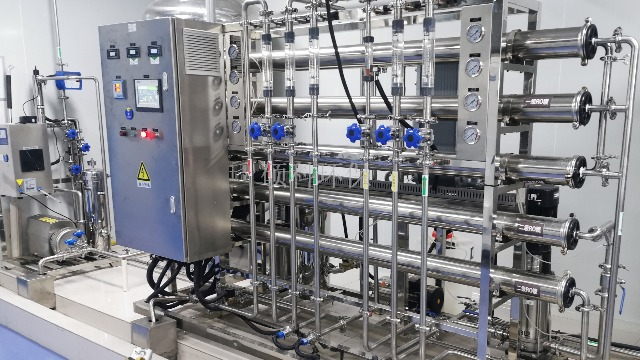
一、洁净管道安装是否采用全自动焊?主流采用全自动焊,原因如下:焊接质量优势:全自动氩弧焊(TIG)可精细控制电流、速度、氩气保护,避免人工操作导致的焊瘤、气孔等缺陷,确保内壁光滑(粗糙度Ra≤0.8μm),符合GMP洁净要求。效率与一致性:自动焊设备(如轨道式焊机)可实现管道环缝的均匀焊接,尤其适用于DN25-DN150管道,焊口合格率≥99%,减少人工返工。场景适配:洁净车间内管道多为不锈钢(304/316L),自动焊可避免人为污染,且背面充氩保护更稳定(氩气纯度≥99.99%)。需要注射水设备可以联系翮硕水处理设备有限公司,公司的焊接工艺是值得选择的。water treatment, industrial and municipal projects. With standardized construction, premium materials,是的。无锡不锈钢管道安装
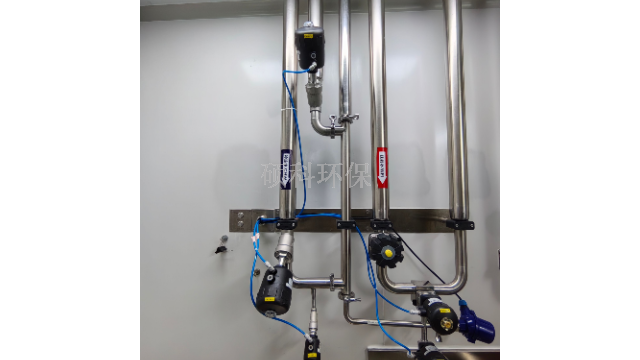
不锈钢管道与传统管道相比,有很多传统管道难以比拟的优势,不锈钢管道也越来越多地成为压缩空气系统布设中的选择。但不锈钢管道安装中还有一些特殊工艺需要引起重视,我们一起来看看这些要点:1、不锈钢管材在吊运过程中不可与其他金属直接接触。可通过加垫木板或橡胶板等非金属材料。2、不锈钢管道在切割中不得用普通砂轮片切割,应采用不锈钢专门砂轮片,有条件的可用等离子切割。3、不锈钢管材及管件在作定位焊接时,焊缝内侧应充氩气进行保护。4、起弧应采用回焊法,收弧应填满弧坑。起弧须在坡口内完成。禁止在管道、管件母材表面打弧、起弧。起弧与收弧处如果发现气孔、裂纹等缺陷应及时处理。5、不锈钢管道、管件之间以及不锈钢管道、管件与非不锈钢材质管道、管件之间的焊接,对接接头打底焊接前管内及空腔内应充氩气,确定焊接处得到有效保护后才能进行钨极氩弧焊。6、不锈钢材质多道多层焊的起弧、收弧处应相互错开。7、在连续焊接不锈钢材料时,其层间温度不得超过60℃。8、不锈钢管道连接焊口处的焊缝,需在焊接作业完成后进行酸洗和钝化处理。9、不锈钢管道在做水压试验时,需注意水温和水质。水温不得低于5摄氏度;水中氯离子含量不得大于25Pmm。化工管道安装问题项目确定后,结合客户实际生产需求(如应用行业、介质类型:纯化水、注射水、纯蒸汽等)的可行性分析报告。
翮硕的压力管道安装相关标准涵盖国家标准、行业标准等多个层面,对管道安装的各个环节进行了规范,以下是一些主要标准:行业标准:SH3405-2012《石油化工企业钢管尺寸系列》:属于石化行业标准,规定了奥氏体不锈钢无缝钢管、碳素钢和合金钢无缝钢管等的尺寸系列和壁厚分级等内容。HG20553-2011《化工配管用无缝及焊接钢管尺寸选用系列》:化工行业标准,包含A系列(大外径系列)和B系列(小外径系列),为化工配管选择钢管尺寸提供了指导。JB/T74-2015《管路法兰技术条件》:机械行业标准,规定了管路法兰的技术条件,包括压力-温度等级、材料、连接尺寸等内容。地方标准:DB34/T2285-2015《动力管道安装监督检验规程》:规定了动力管道安装监督检验的一般规定、监检方法与内容,适用于动力管道的安装监督检验。DB34/T1488-2020《氨制冷系统压力管道安装监督检验规程》:适用于以氨作为制冷介质,比较高工作压力大于等于,公称直径大于等于50mm的压力管道安装工程的监督检验。
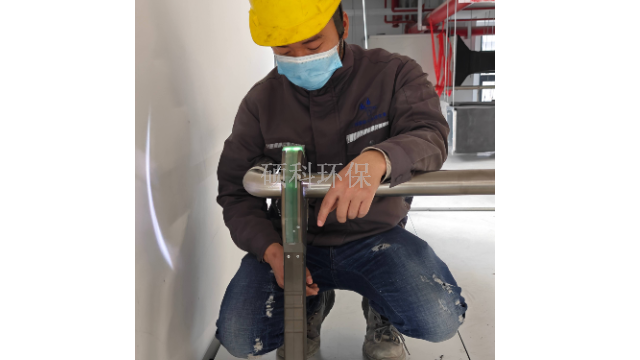
翮硕管道安装(尤其医用等高洁净要求场景)对员工技术有严苛要求,具体包括以设备适配能力熟悉不同材质管道(如316L不锈钢)的特性,掌握切割、弯管等工具的操作,避免因加工不当导致管道损伤。能根据系统压力、流量要求,正确连接阀门、法兰(如控制垫片压缩量15%-20%),杜绝微泄漏。规范执行能力严格遵循GMP、药典等行业标准,落实压力测试(倍设计压力)、消毒(121℃蒸汽)等流程。能看懂复杂管路图纸,按设计要求精细走位,确保系统循环效率与洁净度。问题处理能力快速排查焊接氧化、管道变形等常见问题,采取补焊、调整支架等措施补救,减少返工成本。具备基础的设备维护知识,避免因操作不当损坏焊机、检测仪器等工具。 水处理 / 环保工程(污水 / 纯水 / 中水回用管道) 工业循环水 / 冷却水 / 化工流体管道 市政给排水、厂区管网改造是。
不锈钢管道安装施工规范:焊前准备与焊口组对。1)根据合格的焊接工艺评定报告编制相应的焊接工艺指导书并执行。2)参加管道焊接的焊工,必须按《锅炉容器焊工考试规则》和经过焊接工艺评定合格的工艺进行考试。考试合格并取证的焊工方能承担项目施工。3)焊缝与支吊架边缘的净距不应小于50mm。4)坡口加工完要对加工表面进行外观检查,不得有裂纹、夹层等缺陷。5)焊口组对前,应用手工或机械方法清理其内外表面,在坡口两侧20mm范围内不得有油漆、毛刺、锈斑、氧化皮及其他对焊接过程有害的物质。6)管道组成件组对时,应使内壁齐平,如果存在壁厚差,应进行处理,组对后应保证内壁错边量小于管子壁厚的10%且不大于。7)焊与正式的焊接工艺相同,焊的焊缝长度宜为10~15mm,高宜为2~4mm,且焊缝不得有裂纹及其它缺陷,焊缝两端宜磨成缓坡形。8)焊接在管道上的组对卡具不得用敲打或掰扭的方法拆除。9)焊接坡口,应采用机械方法加工,壁厚小于16mm时为V型坡口。本项目所有管道的壁厚均小于16mm。Shuoke (Suzhou) Environmental Engineering Equipment delivers high-cost-performance pipeline installation fo。江苏注射水管道安装
质保与售后:提供明确质保期(管道系统 2-5 年,按合同约定),24 小时响应,48 小时内到场排查,质保期是的。无锡不锈钢管道安装
不锈钢管道安装规范之质量指标及保护措施1、质量指标焊接一次合格率达到合同要求值。2、保护措施1)施焊环境要求2)焊接的环境温度应能保证焊接所需的足够温度和焊工技能不受影响。3)焊接时的风速不应超过下列规定,当超过规定时,应有防风设施。手工电弧焊:8M/S;氩弧焊:2M/S4)焊接电弧1m范围内的相对湿度不得大于90%。5)当焊件表面潮湿、或在下雨刮风期间,焊工及焊件无保护措施时,不应进行焊接。3、焊工1)持有焊工特种作业相应的合格证,持证上岗。2)所有质量活动都应在压力容器安装质量保证体系的进行。3)焊工的焊接质量执行公司企业标准——安装作业指导书“焊工焊接质量程序”。4)通过RT(射线照相检验)结果对焊工的焊接质量进行。 无锡不锈钢管道安装
翮硕特种气体管道下料、预制需严格遵循洁净、精细、防污染原则,符合以下规定:下料前需确认管...
【详情】