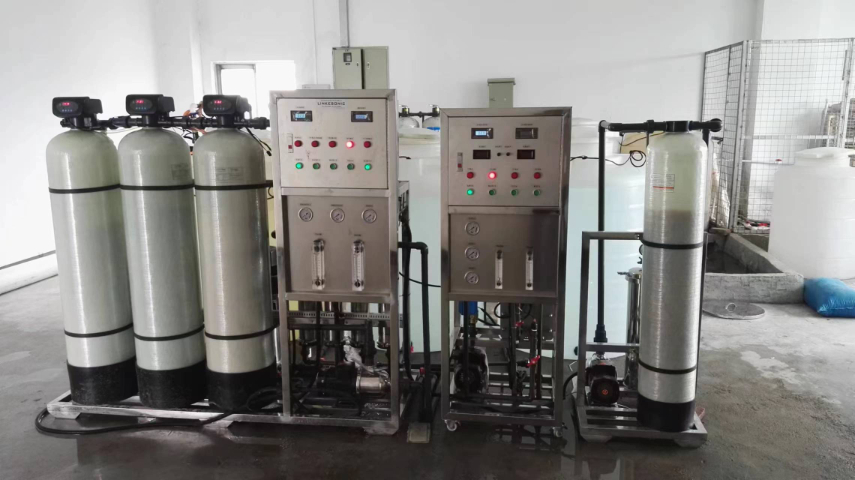
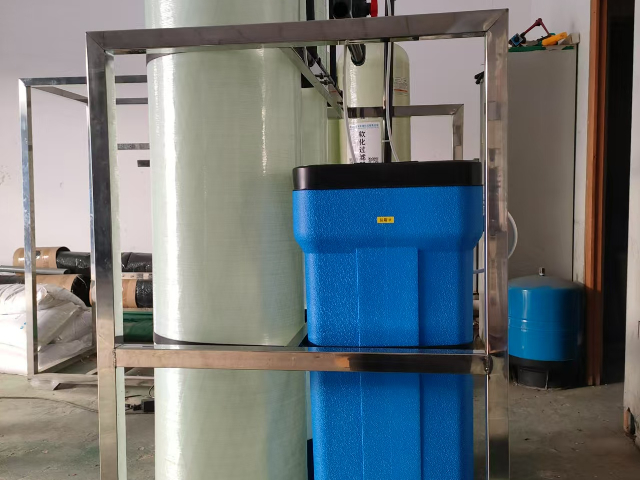
中水回用系统与超纯水设备的协同运行,是实现工业用水循环利用的重要途径。东莞市合鑫水处理科技有限公司创新性地将中水回用处理后的水作为超纯水设备的原水,既降低了新鲜水消耗量,又减少了废水排放。某电子厂采用这一方案后,通过中水回用系统将生产废水处理至回用标准(COD≤50mg/L,浊度≤1NTU),再经超纯水设备深度处理后用于芯片清洗,新鲜水消耗量减少 60%,年节约用水成本 300 余万元。这种 “环保 + 经济” 的双赢模式,不*响应了国家节能减排政策,也彰显了公司 “废水处理与超纯水制备” 的一体化技术能力。超纯水设备可根据工艺调整水质参数。EDI超纯水设备厂家
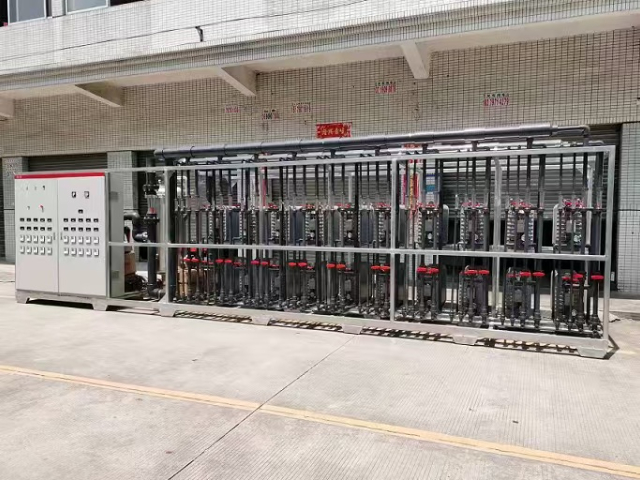
超纯水设备的智能化诊断系统是快速解决设备故障的创新技术,东莞市合鑫水处理科技有限公司在设备中融入 AI 诊断功能。系统通过分析设备运行参数(如压力差、流量、电阻率等)的变化趋势,提前预警可能出现的故障(如膜污染、泵故障等),并给出维修建议。某电子厂的超纯水设备在运行中,系统提 天预警反渗透膜污染,技术团队及时进行清洗,避免了设备停机,减少生产损失 5 万元。这种 “预防性维护” 模式,充分体现了公司 “技术为先,服务为本” 的发展理念。EDI超纯水设备厂家超纯水设备为医疗注射用水制备纯水。
随着半导体、新能源等行业向化发展,超纯水设备正朝着“更高纯度、更低能耗、更智能化”方向演进。合鑫紧跟趋势,研发出新一代节能型EDI模块,能耗比传统产品降低15%;推出AI水质预测系统,通过机器学习分析历史数据,提前24小时预测水质变化趋势,便于客户提前调整工艺。2024年公司研发的“智能超纯水管理平台”已在50余家企业应用,实现设备管理效率提升40%。合鑫创新推出“超纯水制备+中水回用”一体化方案,将超纯水设备产生的浓水经深度处理后回用。某电镀园区项目中,100T/H超纯水系统产生的40T/H浓水,通过“臭氧氧化+MBR+RO”处理后,回用于电镀前清洗工序,水回收率从60%提升至85%,年节水12万吨,折合水费节约48万元。该方案不*降低客户用水成本,还减少污水排放,实现环境效益与经济效益双赢。
合鑫水处理科技注重品牌建设和市场推广,通过参加国内外的水处理行业展会、举办技术研讨会等方式,不断提升公司的度和影响力。公司的超纯水设备凭借优异的性能和良好的服务,吸引了众多国内外客户的关注和合作。目前,公司的服务区域已覆盖全国多个省市,并逐步拓展到海外市场,为全球客户提供高质量的水处理设备和解决方案。超纯水设备的运行成本是用户在选择设备时需要考虑的重要因素之一,合鑫公司通过优化设计和采用先进技术,有效降低了设备的运行成本。设备的反渗透系统采用了高效的能量回收装置,将浓水的能量回收利用,降低了水泵的能耗。EDI 系统无需使用化学药剂进行再生,减少了药剂的采购、储存和运输成本,同时也避免了化学药剂对环境的污染。通过这些措施,合鑫超纯水设备的运行成本相比传统设备降低了 30% 以上,为用户节省了大量的费用。先进超纯水设备自动化程度高,操作便捷。
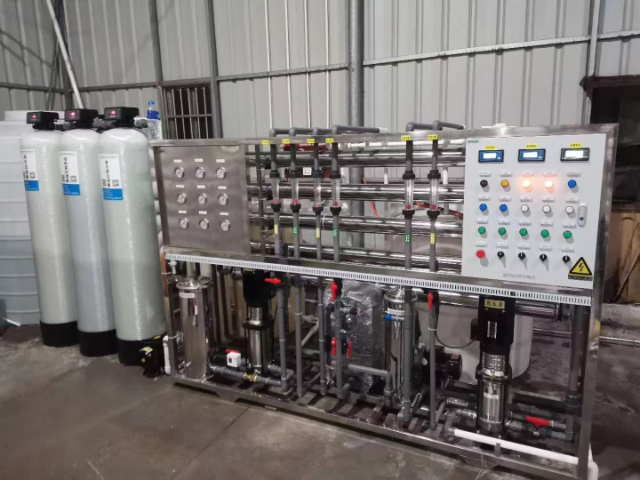
在氢燃料电池生产这一新兴领域,合鑫精确把握行业需求,为某氢能源企业定制 15T/H 超纯水系统。针对极板清洗用水对电阻率(≥16MΩ・cm)和氯离子含量(<0.5ppb)的严苛要求,设备采用 “UF 超滤 + 双级 RO+EDI + 脱氯树脂” 组合工艺。经第三方检测,产水氯离子含量低至 0.2ppb,完全满足质子交换膜燃料电池(PEMFC)的生产标准。此外,设备还特别配备氢气泄漏检测装置,通过高精度传感器实时监测环境中的氢气浓度,一旦超标立即报警并启动应急处理程序,确保在氢能源车间的安全运行。该设备投用后,助力客户燃料电池的发电效率提升 3%,产品竞争力明显增强。超纯水设备的维护成本低,经济实用。EDI超纯水设备厂家
超纯水设备让电子产品性能更稳定可靠。EDI超纯水设备厂家
置,其价值在于通过多级过滤、深度脱盐等技术手段,将水中的离子、微粒、有机物、微生物等杂质去除至极低水平,为高精度制造、生物医药等对水质有严苛要求的行业提供稳定可靠的生产用水。东莞市合鑫水处理科技有限公司深耕水处理领域多年,凭借专业的技术团队和丰富的工程经验,在超纯水设备研发与应用中积累了优势。以EDI超纯水设备为例,其产水电阻率可稳定达到Ω・cm以上,这一标准对离子交换、电场作用等技术环节提出了较高要求——合鑫采用模块化EDI组件,通过离子交换树脂与电场的协同作用,实现水中离子的深度去除,同时避免传统离子交换树脂频繁再生带来的污染问题。这种先进的设备设计,使其服务的电子芯片工厂实现了晶圆清洗工序的零水质污染,充分体现了公司“为各行业用水保驾护航”的服务宗旨。 EDI超纯水设备厂家