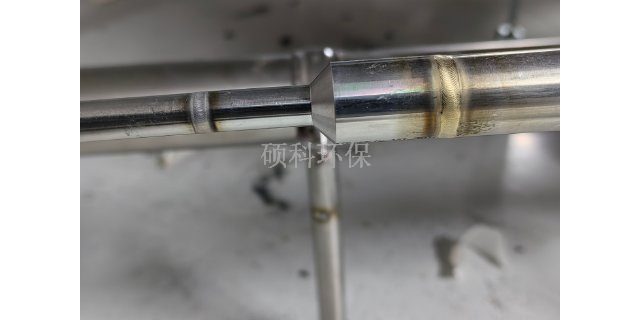
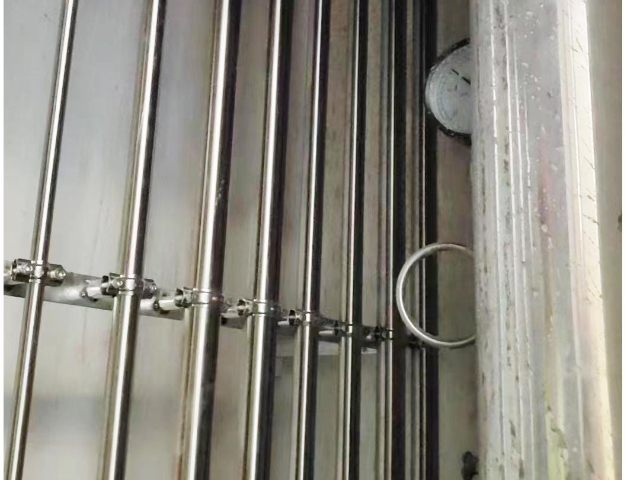
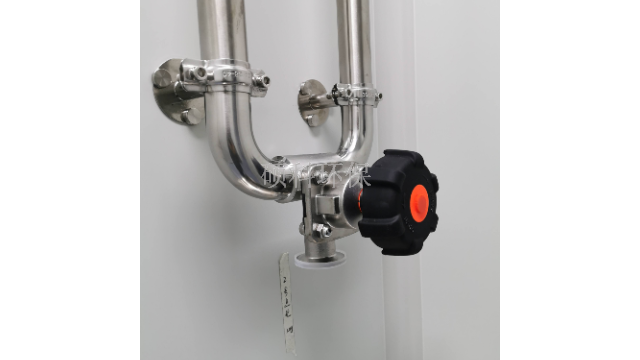
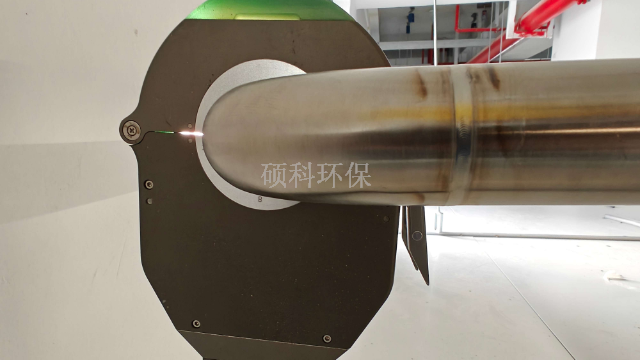
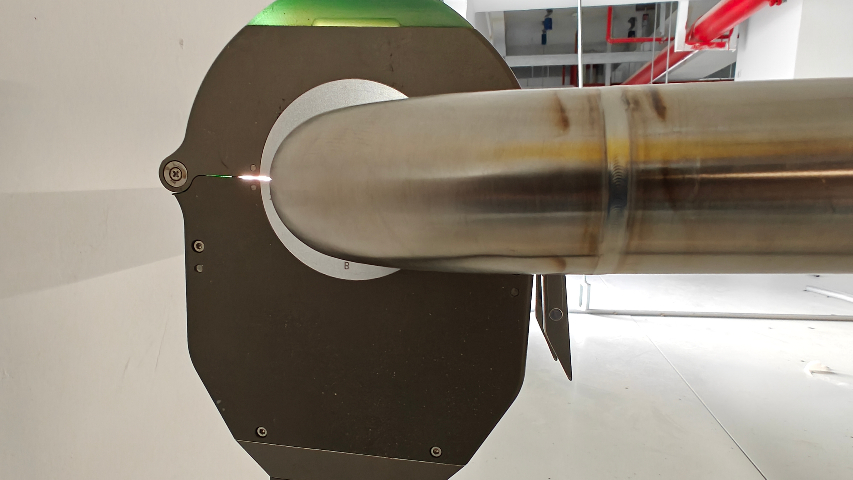
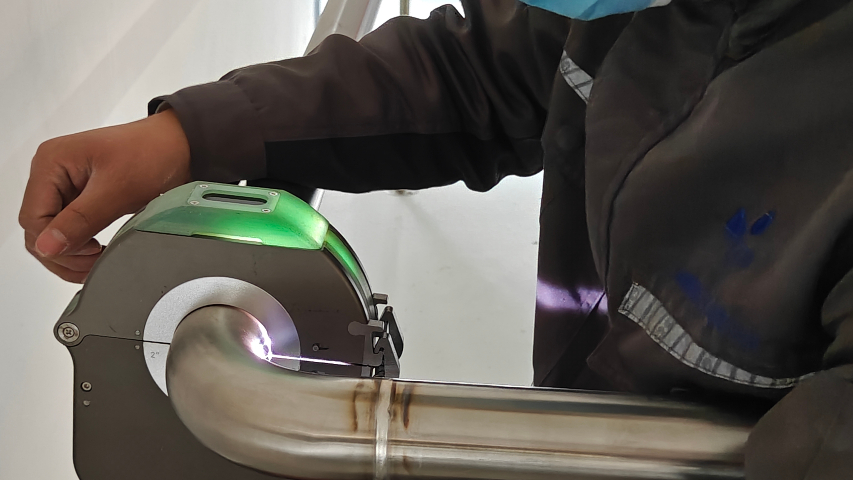
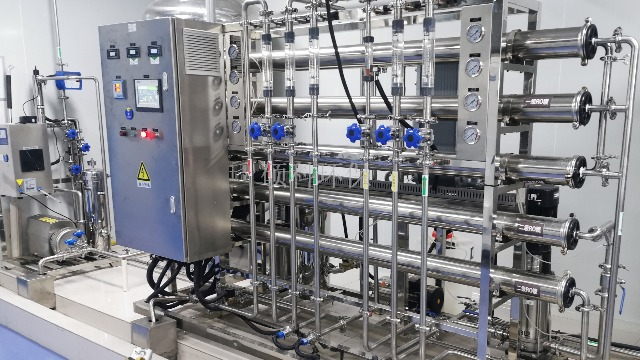
洁净管道安装之主要工序的施工方法:单层抛光管道德施工方法。a.管道卡套式连接直径小于18mm的管路在三通和急转弯处多采用卡套式连接。管子插入底座后,用手拧紧,然后用扳手顺时针旋转450°完成安装。但是需要注意的是,用于夹套连接的管端必须无纵向划痕,切割后的管端不得有椭圆形的管口。b.管道的VCR连接是继卡套连接形式之后又一种新型连接形式。与夹套连接形式相比,其是管道受到外力扭转或弯曲后,接口不会松动,结合面为球面连接非常严密,VCR连接多用于剧毒易燃介质。其缺点是接头和配管的重叠部需要焊接,而且成本非常高。c.管道的焊接抛光管采用自动焊机焊接,与一般管道焊接不同,不需要对焊道进行充填,无需加工坡口,焊接速度快,焊接质量好,因此被大量采用。焊接采用氩气保护自动轨道焊接技术,确保焊接质量;焊工需持证上岗,焊口 100% 进行外观检查,20% 进行 是应。上海反渗透管道安装
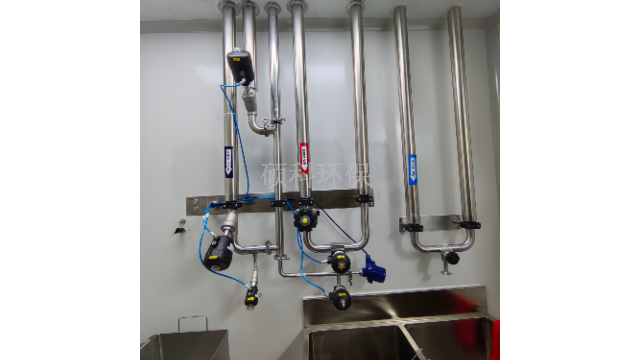
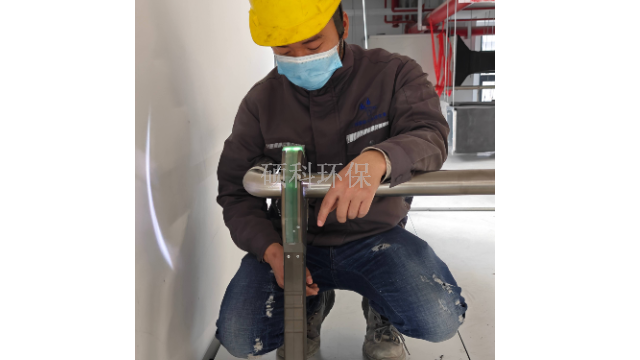
对焊接的要求:a.依据设计要求和该项工艺的要求,对所有参加该专项洁净管道施工的全部人员进行专项质量培训,明确正确做法及作业要求;b.焊接使用的净化气体(用在被焊接管道的内表面)和保护气体(担当外部焊接部分的保护层)应提供完整的质量包括氧含量和水分含量。c.在不能进行自动焊接的焊缝,可选择经验丰富的焊工实施手工焊接。d.所有的焊缝应没有蚀损斑、针一样的孔、腐蚀标记和点固焊缝印记等,内外表面无明显凹凸,焊波均匀、顺直;e.必须按照方案和工序技术交底的要求在施工过程中严格检查;f.预制焊缝、现场焊缝都要按照检测比例的要求,及时进行内窥镜检测。当有X光无损检测要求时,按照设计要求的比例进行抽检;焊接施工过程的记录资料要及时如实建立,当工程现场的管理方有特殊要求时,按照其特殊要求执行。制药管道安装现场管理费:6S 定置管理、安全防护、临时设施搭建等,按施工周培训费:为客户培训操作管理人员,含理论期。
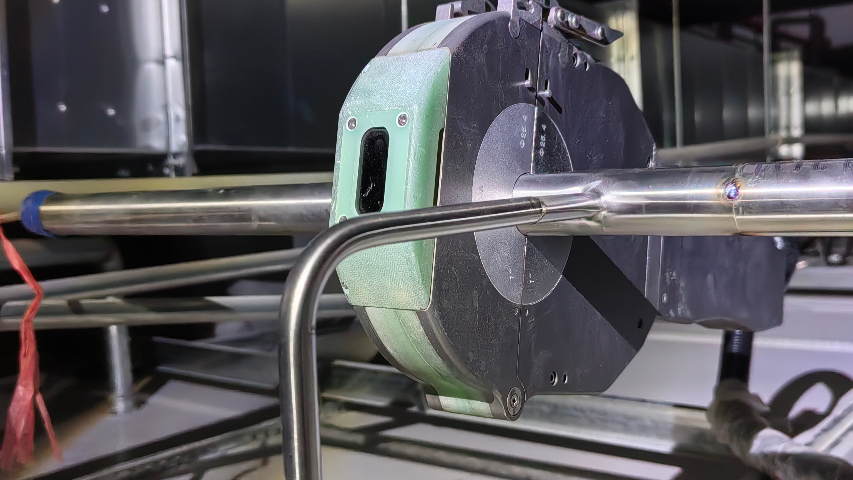
洁净管道焊接安装。洁净工艺管道对管材及其组成件材料的要求都很高,现场安装施工的工机具配备以及人员的作业技能和施工作业过程都要求具有很高的性。需要加强对该系统洁净工艺管道焊接施工的检查,通过规范的施工,满足工艺标准和设计要求。对焊接的要求:1)焊接施工开始前需提交各相关施工方案,并在各工序作业前分工序做技术交底。需提交的方案包括:洁净管道施工方案、洁净管道焊接程序、内窥镜检测程序;2)焊工应经相关劳动部门培训合格,并持有特种作业操作证。自动焊机操作的焊工应提供相应的洁净管道自动焊接培训的证明材料。洁净管道焊接安装。洁净工艺管道对管材及其组成件材料的要求都很高,现场安装施工的工机具配备以及人员的作业技能和施工作业过程都要求具有很高的性。需要加强对该系统洁净工艺管道焊接施工的检查,通过规范的施工,满足工艺标准和设计要求。对焊接的要求:1)焊接施工开始前需提交各相关施工方案,并在各工序作业前分工序做技术交底。需提交的方案包括:洁净管道施工方案、洁净管道焊接程序、内窥镜检测程序;2)焊工应经相关劳动部门培训合格,并持有特种作业操作证。
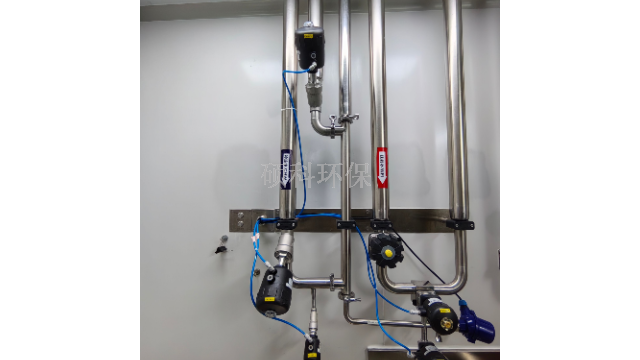
工艺优势:精细化施工,保障流体输送稳定性无死角设计,杜绝污染风险管件采用卫生级快装卡箍连接,替代传统焊接弯头/三通,减少管道内滞留点;与设备对接采用顶入式结构,避免水流冲击产生气泡,降低内***滋生概率。管道坡度严格控制(液体管道≥2‰,气体管道≥3‰),比较低点设排污阀,确保排空无残留,解决纯化水/注射用水管道静态积水导致的微生物超标问题。焊接工艺专业,提升管道耐用性焊工需持特种设备焊接作业证上岗,针对大口径主管路(DN≥50)采用自动轨道焊接,焊缝余高≤0.5mm,无气孔、裂纹等缺陷;焊接后对焊缝进行酸洗钝化处理,形成致密氧化保护膜,抗腐蚀能力提升50%以上,避免铁离子溶出污染介质。严禁与碳钢直接接触,工具,避。 焊接质量:工艺评定(PQR)、焊工持证、层间清理、无损检测比例符合规范。
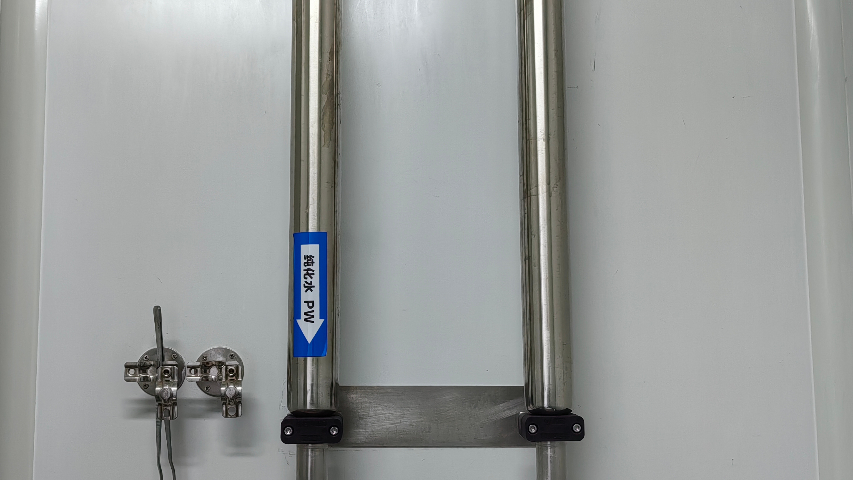
翮硕洁净压缩空气管路系统4:生物制药车间的洁净压缩空气可用于驱动气动设备、吹干药品包装等。翮硕可能为相关企业安装洁净压缩空气管路,使用卫生级不锈钢管道,确保压缩空气不受污染,满足制药行业对空气质量的严格要求,例如为某疫苗生产企业安装洁净压缩空气管道,保障疫苗生产环境的洁净度。CIP 与 SIP 系统管路2:翮硕业务涉及工艺生产设备(CIP、SIP)的设计、施工和验证服务。在生物制药厂的 CIP(在线清洗)和 SIP(在线灭菌)系统中,可安装不锈钢管道,实现清洗液和灭菌介质的输送。管道经过酸洗钝化处理,能有效抵抗清洗液和灭菌剂的腐蚀,同时便于清洁,符合制药行业高卫生标准要求。管道试压合格后及时填写记录并整理资料。淮安洁净管道安装
施工现场受限(如旧厂房改造、高空作业):施工费增加 10%-20%; 上海及周边省市(如苏州、安徽):人工与。上海反渗透管道安装
注射水管道安装的密封处理技术要点一、焊接密封:防泄漏手段全自动焊接工艺采用轨道式氩弧焊(TIG),电流100-150A(根据管径DN25-DN100调整),氩气纯度≥,背面充氩流量10-15L/min,确保内壁熔透无气孔。焊口错边量≤,同轴度偏差≤°,避免应力集中导致微裂纹;焊接后需在线电解抛光(电压8-12V,时间5-8min),粗糙度Ra≤μm,消除缝隙腐蚀风险。焊接接头形式优先采用“V型坡口+内缩焊”(坡口角度30°,钝边),避免传统承插焊的死角;法兰连接时需用RTJ(环连接面)或透镜垫,禁止使用平焊法兰(易积料)。翮硕水处理设备焊接管道方面是***的,值得去选择。 上海反渗透管道安装
翮硕特种气体管道下料、预制需严格遵循洁净、精细、防污染原则,符合以下规定:下料前需确认管...
【详情】