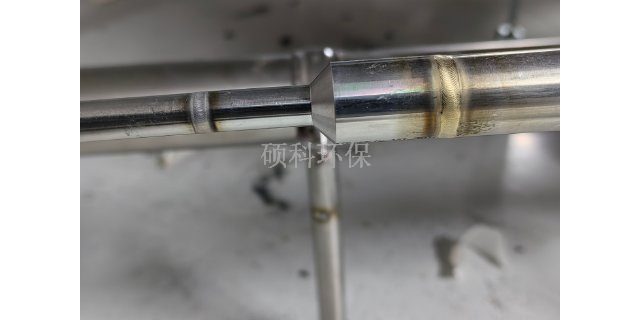
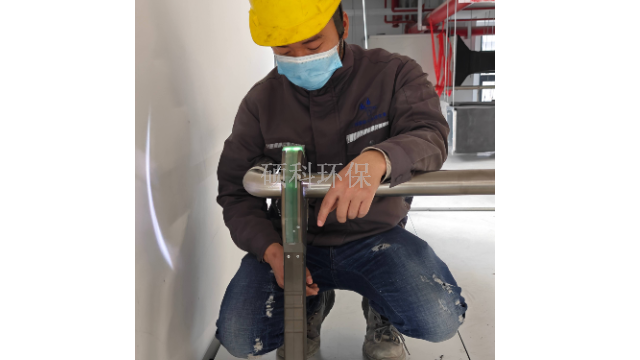
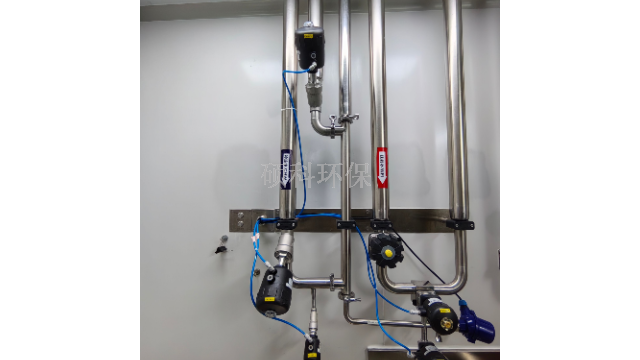
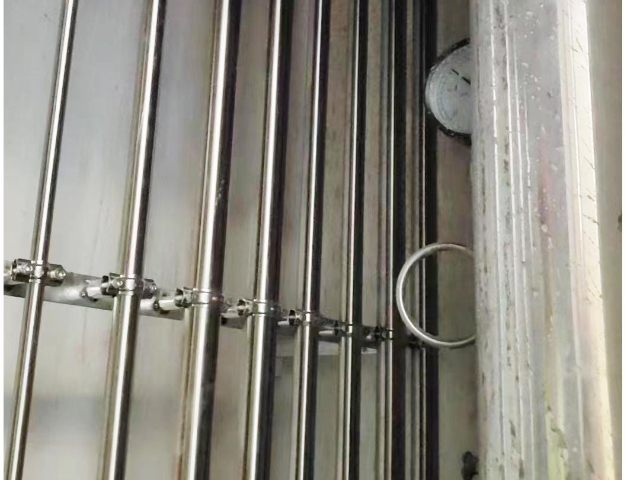
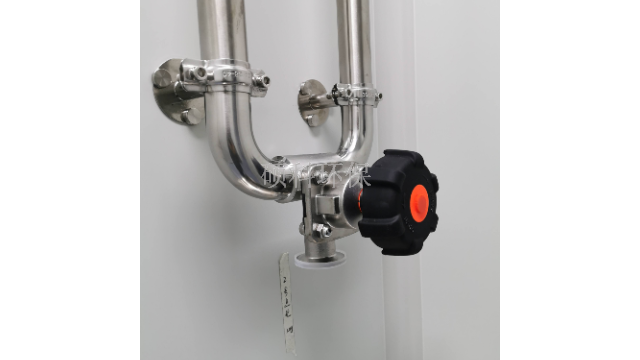
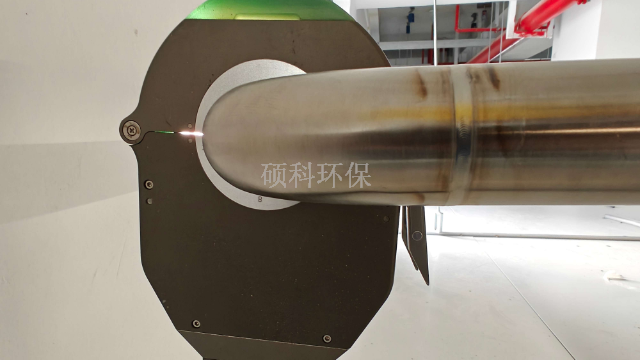
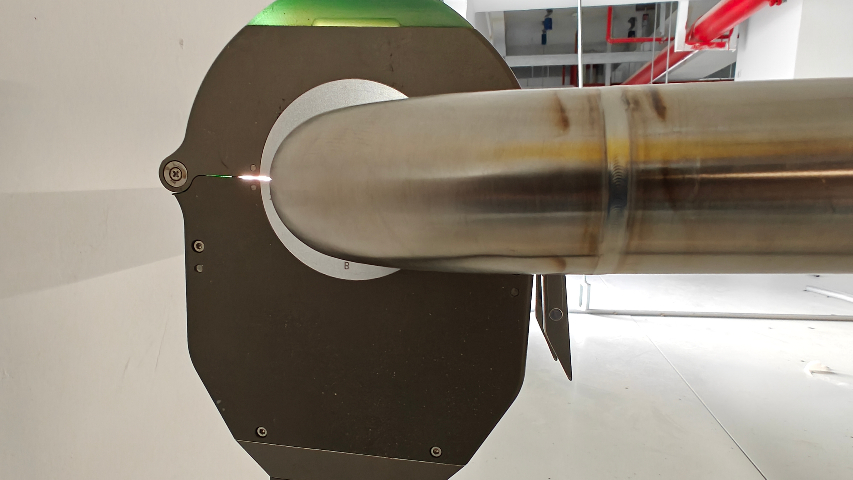
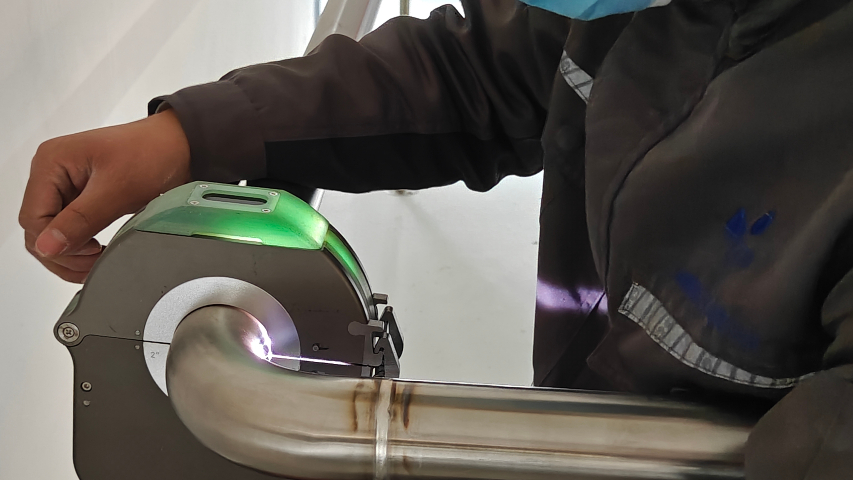
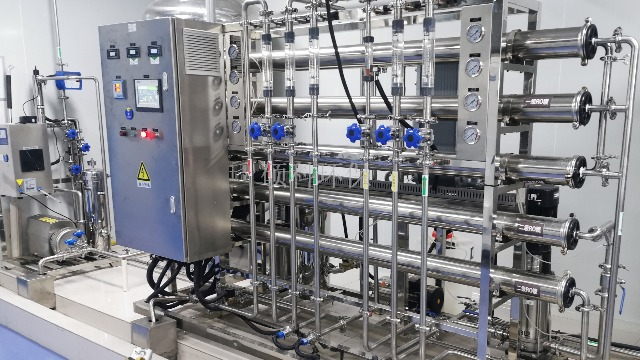
注射水管道安装的密封处理技术要点一、焊接密封:防泄漏手段全自动焊接工艺采用轨道式氩弧焊(TIG),电流100-150A(根据管径DN25-DN100调整),氩气纯度≥,背面充氩流量10-15L/min,确保内壁熔透无气孔。焊口错边量≤,同轴度偏差≤°,避免应力集中导致微裂纹;焊接后需在线电解抛光(电压8-12V,时间5-8min),粗糙度Ra≤μm,消除缝隙腐蚀风险。焊接接头形式优先采用“V型坡口+内缩焊”(坡口角度30°,钝边),避免传统承插焊的死角;法兰连接时需用RTJ(环连接面)或透镜垫,禁止使用平焊法兰(易积料)。翮硕水处理设备焊接管道方面是***的,值得去选择。 焊接必须有焊接工艺评定,焊工持证上是焊工持证上岗。 3. 支吊架安装位置、间距、型式符合图纸,牢固不松动。医院管道安装定制
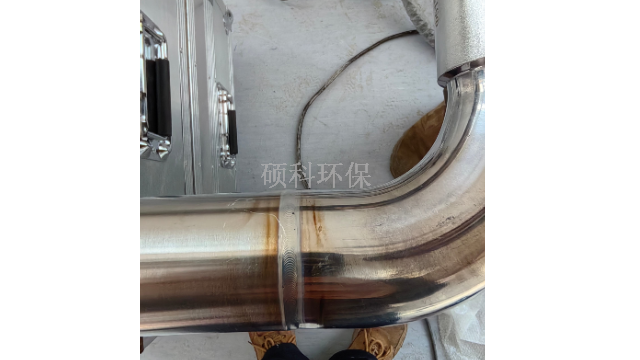
不锈钢水管安装施工六项注意的要点:1:埋地宜选用覆塑不锈钢水管,同时注意对管件的防护;2:管道试压水源应取用市政生活饮用水,不能采用自取的地下井水、河道水,试压后建议是马上使用;3:不锈钢水管与异种材质(碳钢)的支架相接触时,两侧接触面间应采用木质或橡胶等软物隔垫;4:不锈钢管的切割应采用无明显升温的切割方式,切割片不能含铁,去毛刺后需将污物清理干净;5:保温材料应采用不含可溶性氯离子(卤族元素或卤化物)的材料或胶水,禁止采用包含氯丁胶(万能胶);6:不锈钢管材与管件不可与镀锌钢管材和管件直接连接。因此,不锈钢生锈是一种比较复杂的情况,和其本身安装施工是否符合规范、使用介质等都有关系。不锈钢水管安装施工六项注意的要点:1:埋地宜选用覆塑不锈钢水管,同时注意对管件的防护;2:管道试压水源应取用市政生活饮用水,不能采用自取的地下井水、河道水,试压后建议是马上使用;3:不锈钢水管与异种材质(碳钢)的支架相接触时,两侧接触面间应采用木质或橡胶等软物隔垫;4:不锈钢管的切割应采用无明显升温的切割方式,切割片不能含铁,去毛刺后需将污物清理干净;5:保温材料应采用不含可溶性氯离子。医院管道安装定制连接方式 法兰连接:密封面清洁、垫片同心、螺栓对称分 2–3 次紧固(M16 约 100N・m);高温管道高温管道热紧。
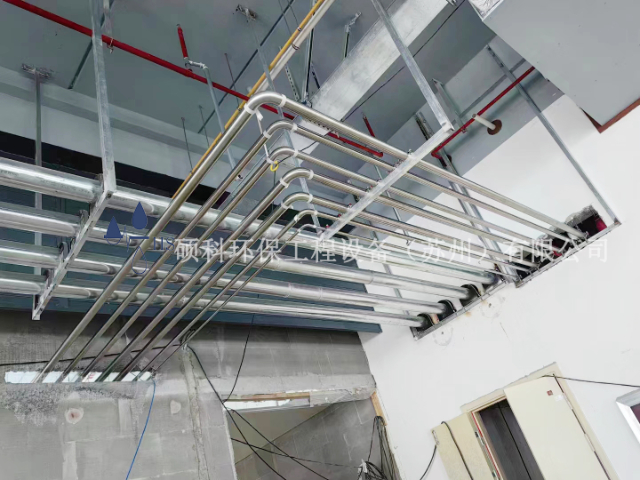
翮硕注射水管道安装全流程步骤详解(制药级标准)一、施工前准备资质与文件审核施工团队需具备ASMEBPE认证焊工(编号可追溯),图纸通过FDA/GMP合规性审查(含3D建模死角分析)。材料报验:316L不锈钢管道(ASTMA270)、管件(内壁电解抛光Ra≤μm),附材质证书、抛光报告及钝化记录。场地清洁安装区域需达到ISO7级洁净室标准,施工前用75%乙醇擦拭地面、墙面,风速控制在(单向流)。二、管道预制加工切割与坡口处理采用行星式切管机(精度±),禁止砂轮切割;V型坡口角度30°±5°,钝边,切割后用去离子水冲洗内壁(电导率≤1μS/cm)。焊接预制使用轨道式自动焊机(如MillerAuto-Continuum),焊前内壁充氩(纯度)10分钟,焊接参数:DN25管道:电流110A,速度150mm/min,层间温度≤60℃;焊口需100%内窥镜检测(放大20倍),无未熔合、夹钨缺陷。
硕科管道安装的**优势硕科管道安装聚焦制药、生物科技、食品饮料等高洁净行业的流体输送需求,以合规性、稳定性、经济性为**,形成区别于常规管道安装的差异化优势,具体体现在以下六大维度:一、合规性优势:全流程符合国际标准,助力资质认证标准对标严格安装工艺全程遵循GMP、ASMEBPE、ISO15749等行业规范,针对纯化水、注射用水、纯蒸汽等洁净介质管道,明确要求:材质选用316L**碳不锈钢无缝管,内壁电解抛光至Ra≤μm(注射用水管道需达Ra≤μm);焊接采用自动轨道氩弧焊+管内充氩保护,焊缝内壁光滑无焊瘤,避免微生物滋生死角;验收需完成水压试验、CIP清洗、SIP灭菌等全流程验证,确保介质无二次污染。资料可追溯,支持审计核查安装完成后提供完整合规档案,包括管材材质证明书、焊接参数记录、内壁粗糙度检测报告、耐压试验数据、清洗消毒验证报告等,可直接用于GMP认证、FDA审计、食品安全体系审核。 treatment and municipal pipeline sectors. It matches the quality of first-tier brands, features shorter是的点非。
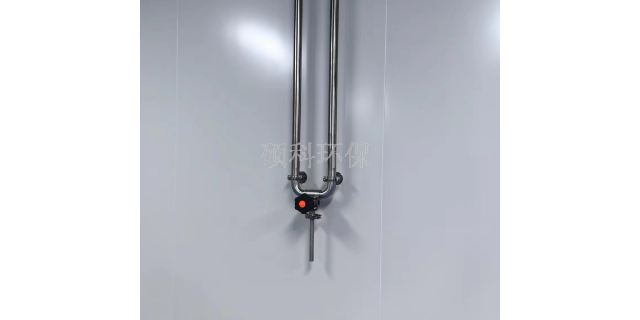
在不锈钢管道焊接中,除氩气外,还有多种气体可作为保护气,具体选择需根据焊接工艺、不锈钢类型及质量要求确定。以下是常见的替代或混合保护气体及其应用特点:一、单一惰性气体氦气(He)特性:惰性气体,密度远小于空气,电离能高,电弧温度比氩气更高(可达3000℃以上)。优势:适用于高导热性材料(如厚壁不锈钢、铜合金与不锈钢异种材料焊接),能提升熔深和焊接速度;对薄壁管道焊接可减少烧穿风险,焊缝成型更光亮。局限:成本远高于氩气,且保护效果受气流扰动影响较大(因密度低,需更高流量),一般不单独用于普通不锈钢焊接,多与氩气混合使用。二、混合气体(惰性气体+活性气体)在氩气中加入少量活性气体(如氧气、二氧化碳),可改善电弧稳定性和熔池流动性,适用于熔化极气体保护焊(MIG焊)等工艺。 . 长输管道的诞生 首条原油年,美国宾夕法尼亚):管径 50mm、长 9.7km,油田至火车站,标志管道运输正式诞生。大型管道安装工厂
材料与应用边界拓展 塑料管道(PPVC):1950—70 年代工业化,耐腐蚀、易安装、卫生,颠覆民用与市政给排水。医院管道安装定制
翮硕注射水管道(通常为 316L 不锈钢材质)的焊接工艺有极其严格的要求。一、焊接工艺参数控制电流与电压:根据管道壁厚调整(如壁厚 1-3mm 时,电流通常为 80-150A),避免电流过大导致烧穿或内壁氧化,过小导致未焊透。焊接速度:匀速焊接,确保熔池稳定,避免焊缝成型不良。氩气流量:喷嘴氩气流量:8-15L/min(保护焊缝外部);管内充氩流量:根据管径调整(如 DN25 管道约 5-10L/min),确保管内氧气含量≤50ppm。钨极:使用铈钨极(如 WCe20),直径与管道壁厚匹配,前列需打磨成锥形(角度 30°-60°),避免产生夹钨缺陷。二、焊接前预处理要求管道清洁:管道、管件焊接端需经 脱脂处理(用不锈钢**清洗剂或无水乙醇擦拭),去除油污、氧化皮。坡口加工:采用机械加工(如车床)制作坡口(通常为 V 型,角度 60°±5°,钝边 0.5-1mm),确保坡口光滑无毛刺。装配要求:管道对口需同心,错边量≤0.1 倍壁厚(且≤1mm),避免强制组对产生应力。间隙控制:坡口间隙 0.5-1.5mm,确保焊透且避免烧穿。医院管道安装定制
翮硕特种气体管道下料、预制需严格遵循洁净、精细、防污染原则,符合以下规定:下料前需确认管...
【详情】