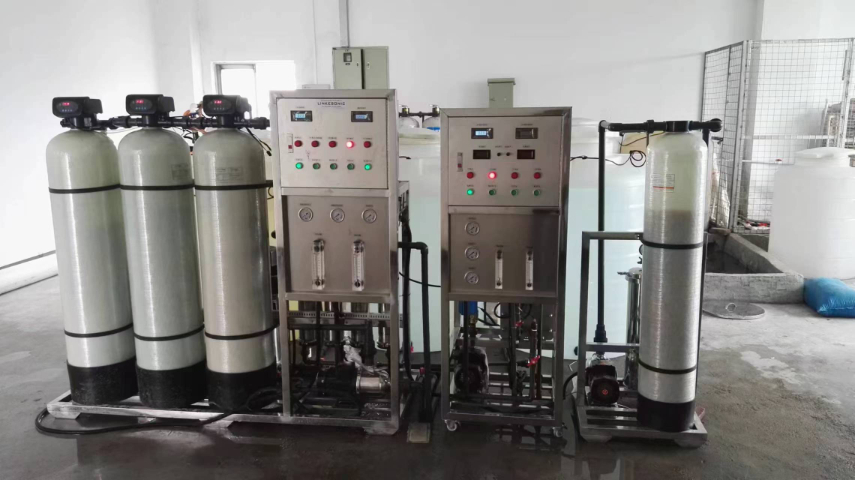
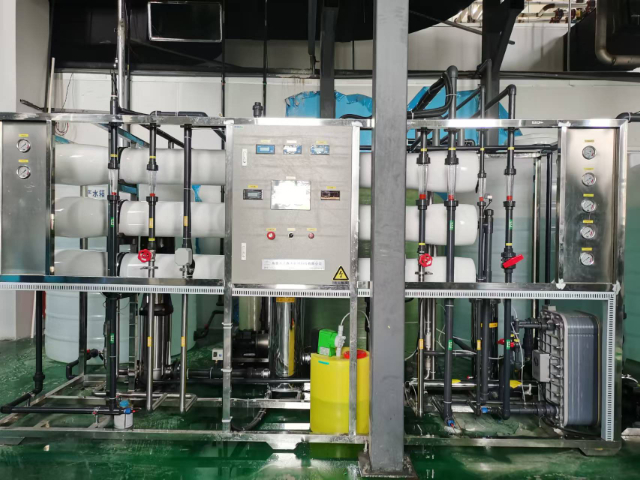
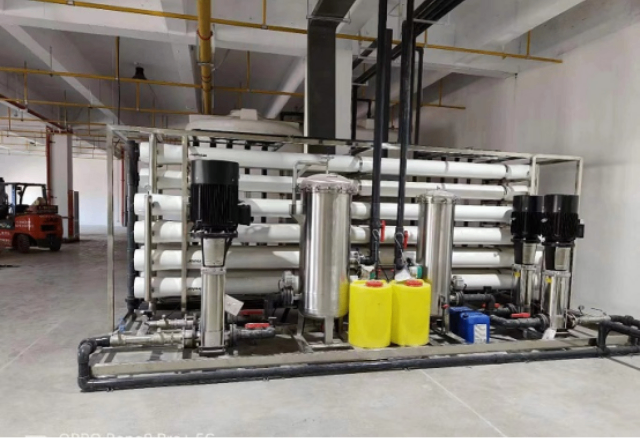
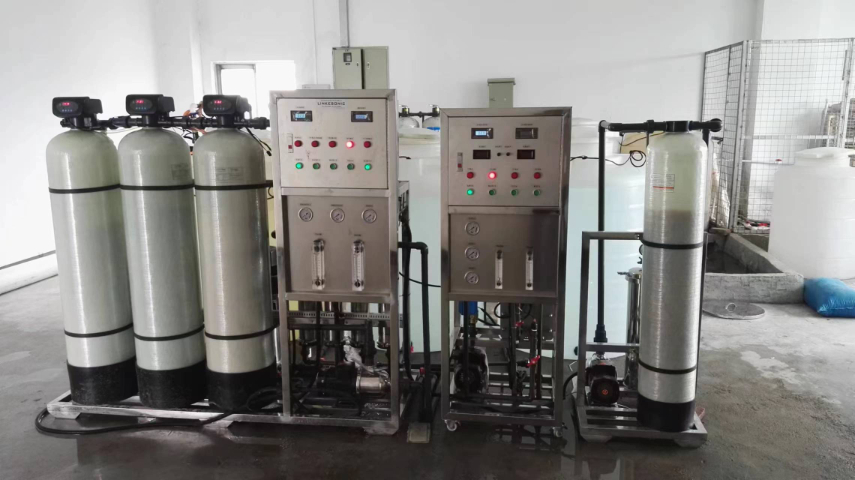
针对海上作业的严苛环境,合鑫专门研发海上平台海水型超纯水设备。该设备采用 “海水预处理 + 高压反渗透 + EDI” 三级处理工艺,能将含盐量高达 35000mg/L 的海水,转化为电阻率 15MΩ・cm 以上的超纯水,脱盐率达到 99.8%。在某南海钻井平台项目中,设备外壳采用耐盐雾腐蚀的 316L 不锈钢材质,并配备防爆电控系统,可在 45℃高温、95% 湿度的恶劣环境下持续稳定运行。自投入使用的 2 年内,设备每天稳定产出 20 吨超纯水,不*满足平台设备冷却需求,还解决了人员生活用水问题。相比以往依赖淡水运输船的方式,每年为平台节省成本高达 120 万元,极大降低了海上作业的用水成本与风险。超纯水设备的控制系统智能可靠。武汉超纯水设备批发厂家
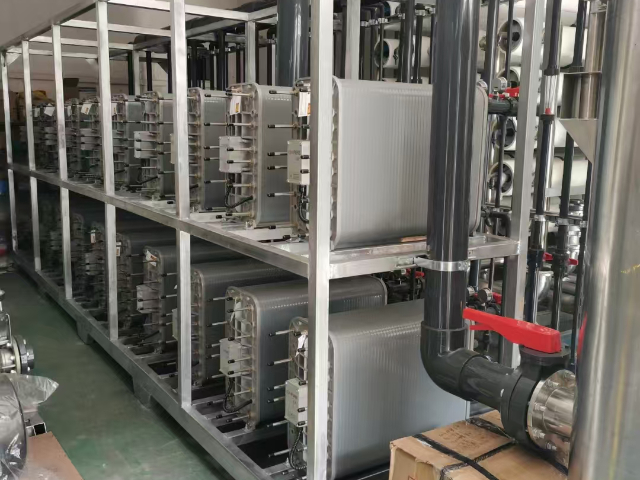
合鑫自主研发的 AI 水质优化系统,为超纯水设备管理带来性变革。该系统基于深度学习算法,对设备历史运行数据进行深度分析,能够自动优化 RO 膜运行压力、EDI 模块电压等关键参数,实现水质与能耗的比较好平衡。某半导体企业应用该系统后,在确保产水电阻率稳定维持在 18MΩ・cm 的前提下,能耗降低 12%,每年节省电费 15 万元。更为出色的是,系统具备预测能力,可通过分析原水水质变化趋势,提前 2 小时调整预处理加药策略,将水质达标率从 98% 大幅提升至 99.9%,有效避免因水质波动对生产造成的影响,为企业生产保驾护航。武汉超纯水设备批发厂家实验室配备超纯水设备,提升实验准确性。
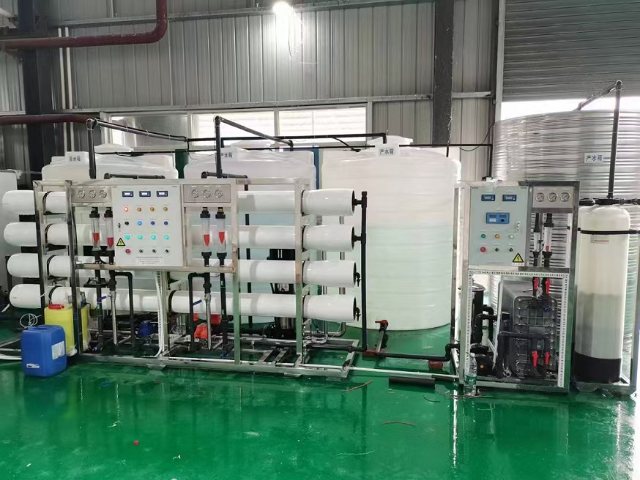
垃圾渗透液处理设备与超纯水设备的协同应用,是实现垃圾处理厂水资源循环利用的创新方案。垃圾渗透液成分复杂,含有高浓度有机物、氨氮等污染物,经处理达标后可作为超纯水设备的原水,实现 “废水变资源”。东莞市合鑫水处理科技有限公司设计的垃圾渗透液处理设备采用 “预处理 + 生化处理 + 膜分离” 工艺,将渗透液处理至 COD≤100mg/L、氨氮≤15mg/L 后,送入超纯水设备进一步净化。某垃圾处理厂采用该方案后,每年可回收利用水资源 10 万吨,节约新鲜水成本 50 万元,同时减少废水排放 10 万吨,实现了经济效益与环境效益的双赢,也体现了公司 “废水处理与超纯水制备” 的综合技术能力。
超纯水设备的运行成本控制是企业关注的重点,东莞市合鑫水处理科技有限公司在设备设计中融入节能理念,通过技术创新实现 “高效低耗”。在能耗优化方面,采用能量回收装置,将反渗透浓水的高压能量回收利用,使系统能耗降低 30% 以上;在药剂使用上,采用精确投加系统,根据原水水质实时调节阻垢剂、还原剂的投加量,避免药剂浪费。某尿素厂采用合鑫的超纯水设备后,不*产水水质达标(电阻率 18.2MΩ・cm),而且每吨水的处理成本较传统设备降低 1.2 元,按日均用水量 500 吨计算,年节约成本近 22 万元。这种 “质优且经济” 的设备表现,充分践行了公司 “为客户提供稳定可靠服务” 的经营理念。电子芯片制造依赖超纯水设备提供纯净水源。
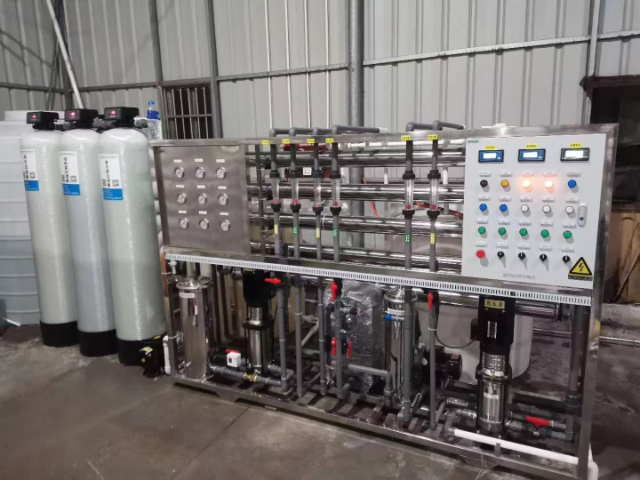
超纯水设备的维护保养是确保设备长期稳定运行的关键,东莞市合鑫水处理科技有限公司为客户提供多方面的维护服务。维护内容包括:定期更换过滤器滤芯、检查膜元件性能、清洗 EDI 模块、校准在线监测仪表等;同时制定《维护手册》,明确每日、每周、每月的维护项目和标准。某医药企业的超纯水设备在合鑫的定期维护下,连续运行 5 年未出现重大故障,产水合格率始终保持 100%,较同行业平均水平延长了 2 年使用寿命,充分体现了公司 “技术培训到售后跟踪” 的全生命周期服务能力。它能有效脱除水中的溶解性固体杂质。武汉超纯水设备批发厂家
超纯水设备能去除水中的亚硝酸盐。武汉超纯水设备批发厂家
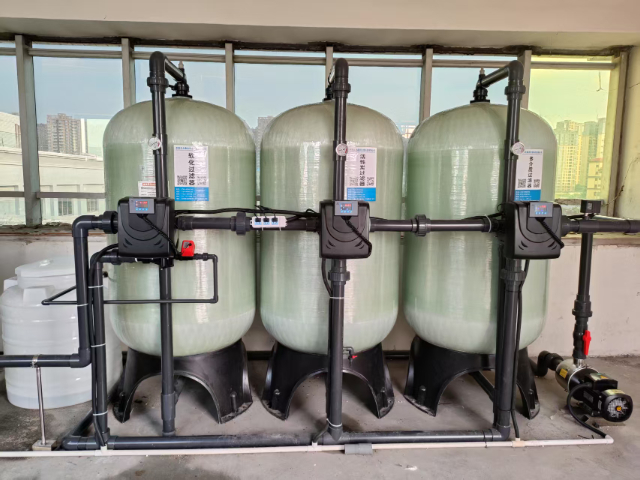
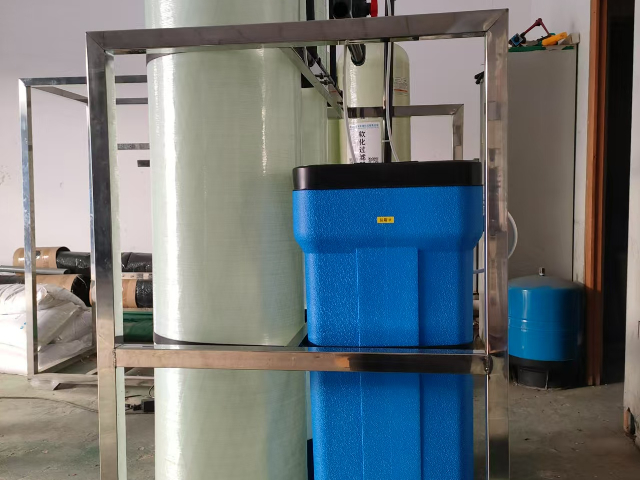
超纯水设备的预处理系统是保障后续净化效果的基础,其设计合理性直接影响设备的长期运行效率。东莞市合鑫水处理科技有限公司在预处理环节坚持“精细设计”理念,根据原水水质差异定制预处理方案——对于高浊度原水,采用多介质过滤器+活性炭过滤器的二级过滤,先去除泥沙、铁锈等大颗粒杂质,再吸附水中的有机物、余氯;对于高硬度原水,则增加软化器,通过离子交换去除钙、镁离子,防止后续膜元件结垢。某锅炉软化水项目中,合鑫设计的预处理系统使原水浊度从15NTU降至以下,余氯含量控制在以内,为后续反渗透系统稳定运行提供了有力保障,设备连续运行180天未出现膜污染问题,充分体现了公司“工程设计到设备制造”的一体化服务优势。 武汉超纯水设备批发厂家