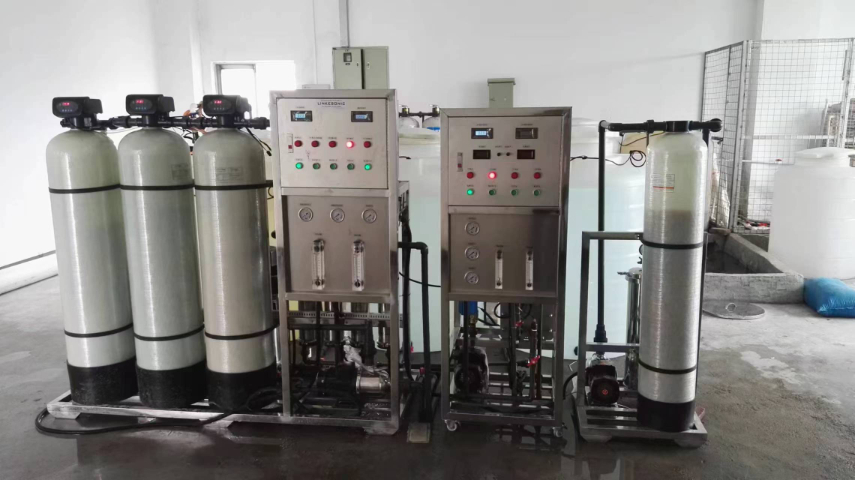
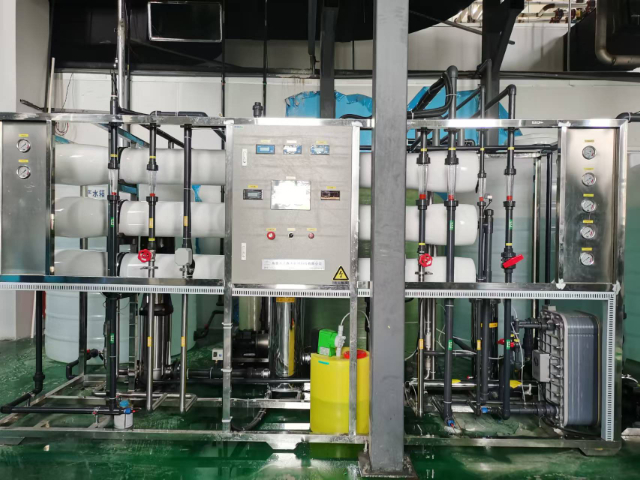
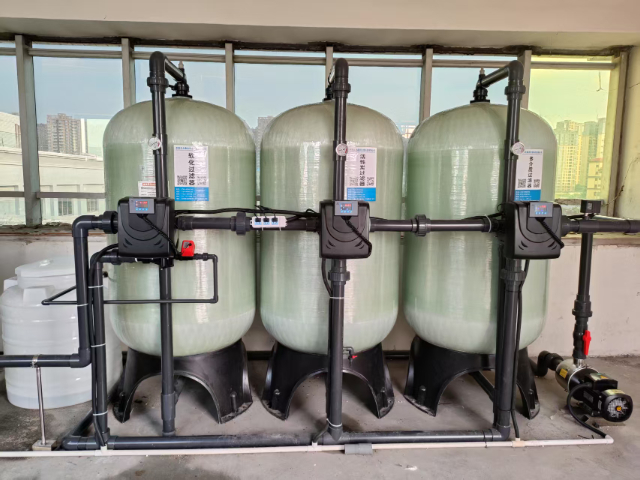
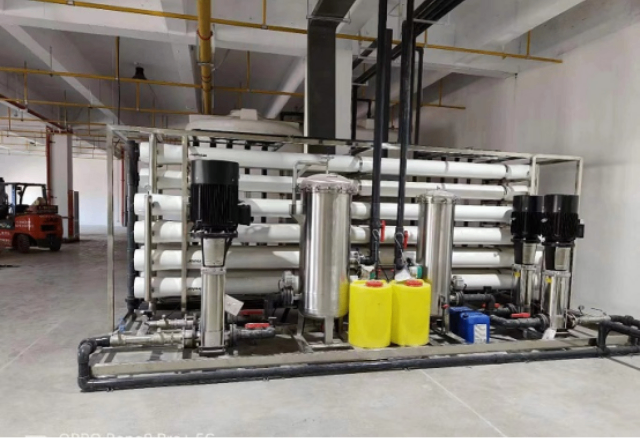
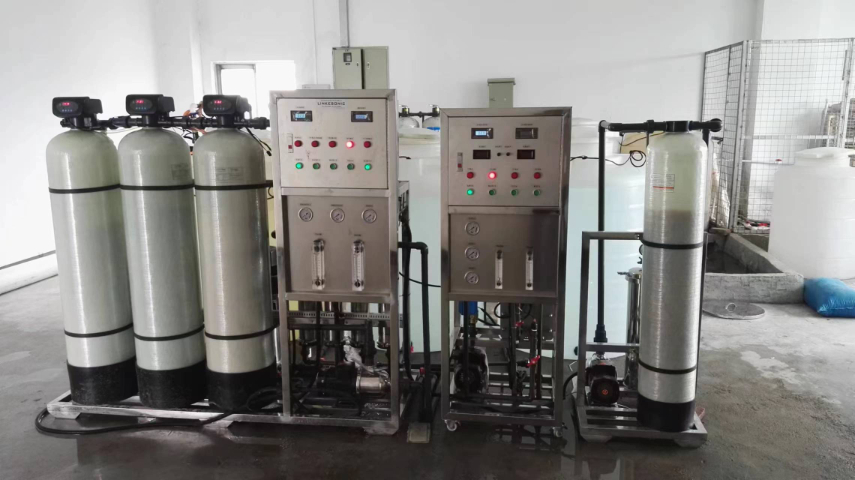
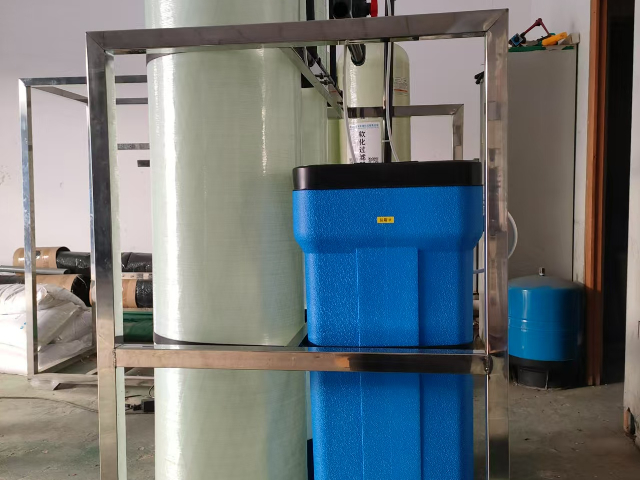
垃圾渗透液处理设备与超纯水设备的协同应用,是实现垃圾处理厂水资源循环利用的创新方案。垃圾渗透液成分复杂,含有高浓度有机物、氨氮等污染物,经处理达标后可作为超纯水设备的原水,实现 “废水变资源”。东莞市合鑫水处理科技有限公司设计的垃圾渗透液处理设备采用 “预处理 + 生化处理 + 膜分离” 工艺,将渗透液处理至 COD≤100mg/L、氨氮≤15mg/L 后,送入超纯水设备进一步净化。某垃圾处理厂采用该方案后,每年可回收利用水资源 10 万吨,节约新鲜水成本 50 万元,同时减少废水排放 10 万吨,实现了经济效益与环境效益的双赢,也体现了公司 “废水处理与超纯水制备” 的综合技术能力。超纯水设备为电子线路板清洗提供纯水。青海全套超纯水设备
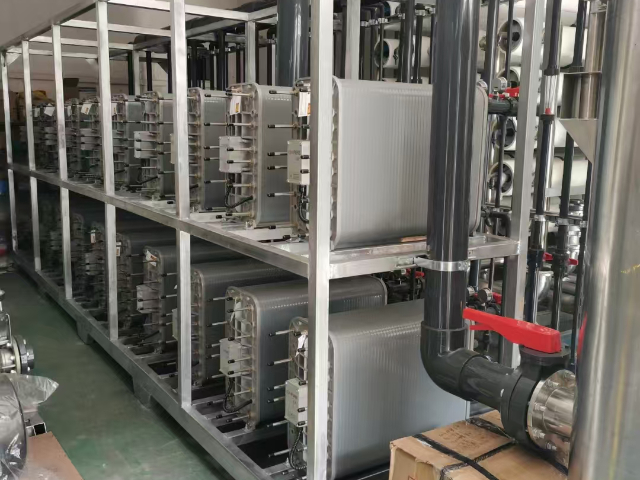
科研实验室对超纯水的稳定性要求较高,合鑫为中科院某研究所设计的5T/D超纯水系统,采用“预处理+RO+EDI+UV+μm终端过滤”工艺,产水满足ASTMTypeI级水标准。设备配备立方米循环水箱,维持水质恒定,避免因停机导致水质下降。同时设有超标水自动排放功能,当检测到水质异常时,立即切断供水并启动再生程序,确保实验数据不受水质波动影响。合鑫建立了完善的售后服务体系:7×24小时热线响应,工程师接到报修后4小时内给出解决方案,24小时内抵达现场(广东省内);定期上门巡检,每年提供2次设备维护;建立客户专属档案,记录设备运行数据及维护历史。某汽车电子企业设备突发EDI模块故障,合鑫工程师连夜驱车300公里,8小时内完成模块更换及调试,确保客户生产线未受影响,该服务案例被纳入公司高质量服务典范。 青海全套超纯水设备超纯水设备的智能化监控,随时掌握运行。
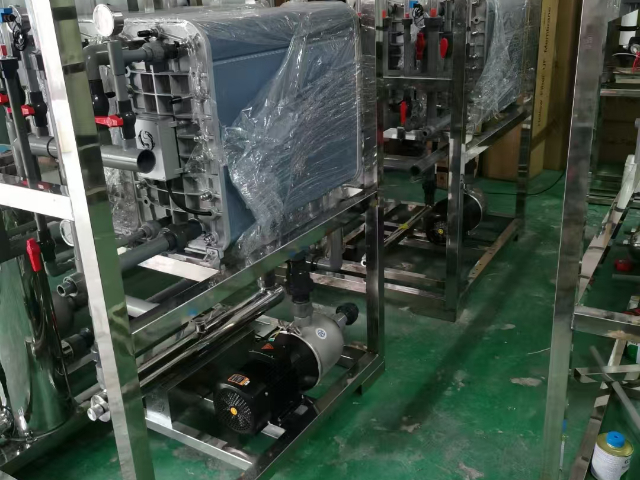
超纯水设备的管路设计是减少二次污染的关键,东莞市合鑫水处理科技有限公司采用 “零死角” 设计原则。管路布局遵循 “短、直、顺” 原则,减少不必要的弯头和阀门;管路坡度控制在 1% 以上,确保排水彻底,避免死水;采用卫生级焊接技术,使管路内壁光滑平整,粗糙度 Ra≤0.8μm。某生物医药厂的超纯水设备管路经第三方检测,其内壁清洁度达到 ISO 14644-1 Class 5 标准,充分证明了设计的合理性,也彰显了公司 “规范施工,精益求精” 的工艺水平。
合鑫水处理科技注重品牌建设和市场推广,通过参加国内外的水处理行业展会、举办技术研讨会等方式,不断提升公司的度和影响力。公司的超纯水设备凭借优异的性能和良好的服务,吸引了众多国内外客户的关注和合作。目前,公司的服务区域已覆盖全国多个省市,并逐步拓展到海外市场,为全球客户提供高质量的水处理设备和解决方案。超纯水设备的运行成本是用户在选择设备时需要考虑的重要因素之一,合鑫公司通过优化设计和采用先进技术,有效降低了设备的运行成本。设备的反渗透系统采用了高效的能量回收装置,将浓水的能量回收利用,降低了水泵的能耗。EDI 系统无需使用化学药剂进行再生,减少了药剂的采购、储存和运输成本,同时也避免了化学药剂对环境的污染。通过这些措施,合鑫超纯水设备的运行成本相比传统设备降低了 30% 以上,为用户节省了大量的费用。超纯水设备助力新材料研发,提供纯净介质。
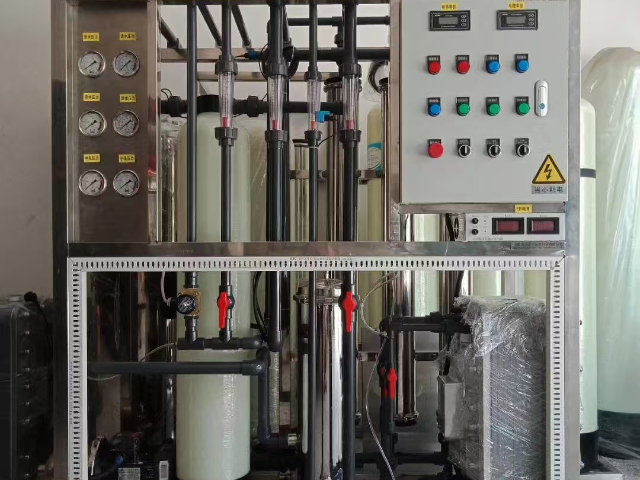
超纯水设备的节能改造是老厂降低运营成本的重要途径,东莞市合鑫水处理科技有限公司可为客户提供定制化改造方案。改造内容包括:更换高效节能的水泵和风机,降低设备能耗;增加能量回收装置,提高能源利用率;优化控制系统,实现设备按需运行。某电子厂将使用 5 年的超纯水设备交由合鑫改造后,系统能耗从原来的 2.5kW・h / 吨水降至 1.8kW・h / 吨水,年节约电费 18 万元,且产水水质保持稳定,充分证明了改造方案的有效性,也彰显了公司 “灵敏响应客户需求” 的服务理念。超纯水设备的控制系统智能可靠。重庆ro超纯水设备
超纯水设备制备的水,满足高精度实验需求。青海全套超纯水设备
超纯水设备的水质稳定性是用户关注的关键指标之一,合鑫公司通过严格的质量控制体系确保了设备的水质稳定性。从原材料采购到设备制造的每一个环节,都进行了严格的检验和测试。原材料选用高质量的不锈钢、工程塑料和膜元件等,确保了设备的耐腐蚀性能和长期稳定性。在设备制造过程中,采用了先进的焊接工艺和精密的加工设备,保证了设备的密封性和可靠性。出厂前,每一台设备都经过了严格的调试和水质检测,确保了出水水质符合用户的要求。青海全套超纯水设备