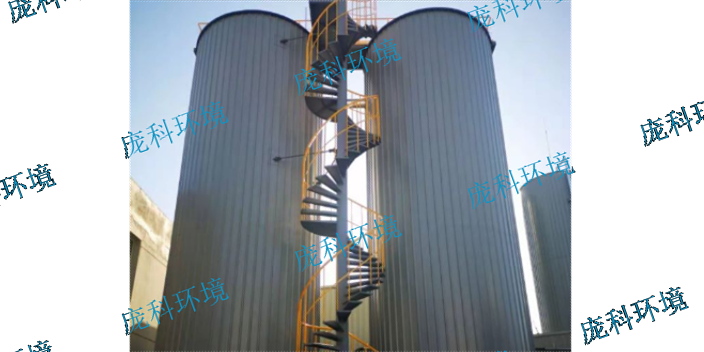
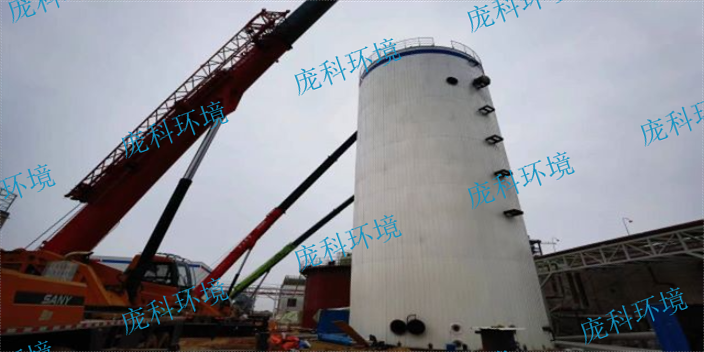
厌氧反应器是一种高效的废水处理设备,它利用微生物在厌氧条件下对有机物进行分解和转化,从而实现废水的净化。该反应器通常由一个密闭的容器组成,内部填充有微生物菌种和填料。废水通过进水口进入反应器,与微生物接触后,微生物将废水中的有机物分解为甲烷和二氧化碳等气体,这些气体可以收集利用,实现能源回收。厌氧反应器具有多种类型,如UASB、EGSB、IC等,每种类型都有其特定的结构和适用范围。例如,UASB反应器采用上流式厌氧污泥床工艺,适用于处理高浓度有机废水;EGSB反应器则采用膨胀床工艺,适用于处理低浓度有机废水;而IC反应器则采用内循环工艺,具有高效、稳定等优点。厌氧反应器产生的沼气可以作为可再生能源进行回收利用,降低了污水处理厂的运营成本。江苏新型厌氧反应器工厂直销

厌氧消化反应器在处理有机废弃物时的主要优势是什么?厌氧消化反应器在处理有机废弃物时的主要优势体现在以下几个方面。首先,厌氧消化是一个自然过程,它利用微生物在无氧条件下分解有机物,产生有用的副产品,如生物气,这是一种可再生的能源。其次,厌氧消化过程可以减少有机废弃物的体积和重量,从而实现废弃物的减量化和稳定化。此外,通过厌氧消化处理,有机废弃物中的病原体和臭味物质得到有效去除,从而降低了对环境的污染风险。再者,厌氧消化技术相对成熟,已经普遍应用于各种规模的处理设施中,具有较高的可靠性和稳定性。吉林高浓废水厌氧反应器内件厌氧反应器在处理高浓度有机废水时表现出色,展现了其强大的处理能力。
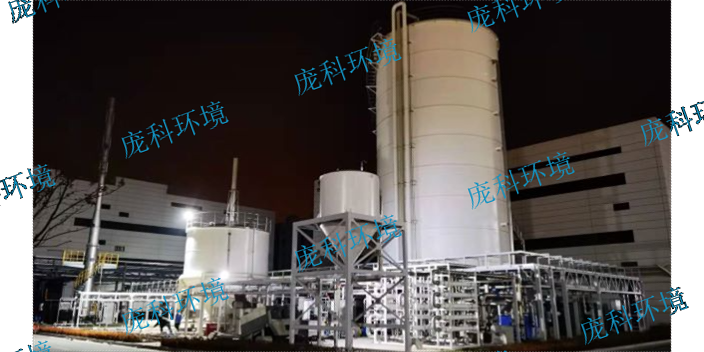
厌氧内循环反应器相比传统厌氧反应器有哪些优势?厌氧内循环反应器相比传统厌氧反应器具有多个优势。首先,AICR通过内循环流动的设计,增强了废水与颗粒污泥的接触和混合,从而提高了厌氧消化的效率。其次,AICR中的颗粒污泥具有良好的沉降性能,能够在反应器内部形成污泥床,进一步提高了厌氧消化的效果。此外,AICR还具有较高的抗冲击负荷能力,能够处理高浓度的有机废水,而不会对反应器造成损害。另外,AICR的结构紧凑,占地面积小,适用于空间有限的场地。再者,AICR的运行成本较低,能源消耗少,易于维护和管理。因此,厌氧内循环反应器在有机废水处理领域具有广阔的应用前景。
厌氧内循环反应器在结构设计上的独特之处主要体现在其内循环流动系统上。传统的厌氧反应器通常依赖于外部泵或搅拌器来实现混合液的循环流动,而厌氧内循环反应器则通过内置的内循环泵,使得混合液在反应器内部形成强烈的循环流动。这种设计不*增强了废水与颗粒污泥之间的接触和混合,还促进了有机物在颗粒污泥上的附着和降解。此外,厌氧内循环反应器通常还配备有特殊的进水分配系统和污泥回流系统,以确保废水在反应器内的均匀分布和污泥的有效回流。这些独特的设计特点使得厌氧内循环反应器在处理高浓度有机废水时具有更高的效率和稳定性。厌氧反应器的运行成本相对较低,因为它无需曝气过程,节省了能源消耗。
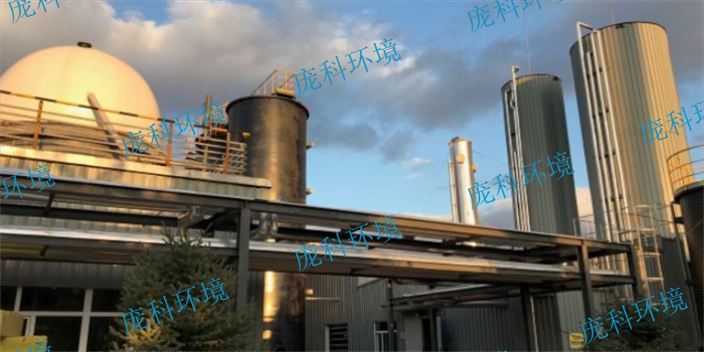
厌氧反应器在废水处理中的作用是什么?厌氧反应器在废水处理中扮演着至关重要的角色。它利用厌氧微生物在无氧环境中将废水中的有机物转化为甲烷和二氧化碳,从而达到净化废水的目的。与传统的好氧处理方法相比,厌氧反应器具有诸多优点。首先,它能有效去除废水中的有机物,包括难以降解的高分子化合物。其次,厌氧反应器占地面积小,建设成本低,且运行费用相对较低。此外,厌氧反应器产生的甲烷可以作为能源利用,实现资源的回收和再利用。在实际应用中,厌氧反应器已经成为许多国家和地区废水处理的头选技术之一。例如,在城市污水处理厂、工业废水处理以及畜禽养殖废水处理等领域,厌氧反应器均发挥着重要作用。通过厌氧反应器的处理,不*可以改善废水水质,而且可以实现能源的高效利用,为可持续发展贡献力量。厌氧反应器利用微生物在无氧条件下分解有机物质。江苏厌氧反应器哪家材料好
厌氧反应器在废水处理过程中产生的污泥量较少,降低了污泥处理的难度和成本。江苏新型厌氧反应器工厂直销
维护厌氧反应器需要注意以下几点:1.控制进水水质和水量:厌氧反应器对进水水质和水量比较敏感,因此需要稳定进水水质和水量,避免对反应器造成冲击。2.调节pH值:厌氧反应器中的pH值对厌氧微生物的生长和代谢有重要影响,因此需要定期监测并调节pH值,通常维持在6.8~7.2之间。3.控制温度:厌氧反应器的温度控制在30~35℃之间,过高或过低的温度都会影响厌氧微生物的活性。4.定期排泥:厌氧反应器中会产生一定量的污泥,需要定期排泥,以保持反应器的稳定运行。5.防止堵塞:厌氧反应器中的进料管道和出料管道容易堵塞,需要定期检查并清理。江苏新型厌氧反应器工厂直销