IC塔由下面一个UASB反应器产生的沼气作为提升的内动力,使升流管与回流管的混合液产生一个密度差,实现了下部混合液的内循环,使废水获得强化预处理。上面的第二个UASB对废水进行后处理(或称精处理),使出水达到预期处理要求。由底部的污泥区和中上部的气、液、固三相分离区组合为一体的,通过回流和结构设计使废水在反应区内具有较高的上升流速,反应器内部颗粒污泥处于膨胀状态下厌氧反应器。厌氧反应器的应用前景十分广阔,还有很多待研究和完善的方向。同时,厌氧反应器的运营也需要注意到运行成本和环保效益的平衡,尤其是在高耗能和高排放的工业领域中。对于日益加重的环境污染问题,厌氧反应器在处理有机废弃物、提供可再生能源等方面的绿色应用也将获得更普遍的关注和应用。厌氧反应器在工业和农业领域中发挥着重要作用,能够有效地降解和转化有机污染物。福建制药厌氧反应器哪家设计好
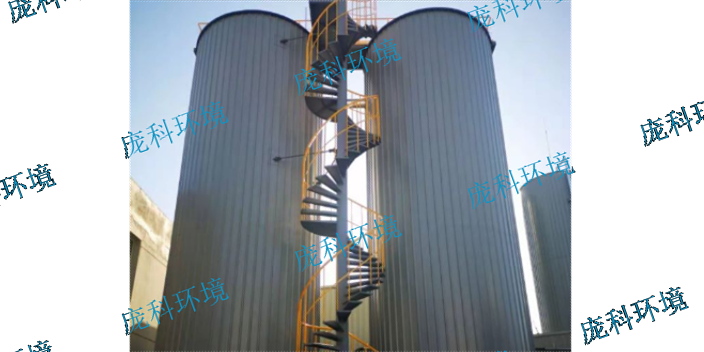
由于三相分离器斜壁沉淀区的过流面积在接近水面时,因此上升流速在接近排放点。同时随着流速,污泥絮体在沉淀区可以絮凝和沉淀。累积在三相分离器上的污泥絮体在一定程度上将超过其保持在斜壁上的力,而滑回反应区,这部分污泥又将与进水有机物发生反应。操作人员为确保厌氧反应器正常运行启动,需要注意以下内容:厌氧生物处理厌氧反应器投入运行前,必须进行充水试验和气密性试验。充水试验要求无漏水现象,气密性试验要求池内加压至350mm水柱,稳定15min后压力降低于100mm水柱。在进一步培养和驯化厌氧污泥之前,后清理氮气。山东EGSB厌氧反应器哪家经验丰富厌氧反应器是一项先进的废水处理技术,通过微生物在无氧条件下进行生化反应,具有高效、环保的特点。

厌氧反应器的处理效果可以通过监测出水COD浓度、pH值、气体产生量等指标来评估。厌氧反应器的优点是处理效果好、能耗低、占地面积小、操作简单等。厌氧反应器的缺点是对进水水质要求高、对温度和pH值的控制要求严格、处理效果受到多种因素的影响等。厌氧反应器的应用范围普遍,可以用于处理各种含有高COD有机废水的工业废水,如制药、化工、发酵、食品、造纸等。厌氧反应器的应用还可以与其他处理技术结合使用,如好氧生物处理、物理化学处理等,以提高处理效果。
PTC-DCAR反应器的优势:1.完全封闭系统,无异味及臭气释放,创造友好的周边环境;2.产品施工及安装标准化,严格遵循庞科环境的标准作业流程,保证模块加工和反应器壳体制作的准确度,且加工及交付周期短,确保工程进度;独特的布水系统和内部循环系统,避免进水堵塞;3.合理的采样设计,可准确检测反应器的工作状态;4.丰富的保护系统设计,反应器正负压保护,确保反应器可靠使用;5.模块采用高质量的PP 板材,产品经久耐用,不腐蚀;6.庞科环境自主开发的模块化三相分离器设计,设计、加工标准化。厌氧反应器有效地解决了废水处理中的难题,为环境保护事业做出了积极贡献。
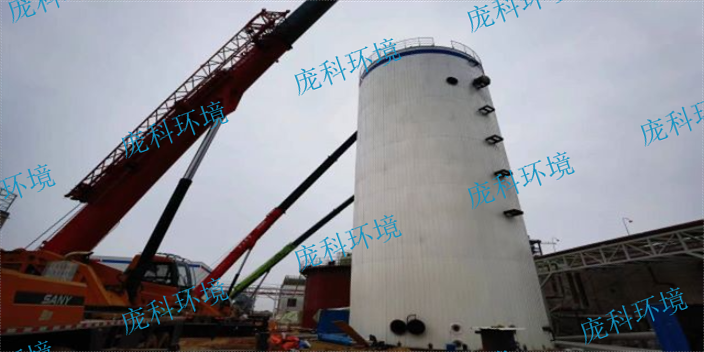
厌氧反应器内出现泡沫、化学沉淀等不良现象的原因是什么?产生泡沫的主要原因是厌氧系统运行不稳定,因为泡沫主要是由于CO2产量太大形成的,当反应器内温度波动或负荷发生突变等情况发生时,均可导致系统运行的不稳定和CO2的产量增加,进而导致泡沫的产生。如果将运行不稳定因素及时排除,泡沫现象一般也会随之消失。在厌氧污泥培养初期,由于CO2产量大而甲烷产量少,也会出现泡沫,随着甲烷菌的培养成熟,CO2产量减少,泡沫一般也会逐渐消失。进水中含有蛋白质是产生泡沫的一个原因,而微生物本身新陈代谢过程中产生的一些中间产物也会降低水的表面张力而生成气泡。厌氧生物处理过程中大量产气会产生类似好氧处理的曝气作用而形成气泡问题,负荷突然升高所带来的产气量突然增加也可能出现泡沫问题。厌氧反应器可以有效地处理纺织、制革、冶金等行业的废水。四川发酵厌氧反应器哪里买
厌氧反应器在水处理领域的应用也为城市的生态建设提供了重要的支持。福建制药厌氧反应器哪家设计好
厌氧生物处理的三个阶段是怎样的?理论研究认为三个阶段,即厌氧消化过程分为水解发酵阶段、产乙酸产氢阶段、产甲烷阶段三部分。水解发酵阶段和产乙酸产氢阶段又可合称为酸性发酵阶段。在这个阶段,污水中的复杂有机物,在酸性腐化菌或产酸菌的作用下,分解成简单的有机物,如有机酸,醇类等,以及CO2、NH3和H2S等无机物。由于有机酸的积累,污水的pH值下降到6以下。此后,由于有机酸和含氮化合物的分解,产生碳酸盐和氨等使酸性减退,pH值回升到6.6~6.8左右。福建制药厌氧反应器哪家设计好




